

Ipar
A szabadionnal telített közegben működő energiacella fejlesztés eredményeinek bemutatása

A projekt a „Vállalatok K+F+I tevékenységének támogatása kombinált hiteltermék keretében” című és GINOP-2.1.2-8.1.4-16 azonosítószámú pályázati kiírás támogatásával valósult meg.
Összegzés
A Max-Construct Kft fejlesztésének végtermékeként egy olyan energia cella, került kifejlesztésre, ami független egyéb más energia előállító és szállító technológiáktól, a folyamat elindításához és stabil hosszú távú működéséhez nincs szükség egyéb külső energia vagy energiahordozó bevonására, napi 24 órában működik, valós alternatívát nyújt a tengerpartok mellett élőknek napelemes és szélgenerátor technológiák mellett a villamos energia előállítására.
A prototípus feszültségszintje meghaladja a 15V-ot és a cella által leadott áramerősség rövid távon akár 20A-t, hosszú távon pedig min. 6-A-t tud előállítani.
A prototípus az ún. katódelrendezésen alapuló energiacella, mely tartalmaz katódanyag térrészt meghatározó, elektrolit által átjárható katódfalat tartalmazó katódházat, valamint a katódanyag térrészbe első végrészével benyúló, második végrészével a katódanyag térrészen kívülre nyúló, szénből lévő katódelemet és a katódanyag térrészben 2-5 mm átmérőjű, hengeres alakú, szénből extrudált katódszemcséket. Az innovatív eljárás részét képezi még a katódelrendezést tartalmazó energiacella, az energiacellát tartalmazó hidrogéngáz-feldolgozó elrendezés és az energiacella alkalmazása elektrolitként tengervizet használva.
A fejlesztés során speciális elektronikát is fejlesztettünk az energiacellából nyert villamos energia akkumulátorok töltésére alkalmassá tételére.
Az energiacella működési elve a galvánelem hatáson alapul, melynek értelmében két elektród között (anód és katód) elektrolit közegben elektromos áram indukálódik és az elektrolitot maga a sós tengervíz adja.
Berendezésünk működési elvének és működésének megértéséhez néhány kémiai és fizikai alapelv a hétköznapinál valamivel mélyebb ismerete szükséges.
Ion, ionizáció:
A Wikipédia meghatározásai szerint:
„Az ion: Olyan atom vagy molekula (atomcsoport), mely elektromos töltéssel rendelkezik. A negatív töltésű ion, más néven anion olyan atom vagy molekula, melynek egy vagy több elektrontöbblete van, a kation pedig pozitív töltésű ion, amiben egy vagy több elektronhiány van, mint az eredeti részecskében. A folyamat, mely során létrejönnek az ionok, az ionizáció. Az ionizált atomokat vagy atomcsoportokat úgy jelölik, hogy az atom vagy molekula fölött jelölik az elvesztett vagy szerzett elektronok számát (kivéve, ha egy van, akkor nem jelölik), és a töltést (+ vagy −). Példa: H+, O2−.
Egyszerű atomok esetén a fémek legtöbbször kationokat hoznak létre, a nemfémek anionokat, például a nátrium Na+ kationt, míg a klór Cl− (klorid) aniont hoz létre.
Bonyolultabb szerves molekulák ikerionos állapotba is kerülhetnek, ekkor egyszerre anionos és kationos tulajdonságúak.”
Ionizációs energia:
„Az az energiamennyiség, mely ahhoz szükséges, hogy kationt hozzunk létre egy semlegesebb (nem feltétlenül semleges) töltésű atomból, az ionizációs energia. Általánosabban egy atom n-edik ionizációs energiája az az energiamennyiség, mely ahhoz szükséges, hogy az n-edik elektront leszakítsuk az atomról, miután az előző n–1-et már leszakítottuk.”
Minden sikeres elektronleszakítás során a következő ionizációs fázishoz szükséges energia mennyisége növekszik. Rendkívüli a növekedés, amennyiben egy adott atompálya kiürül, és a következőről kell leszakítani az új elektront. Ezen okból az atomok igyekszenek úgy elrendeződni, hogy telített atompályáik maradjanak. Emiatt például a nátriumból létrejövő Na+-t gyakran megtaláljuk, de a Na2+-t nem, a nagy ionizációs energiaigény miatt. Ugyanígy a magnézium Mg2+ formája gyakori, míg Mg3+ formája nem, és az alumíniumnak csak az Al3+ formája fordul elő a természetben.”
Elektronaffinitás:
„Az az energia, amely egy atom esetében egy elektron befogásához szükséges. Az elektronaffinitás halogénelemek csoportján belül a rendszám növekedésével csökken (kivétel a fluor, amelynek az elektronaffinitása valamivel kisebb, mint a klóré). Két kapcsolódó atom közül az képes erősebben magához szívni a kötő elektronpárt, amelyiknek nagyobb az elektronaffinitása (vagyis anionná alakulásakor nagyobb energia szabadul fel). Ennek a fogalomnak értelmezéséhez abból indulhatunk ki, hogy ha a kapcsolódó A és B atomok elektronaffinitása egyenlő, az A,B- kötés energia az A,A és B,B kapcsolatok energiáinak számtani középértéke.”
Mit értünk szabadionnal telített közegnek:
Míg a fémekben az elektromos töltéssel rendelkező atomokat vagy molekulákat (atomcsoportokat) elektronoknak hívjuk addig ugyan ezeket a molekulákat folyadékban vizsgálva ionoknak nevezzük. Az elektronok áramlásának kialakulása a különböző anyagok elektród potenciálszintjén alapul.
Fejlesztésünk során létrehozott új termék, egy már ismert műszaki-tudományos eredmény felhasználásával készül el. Az IMK Laboratórium Kft. által 2015.11.16-án P15 00545 számon bejegyzett szabadalmának részleges alkalmazásával, egy olyan energiacellát fejlesztünk ki, mely szabad ionokkal telített folyadék közegben az anód/katód pár között elektronok áramlását biztosítja.
Hasonlóan a galvánelemekhez a fém elektróda és az elektrolit között potenciálkülönbség alakul ki. Az anód fémből, elektronok hátra hagyásával pozitív fémionok mennek az oldatba, tehát a fém töltése az oldathoz képest negatív lesz. Az oldatból, elektronok hátra hagyásával pozitív ionok válnak ki a katód felületén, tehát annak töltése az oldathoz képest pozitív lesz.
Galvánelem:
„A galvánelem két elektródból (fél cellából) áll. A legegyszerűbb galvánelem az, amikor a két tiszta fémelektród saját ionjait tartalmazó sóoldatba merül. A sóoldatban a bemerülő fém oxidált, pozitív töltésű kationjai és az ezeket semlegesítő anionok találhatók. Az elektródok a fémet két különböző oxidációs állapotban tartalmazzák. A lejátszódó redoxireakciót a konvenció szerint a redukció irányában írjuk fel.

Bagdadi elemek i.e. 250 és i.sz. 250 között
Vitatott ugyan, de különböző elméletek és megközelítések arra engednek következtetni, hogy már időszámításunk hajnalán létezhetett a technológia alapja. Bagdadi elemekként azokra a mezopotámiai vázákra szoktak utalni, amelyekkel egyes alternatív történészek szerint, elektromos áramot lehetett létrehozni.
A potenciálkülönbség nagysága akkora, hogy megakadályozza a további elektron átadást, így a kialakuló feszültség mértékét az anód-katód közötti elektródpotenciál egyértelműen maximálja.

Csányi féle galvánelem 1903
Egy egyszerű galvánelem az alábbi módon állítható elő: egy higított kénsavval töltött üvegedénybe egy-egy cink- és rézelektródát helyezünk el. A rézelektródából (vegyi hatás következtében) elektronok lépnek ki a kénsavba, ezzel pozitív töltésűvé válik. A cinkelektróda felületén ennek fordítottja játszódik le, az elektronok a kénsavból lépnek át, tehát itt elektrontöbblet keletkezik, azaz a cinkelektróda negatív töltésű lesz. Az elektródok töltései kiegyenlítődni igyekeznek, ezért az elektródok között feszültség mérhető, cca. 1 volt, amely a terhelés folyamán lecsökken.
Vagy még egyszerűbben:

a citromban nem csak vitamin van
A fejlesztés folyamata alatt, többféle anód/katód anyagpárosítást és azok különböző kialakítását és elrendezését vizsgáltuk meg, a lehető legnagyobb mértékű feszültségszint elérése érdekében. A célunk az volt, hogy egy olyan sósvízben (mint elektrolitban) működő energiacellát hozzunk létre, mely feszültségszintje meghaladja a 15 volt feszültséget, ezzel együtt rövid távon, akár 20 ampert, hosszú távon pedig stabilan, minimum 6 amper áramerősséget legyen képes előállítani.

az optimális anyagpárosítás (magnézium/szén) az elektromos kapcsolat kialakítását biztosító aljzatba szerelve
Szabad ionnal telített közegben működő energiacella fejlesztése során három különböző fejlesztési területre koncentráltunk.
1./ Energiacella fejlesztése:
Optimális anód/katód anyagok és azok elrendezésének kikísérletezése. Az anód/katód párosításánál a legmagasabb elektródpotenciálokat a szén/magnézium (anód pozitív/katód negatív) párosítása során voltunk képesek előállítani.

anód/katód anyag méret és elhelyezés: a magnézium rúd és a kék kosárban a szénrúd
2./ Elektronika fejlesztése:
Az energia cella által előállított egyenáram stabilizálása, a gyakorlati életben is használható feszültségszintek és áramerősségek biztosítása céljából. töltésvezérlés. Az elektronika fejlesztésénél kipróbáltunk néhány már a kereskedelemben kapható és kifogástalan működésre képes töltésvezérlő egységet, de a speciális körülményeket és az egység stabil működésének érdekében támasztott saját követelményeinknek egyik sem felelt meg.
Annak érdekében, hogy az extrém körülményeknek, széles felhasználási igényeknek megfelelő töltésvezérlést építhessünk be egységünkbe, saját fejlesztésű vezérlést kellett építeni és a cellákkal együtt folyamatosan tesztelve, tökéletesíteni.

saját fejlesztésű elektronika és vezérlés
A szabad ionnal telített közegben működő energiacella egység, mint energiatermelő blokk, a kísérleti fázisban, összeszerelés közben. A kilenc egységet tartalmazó energiablokk egységei sorba kötve.

energiacella blokk
Tesztek és a kísérleti folyamat: fizikai kísérletek során sikerült kifejleszteni azt a sósvízben (mint elektrolitban) működő energiacellát, mely feszültségszintje meghaladja a 15 voltot, és rövid távon 20 ampert volt képes leadni, mindezt pedig stabilan és a kísérletek ideje alatt hosszú távon is.

sósvizes kísérleten már átesett egységek
3./ 3D modellezés és tervezés:
A végtermék formai megjelenésének tervezése, különböző változatok kialakítása a várható vevői igények/elvárások feltérképezésével összhangban.

üzemanyagcella magnézium és szénrudainak elhelyezési modellezése 3D technológiával
Az energiacellánk felépítése:

A fejlesztés eredményeként létrehozott, gyártásra kész egység:

Energiacellák a tengervíz által átjárható dobozolásban
Egy egység, tartalmaz 9 db energia termelő cellát, maximális kapacitása: 5 V, feszültségen, 1 A áramerősség, 2,5 Watt teljesítménnyel. Az általunk fejlesztett elektronika képes szabványos feszültségszintre emelni a kijövő teljesítményeket, a piacon kapható eszközigényeknek megfelelően például telefontöltéshez 5 V, 1A, vagy egy vitorlás hajó elektromos rendszereinek alap működtetéséhez, 12 V, 2 A, vagy esetleg több egység sorba kötésével elérhető nagyobb teljesítmény is.
A szabad ionnal telített közegben működő energiacella egység alapelvén, a leghatékonyabb anód/katód párosítás ki kísérletezésével, a dimenziók növelésével (energiatermelő felületek). képesek vagyunk háztartási méretű energiacella megépítésére is.
A fejlesztés végeredménye egy olyan áramforrás, ami a tengerek mellett élő népesség számára, függetlenül a fosszilis energiahordozóktól, napsugárzási és szélviszonyoktól, éjjel nappal és a mi a legfontosabb, stabilan működni képes, állandóan alkalmazható energiaforrást biztosít, akár háztartási méretben is
Záró gondolatok
Az elkészült prototípus, és a sorozatgyártás során létrejövő termékek teljes mértékig környezetbarátnak tekinthetők, így hozzájárulnak a fenntartható környezethez. A tengervíz segítségével előállított energia megújulónak minősül, mivel semmilyen fosszilis energiahordozót nem használ a villamos energia előállításához. Nem szennyezik az élővizeket, nincs melléktermék, nincs emisszió.
A fejlesztéssel nem csak adott fogyasztókat lehet stabilan és hosszútávon ellátni villamos árammal, hanem ahol erre a külső körülmények is biztosítottak, nagyobb akkumulátor telepeket, akkumulátor farmokat is lehetne folyamatosan működtetni, ezzel kisebb – nagyobb lakóközösségek energiaellátását biztosítani, természetesen a megfelelő karbantartás mellett.
Az új prototípus révén lehetőség nyílik a tengervizes energiacella további felhasználására különböző termékfejlesztések keretében.
A jövő a megújuló energiaforrások egyre nagyobb arányú hasznosíthatósága felé mutat, amiben ez a termék és a későbbi termékfejlesztések is úttörő szerepet tudnak játszani.
Szerző: Tankó Gábor fejlesztő mérnök
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Ipar
A hulladék energetikai hasznosítása jelenti a jövőt
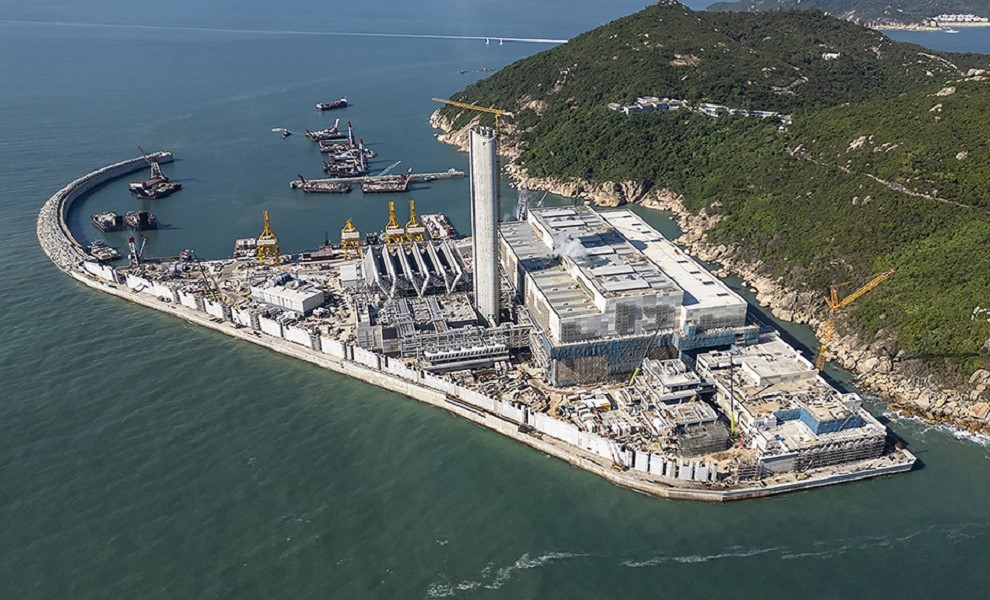
„Kína bizonyítja, hogy a hulladék energetikai hasznosítása jelenti a jövőt” – jelentette ki a Global Waste-to-Energy Research and Technology Council egy szakmai konferencián. Az ázsiai ország ezen a területen nemzetközi referenciának számít: több mint 1100 létesítményével a világ beépített hulladékhasznosítási kapacitásának több mint felét képviseli.
A fejlődés jelentős figyelmet kap, és egyre inkább meghatározza a jövőbiztos hulladékgazdálkodási stratégiákról szóló szakmai párbeszédet.
Tudományos eredmények és gyakorlati tapasztalatok
„A vita eldőlt: a hulladék energetikai hasznosítása működik. A technológia nagy léptékben is alkalmazható, és kézzelfogható eredményeket hoz. Kína megmutatja, hogy a hulladékból történő energiatermelés jelenti a jövőt – a lerakásnál tisztább, intelligensebb és költséghatékonyabb megoldást kínál”
– foglalta össze álláspontját a Global Waste-to-Energy Research and Technology Council (WtERT®) a hulladék energetikai hasznosításával foglalkozó, 2025-ben a kínai Hszianban megrendezett szakmai konferencián.[1]
A WtERT® nemzetközi kutatási hálózatként és szakmai agytrösztként működik, a New York-i Columbia Egyetem Earth Engineering Center központjához kapcsolódva. A szervezet az akadémiai szféra, az ipar és a kormányzati intézmények szakértőit fogja össze, hogy megoldásokat dolgozzon ki a globális hulladékgazdálkodási és energetikai kihívásokra.
Kína a hulladék energetikai hasznosításának legnagyobb piaca
A WtERT® szerint Kína ma a hulladék energetikai hasznosításának nagy léptékű megvalósításában vezető referenciapiacnak számít. Az országban több mint 1135 hulladékégető létesítmény működik, ezzel a világ legnagyobb ilyen infrastruktúrájával rendelkezik.
A létesítmények naponta mintegy 1,1 millió tonna hulladékot dolgoznak fel. Ez a mennyiség hozzávetőleg 55 000, egyenként teljesen megrakott teherautó rakományának felel meg.[2] A beépített teljesítmény eléri a 27 000 MW-ot.[3] Ez éves szinten körülbelül 236,5 terawattóra (TWh) energiatermelésnek felel meg az elméleti, teljes kihasználtságon alapuló számítás szerint.[4] Ez a mennyiség hozzávetőleg 79 millió háztartás éves villamosenergia-ellátásának felelne meg,[5] vagy 27 atomerőmű éves termelésével lenne egyenértékű.[6]
A WtERT® értékelése szerint ez a lépték azt mutatja, hogy a modern, hulladékból energiát előállító rendszerek műszakilag megbízhatóan működtethetők, kibocsátásuk ellenőrzés alatt tartható, és gazdaságilag is életképesek lehetnek. Kína így a technológia nagy léptékű alkalmazhatósága, környezeti teljesítménye és költséghatékonysága szempontjából is mintaként szolgálhat.[7]
Növekvő piaci lehetőségek
A technológiai fejlődéssel párhuzamosan a hulladék energetikai hasznosításának gazdasági jelentősége is növekszik. A globális hulladékbólenergia-piac értékét 2025-ben mintegy 11,8 milliárd amerikai dollárra becsülték, és a prognózisok szerint 2035-re elérheti a 15,9 milliárd dollárt.[8] Ez az összeg a NASA 2025-ös költségvetésének közel kétharmadával egyenértékű.[9]
A piac bővülésének fő hajtóerői közé tartozik a városi hulladékmennyiség növekedése, a támogató szabályozási környezet, valamint a hulladékból történő energiatermelés egyre szorosabb integrációja a körforgásos gazdaság koncepciójába.
Elemzések arra is rámutatnak, hogy a hulladék energetikai hasznosítása hosszú távon gazdasági előnyöket kínálhat, ha a hulladéklerakással járó környezeti és egészségügyi költségeket is figyelembe vesszük. Ezek közé tartozik többek között a metánkibocsátás, a csurgalékvíz kezelése és a területfoglalás.[10]
Szabályozási besorolás az EU taxonómiai rendeletében
A technológia szabályozási szempontból is egyre nagyobb jelentőséget kap. A hulladékhierarchia betartása mellett a hulladék energetikai hasznosítása környezeti szempontból fenntartható gazdasági tevékenységként is értelmezhető az EU taxonómiai rendelete alapján, amely az Európai Unió fenntartható gazdasági tevékenységeket osztályozó rendszere.
Erre a következtetésre jutott az EU taxonómiai rendeletének jogi elemzése, amelyet a német hulladékgazdálkodási, vízügyi és nyersanyag-ipari szövetség (BDE) felkérésére, az európai hulladékgazdálkodási ernyőszervezet, a FEAD megbízásából készítettek el.[11]
A tanulmányok megállapításai a gyakorlati tapasztalatokkal is összhangban állnak: Kína, Japán, Szingapúr és Svédország példája azt mutatja, hogy az energiatermeléssel összekapcsolt termikus hulladékkezelés a fenntartható körforgásos gazdaság egyik releváns elemének tekinthető. A technológia emellett a befektetők és a döntéshozók számára is fontos jelzés lehet.
Források és hivatkozások
[1] WtERT® – The debate is over: Waste-to-Energy works. It scales. It delivers. China proves that WtE is the future.
[2] Modellfeltevés: egy teljesen megrakott teherautó 20 tonna hulladékot szállít.
[3] WtERT® – a beépített teljesítményre vonatkozó adat, lásd az [1] hivatkozást.
[4] Modellalapú számítás: 27 000 MW × 24 óra/nap × 365 nap/év ≈ 236 520 000 MWh ≈ 236,5 TWh.
[5] Háztartási villamosenergia-ellátásra vonatkozó egyenérték: 236,5 TWh ÷ évi 3 MWh/háztartás ≈ 78,8 millió háztartás.
[6] Atomerőművi termelésre vonatkozó egyenérték: 236,5 TWh ÷ évi 8,76 TWh/1 GW teljesítményű atomerőmű ≈ 27 reaktor.
[7] WtERT® – a technológia méretezhetőségére, környezeti teljesítményére és költséghatékonyságára vonatkozó állítások, lásd az [1] hivatkozást.
[8] Global Growth Insights – Waste-to-Energy (WtE) Market.
https://www.globalgrowthinsights.com/market-reports/waste-to-energy-wte-market-101443
[9] Space.com – a NASA 2025-ös költségvetési javaslata.
https://www.space.com/nasa-white-house-2025-budget-request
[10] ScienceDirect – a hulladéklerakás és a hulladékkezelési alternatívák környezeti, illetve gazdasági hatásainak elemzése.
https://www.sciencedirect.com/science/article/abs/pii/S0956053X17303057
[11] BDE – Waste-to-Energy und die Taxonomie-Verordnung.
https://www.bde.de/presse/waste-to-energy-taxonomie-verordnung
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Jelentős fenntarthatósági eredményekről számolt be a Schneider Electric a harmadik negyedévben
Kilenc hónappal az Impact 2030 fenntarthatósági program elindítását követően a Schneider Electric jelentős előrelépést ért el fenntarthatósági céljai megvalósításában. A világ egyik vezető energiatechnológiai vállalatának Impact-pontszáma a harmadik negyedév végére elérte a 4,04-es értéket, így jó úton halad az idei évre kitűzött 4,20/10-es cél teljesítése felé. A vállalatcsoport célja, hogy 2030-ra elérje a maximális, 10/10-es pontszámot.
A Schneider Electric a fenntarthatósági program mind a négy stratégiai pillérében előrelépett. Saját működésének fejlesztése mellett termékeivel és megoldásaival, az értékláncában megvalósuló együttműködésekkel, valamint munkatársai és a helyi közösségek támogatásával is hozzájárult a fenntarthatósági célok eléréséhez.
A 2026. harmadik negyedévi fenntarthatósági eredmények
I. A világ elektrifikálása
A vállalat célja, hogy úttörő megoldások fejlesztésével, az elektrifikáció és a digitalizáció előmozdításával az energiatechnológiai átalakulás élére álljon. Az új megoldásokat először saját működésében alkalmazza, majd széles körben is elérhetővé teszi.
A Schneider Electric a harmadik negyedévben is folytatta működésének dekarbonizációját: az 1. és 2. körbe tartozó CO₂-kibocsátása 83 százalékkal csökkent a 2017-es szinthez képest.
2026 első kilenc hónapjában a vállalat megoldásai összesen 211 millió MWh energiamegtakarítást, illetve más energiaforrások villamos energiával történő kiváltását tették lehetővé az ügyfelek számára. A COP31 klímakonferencia elnöksége azt szorgalmazza, hogy a villamos energia részaránya a világ végső energiafelhasználásában a jelenlegi, valamivel 20 százalék feletti szintről 2035-re 35 százalékra emelkedjen. A Schneider Electric energiatechnológiai fejlesztéseivel támogatja ezt a törekvést és az elektrifikáció felgyorsítását, megoldásaival segíti ügyfeleit a hatékonyabb és fenntarthatóbb energiafelhasználásban, ezzel is erősítve versenyképességüket, alkalmazkodóképességüket és növekedési lehetőségeiket.
A vállalat 2018 óta összesen 943 millió tonna CO₂-kibocsátás csökkentésében és elkerülésében segítette ügyfeleit.
default
II. Iparágunk újragondolása
A Schneider Electric a teljes értéklánc bevonásával kíván magasabb követelményeket meghonosítani az iparágban. Ennek érdekében újragondolja termékei tervezését, beszerzéseit és piaci népszerűsítését, beszállítóival pedig a tisztességes munkakörülmények biztosításán és a kibocsátások csökkentésén dolgozik együtt.
A vállalat a harmadik negyedévben az értéklánc egészében felgyorsította fenntarthatósági törekvéseinek megvalósítását.
A beszállítói dekarbonizáció terén szerzett egy évtizedes tapasztalatára építve a Schneider Electric tovább bővíti a Zero Carbon Pathway (TZCP) programot. A program követelményeinek megfelelő beszállítók száma az első félév végi 15-ről a harmadik negyedév végére a kilencszeresére, 135-re emelkedett. Ezzel a vállalat közelebb került ahhoz a céljához, hogy 2030-ra 1500 beszállító teljesítse az elvárásokat.
A követelmények három területre terjednek ki: a működésből adódó, 1. és 2. körbe tartozó kibocsátások számszerűsítésére, kibocsátáscsökkentési célok elfogadására, valamint a közvetett kibocsátások kiszámítására a termékek karbonlábnyoma és/vagy a vállalati szintű, 3. körbe tartozó kibocsátások alapján. Az előrelépést a 2026-ban több mint 1200 beszállító számára elérhetővé tett, mesterséges intelligenciával támogatott digitális eszközök és az intenzív szakmai együttműködés segítette. Ennek részeként három kontinens kilenc városában tíz intenzív beszállítói képzést, több mint 250 élő szakmai konzultációt és mintegy 35 helyszíni felülvizsgálatot tartottak.
A programban vizsgált anyagok és alkatrészek körében 22 százalékra nőtt a környezeti és társadalmi követelményeknek megfelelő anyagok aránya. Az értékelés az acélra, az alumíniumra, a hőre lágyuló műanyagokra, az elektronikai és villamos alkatrészekre, valamint a csomagolóanyagokra terjed ki. A szempontok között szerepel az anyagok előállításához kapcsolódó alacsonyabb szén-dioxid-kibocsátás, a körforgásos gazdaság elveinek érvényesítése és a felelős ellátásilánc-gyakorlat. A 2025-ös, 19 százalékos kiinduló értékhez képest elért növekedés újabb lépés a 2030-ra kitűzött 50 százalékos arány felé.
A körforgásos gazdaságot támogató szolgáltatásokkal ellátott eszközök össztömege a 2025 végi érték 1,2-szeresére nőtt. A mutató az ügyfelek tulajdonában lévő olyan Schneider Electric-berendezések tömegét méri, amelyek élettartamát rendszeres karbantartással, alkatrészellátással, visszavétellel vagy felújítással segítik meghosszabbítani. A vállalat célja, hogy ezt az értéket 2030-ra megduplázza.
III. Hozzuk ki a legtöbbet az emberekből
A Schneider Electric az energiához való hozzáférés kiterjesztésével, a készségek fejlesztésével és új lehetőségek megteremtésével kíván hozzájárulni ahhoz, hogy a fejlődés előnyeiből mindenki részesülhessen.
Az elektrifikáció felgyorsulásával és az egyre összetettebb energetikai és ipari rendszereket átalakító mesterséges intelligencia térnyerésével a vállalat továbbra is kiemelt figyelmet fordít az energiatechnológia fejlődéséhez szükséges munkatársi tudás és készségek fejlesztésére. A vállalat egészére kiterjedő mesterségesintelligencia-képzési kezdeményezés keretében 2025-ben több mint 142 ezer munkatárs végezte el a témával kapcsolatos alapozó képzéseket. Erre építve 2026 első kilenc hónapjában a munkatársak 82 százaléka teljesítette az idei évre kijelölt energiatechnológiai továbbképzéseket.
A Schneider Electric a helyi közösségekben is támogatja a fejlődést: 2009 óta 69 millió embert segített hozzá fenntartható forrásból származó villamos energiához. Ez 1,9 millióval több az első félév végén elért eredménynél.
A vállalat 2009 óta 1,5 millió fiatalt segített az elektrifikáció és a fenntarthatóság előmozdításához szükséges készségek elsajátításában. Ez a létszám az első félév vége óta további 90 ezer fővel bővült. A Schneider Electric célja, hogy 2030-ra összesen 3 millió fiatalt érjen el képzéseivel.
IV. A helyi közösségek megerősítése
A vállalat a helyi együttműködések támogatásával és a közösségi kezdeményezések felkarolásával erősíti telephelyei közösségi szerepét, munkatársait pedig arra ösztönzi, hogy aktívan járuljanak hozzá környezetük fejlődéséhez.
Az Impact Workplaces kezdeményezés a harmadik negyedévben jelentősen bővült: az első félév végi ötről 59-re emelkedett a program követelményeinek megfelelő telephelyek száma. A program a klímavédelemre, az erőforrás-hatékonyságra, a munkatársakra és a helyi közösségekre egyaránt kiterjedő értékelési rendszert alkalmaz. A vállalat célja, hogy 2030-ra száz telephely teljesítse az Impact Workplaces követelményeit.
A Schneider Electric meggyőződése, hogy a globális fenntarthatósági eredmények alapját a helyi kezdeményezések adják. Ennek megfelelően arra ösztönzi munkatársait, hogy lakóhelyükön és munkahelyük környezetében is aktívan támogassák a közösségeket. A harmadik negyedév végéig a munkatársak 9 százaléka kapcsolódott be a Change Agents programba. A negyedév során több mint hatezer további munkatárs végzett önkéntes tevékenységet, a programban részt vevő országok száma pedig 49-ről 57-re emelkedett.
„Az Impact 2030 első kilenc hónapjának jelentős eredményei megerősítik meggyőződésünket, hogy az energiatechnológia fejlesztésével mindenki számára előmozdíthatjuk a fejlődést. A fenntartható előrelépéshez partnereink és a velünk együttműködő közösségek széles körét is be kell vonnunk, és fejlesztenünk kell azt a tudást, amellyel az új technológiák az emberek, a vállalkozások és a közösségek javát szolgálhatják”
– mondta el Esther Finidori, a Schneider Electric fenntarthatósági igazgatója.
„Az elektrifikáció és a beszállítói dekarbonizáció kiterjesztésétől a készségfejlesztésen át munkatársaink és telephelyeink helyi közösségekben betöltött szerepének erősítéséig az Impact 2030 számos programjában jelentős előrelépést látunk. A következő negyedévekben tovább szeretnénk gyorsítani ezt a folyamatot.”
További fenntarthatósági eredmények és elismerések a harmadik negyedévben
- A Sustainability LIVE a Schneider Electricnek ítélte az Év vállalata címet. A vállalat emellett három arany díjat kapott annak elismeréseként, ahogyan a fenntarthatóságot világszerte beépíti működésébe, illetve amilyen eredményeket a beszállítói dekarbonizációban elért.
- A Schneider Electric a Trophées des Achats 2026 díjátadón a fenntartható beszerzésért járó arany trófeát is elnyerte. Ez az elismerés az EcoVadis által az év korábbi szakaszában odaítélt, a legjobb, kiforrott fenntartható beszerzési programnak járó díjat követi, és újabb visszaigazolása a vállalat fenntartható beszerzési gyakorlatának.
- A Schneider Electric Environmental Data Program kezdeményezése bekerült a CDP 2026-os Disclosure Dividend jelentésébe. A jelentés kiemeli a vállalat szerepét abban, hogy az iparágban egyre átláthatóbbá váljanak a környezeti adatok.
- A The Climate Group a megújuló forrásból származó villamos energia használatának előmozdításáért a díjra esélyesek szűkített listájára választotta a Schneider Electricet.
- A vállalat a Gulf Sustainability Awards díjátadón két arany és egy ezüst díjat nyert. Az elismeréseket a nettó zéró kibocsátási célok megvalósítását szolgáló megközelítéséért, átfogó fenntarthatósági eredményeiért és kockázatkezelési gyakorlatáért kapta.
A részletes fenntarthatósági eredmények és a legfontosabb fejlemények a Schneider Electric harmadik negyedéves fenntarthatósági jelentésében érhetők el, amelyet a vállalatcsoport a harmadik negyedéves árbevételi adataival egy időben tett közzé.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Stratasys F770: nagyformátumú 3D nyomtatás ipari alkalmazásokhoz
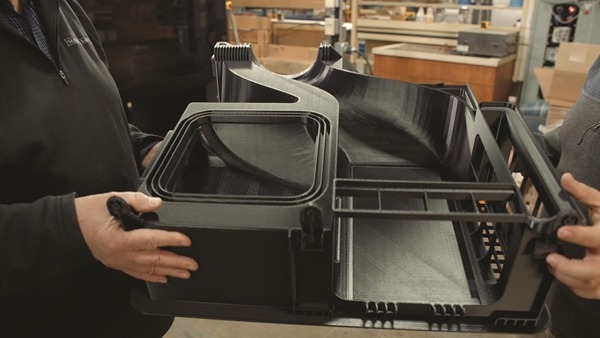
A Stratasys F770 ipari FDM 3D nyomtató nagy építési térfogatával, hosszú idejű folyamatos működésével, szabályozott hőmérsékletű építőkamrájával és optimalizálható nyomtatási paramétereivel kínál megoldást a nagyformátumú additív gyártáshoz.
Az ipari 3D nyomtatás egyik legfontosabb előnye a gyorsaság és a rugalmasság. Egy szükséges pótalkatrész, gyártástámogató eszköz vagy funkcionális prototípus additív technológiával gyakran lényegesen rövidebb idő alatt elkészíthető, mint hagyományos gyártási eljárásokkal. A nagyméretű alkatrészek előállítása azonban különleges követelményeket támaszt a berendezésekkel, az alapanyag-ellátással és a gyártási folyamat szabályozásával szemben.
A méretek növekedésével hosszabb gyártási idővel és nagyobb alapanyag-felhasználással kell számolni. Egy többnapos nyomtatási folyamatnál alapvető követelmény a megfelelő alapanyag-kapacitás, a folyamatos és megbízható működés, valamint a méretpontosság megőrzése. A magas, karcsú geometriák esetében a nyomtatás közben fellépő rezgések is problémát jelenthetnek, ezért szükség lehet megfelelő támaszszerkezetek és stabilizáló falak alkalmazására.
A nagyformátumú FDM technológia további kihívása a hőmérsékleti viszonyok szabályozása. Az építőtér különböző pontjain kialakuló hőmérséklet-különbségek belső feszültségeket, felhajlást és vetemedést okozhatnak. Ezek a jelenségek különösen a nagy alapterületű vagy magas alkatrészek esetében veszélyeztethetik a geometriai pontosságot és a gyártás sikerességét.
Közel 370 literes építési térfogat
A Stratasys F770 berendezést kifejezetten a megbízható, nagyformátumú FDM 3D nyomtatás követelményeihez fejlesztették. A közel 370 literes építési térfogattal rendelkező rendszer akár 1170 milliméter hosszúságú alkatrészek egy darabban történő előállítására is alkalmas. Ez jelentős előnyt kínál azoknál a konstrukcióknál, amelyeket kisebb nyomtatókon több részre bontva kellene legyártani, majd utólag összeilleszteni.
A nagy építési tér nemcsak a munkadarabok méretét növeli, hanem egyszerűsítheti a teljes gyártási folyamatot is. Az egy darabban történő előállítás megszüntetheti a részegységek külön gyártásából, illesztéséből és rögzítéséből adódó többletfeladatokat. Ez különösen nagyméretű prototípusok, szerelőkészülékek, gyártástámogató eszközök és egyedi szerszámok esetében jelenthet idő- és költségmegtakarítást.
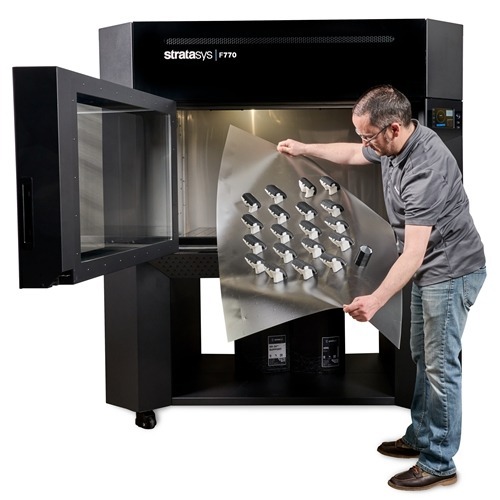
Akár 140 órás folyamatos nyomtatás
A nagyméretű alkatrészek gyártásánál az egyik meghatározó tényező az alapanyag-ellátás folyamatossága. Egy több napig tartó nyomtatási feladat megszakadása jelentős idő- és anyagveszteséget okozhat, ezért a megfelelő kapacitású alapanyag-tárolás kiemelt fontosságú.
Az F770 alapanyag-kazettái egyenként közel 3,3 liter alapanyagot tartalmaznak, ami a berendezés számára akár 140 órányi folyamatos nyomtatást is lehetővé tesz. Ez különösen előnyös a hosszú gyártási ciklusok során, amikor a kezelői beavatkozások számának csökkentése és az üzembiztos működés alapvető követelmény.
A hosszú idejű nyomtatás során ugyanakkor nemcsak az alapanyag mennyisége, hanem a folyamat stabilitása is meghatározó. A nagy alkatrészek gyártásánál a megfelelő hőmérsékleti környezet biztosítása jelentősen csökkentheti a hibás darabok keletkezésének kockázatát.
Az F770 teljesen fűtött építőkamrája egyenletes hőmérsékleti viszonyokat biztosít a teljes építési térfogatban. A szabályozott környezet mérsékli a lehűlésből eredő belső feszültségeket, ezáltal csökkenti a felhajlás és a vetemedés veszélyét. A megoldás különösen fontos olyan nagyméretű alkatrészeknél, amelyeknél a méretpontosság és az alakstabilitás alapvető követelmény.
A nyomtatási paraméterek optimalizálása
A nagyformátumú additív gyártás gazdaságosságát jelentős mértékben befolyásolja a nyomtatási paraméterek megfelelő megválasztása. A munkadarab tájolása, a kitöltési sűrűség és a rétegvastagság egyaránt hatással van a gyártási időre, az alapanyag-felhasználásra, a mechanikai tulajdonságokra és a felületi minőségre.
Az F770 három választható rétegvastagságot kínál, így a gyártási folyamat az adott alkalmazás követelményeihez igazítható. Nagyobb rétegvastagság alkalmazásával rövidíthető a nyomtatási idő, míg a finomabb rétegek jobb felületi minőséget és részletgazdagabb geometriát eredményezhetnek.
A berendezéshez alkalmazható GrabCAD Print és Insight szoftverek további optimalizálási lehetőségeket biztosítanak. Az Adaptive Slice funkció lehetővé teszi a rétegvastagság geometriához igazodó változtatását. Azokon a területeken, ahol a geometria ezt megengedi, vastagabb rétegek alkalmazásával gyorsítható a gyártás, míg a részletgazdag felületeken finomabb rétegek használhatók.
A kitöltési sűrűség megfelelő beállításával szintén jelentős megtakarítás érhető el. A kisebb kitöltési arány csökkentheti az alapanyag-felhasználást és a gyártási időt, míg a nagyobb kitöltési sűrűség az adott konstrukció mechanikai követelményeinek teljesítését segítheti. A megfelelő paraméterek kiválasztása ezért minden esetben az alkatrész rendeltetésétől, terhelésétől és a szükséges felületi minőségtől függ.
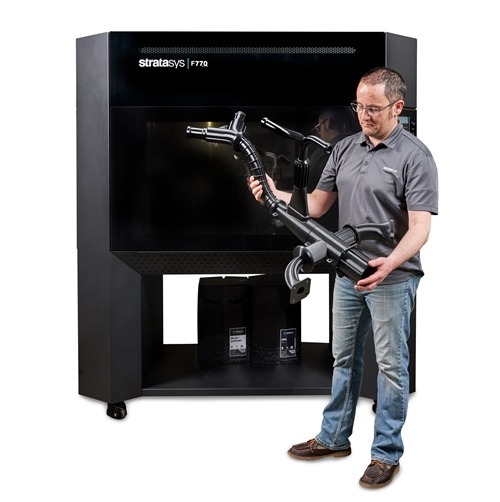
Összetett geometriák oldható támaszanyaggal
A nagyformátumú alkatrészek nem feltétlenül rendelkeznek egyszerű geometriával. A túlnyúlások, belső csatornák, üregek és összetett felületek előállítása megfelelő támaszszerkezetek nélkül sok esetben nem valósítható meg.
A Stratasys F770 oldható támaszanyag alkalmazását is lehetővé teszi, amely jelentősen növeli a konstrukciós szabadságot. A technológia segítségével olyan összetett geometriák is elkészíthetők, amelyeknél a hagyományos, mechanikusan eltávolítható támaszanyagok alkalmazása nehézkes vagy nem megoldható.
A támaszanyag kiválasztása az utófeldolgozás időigényét is befolyásolja. A könnyen hozzáférhető felületeken a mechanikus eltávolítás gyorsabb megoldást jelenthet, míg belső csatornák és nehezen elérhető geometriák esetében az oldható támaszanyag használata kínál előnyt.
A megfelelő támaszszerkezetek kialakítása emellett a magas alkatrészek stabilitásában is fontos szerepet játszik. A nyomtatás során fellépő rezgések megfelelő alátámasztással és stabilizáló szerkezetekkel mérsékelhetők, ami hozzájárulhat a geometriai pontosság megőrzéséhez.
Kevesebb alkatrész, egyszerűbb gyártás
A Stratasys F770 egyik legfontosabb előnye, hogy számos esetben lehetővé teszi a korábban több részből összeállított konstrukciók egyetlen darabban történő előállítását. Ez nemcsak az utólagos szerelési műveleteket csökkentheti, hanem a tervezési folyamatot is egyszerűsítheti.
A hagyományos megközelítés szerint egy nagyméretű alkatrészt gyakran már a tervezés során kisebb egységekre kell bontani, figyelembe véve az összeillesztés, a rögzítés és az esetleges utómegmunkálás követelményeit. Az egy darabban történő 3D nyomtatás ezzel szemben lehetőséget kínál a konstrukció egységes kialakítására, csökkentve az alkatrészek számát és az összeépítésből eredő hibalehetőségeket.
Ez különösen előnyös lehet nagyméretű funkcionális prototípusok, gyártó- és szerelőkészülékek, ellenőrző sablonok, valamint egyedi ipari szerszámok előállításánál. A technológia a termékfejlesztési folyamatokat is felgyorsíthatja, mivel a konstrukciós módosítások után az új változatok közvetlenül, külön szerszámgyártás nélkül elkészíthetők.
A nagyformátumú additív gyártás szerepe az iparban
A nagyformátumú 3D nyomtatás fejlődése új lehetőségeket teremt a gyártóvállalatok számára. A technológia alkalmazásával olyan alkatrészek és gyártástámogató eszközök készíthetők el házon belül, amelyek előállítása korábban több gyártási műveletet vagy külső beszállítók bevonását igényelte.
A Stratasys F770 a nagy építési térfogatot hosszú idejű folyamatos működéssel, szabályozott hőmérsékletű építőkamrával, oldható támaszanyaggal és fejlett szoftveres optimalizálási lehetőségekkel kombinálja. Ezek a tulajdonságok együttesen támogatják a nagyméretű alkatrészek megbízható és gazdaságos előállítását.
A technológia ipari jelentősége ugyanakkor nem pusztán az előállítható alkatrészek méretében rejlik. Legalább ilyen fontos a tervezési szabadság növekedése, a gyártási folyamatok egyszerűsítése és az átfutási idők csökkentésének lehetősége. A megfelelően megválasztott technológiai paraméterekkel a nagyformátumú FDM nyomtatás a hagyományos gyártási eljárások hatékony kiegészítőjévé válhat, különösen az egyedi és kis darabszámú ipari alkalmazásokban.
A Magyarországon a VARINEX által kínált Stratasys F770 így olyan megoldást jelenthet a gyártóvállalatok számára, amely a nagy méretű alkatrészek előállítását a megbízhatóság, a rugalmasság és a gyártási hatékonyság követelményeivel kapcsolja össze.
www.varinex.hu
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Népszerű

A szabálykövető vállalkozás ne versenyhátrányból, hanem versenyelőnyből induljon

Megjelent a Siemens Designcenter

Szintet lép a Waberer’s: Jelentősen bővül a szerbiai logisztikai kapacitás a cég leányvállalatánál

Kijöttek a legfrissebb fizetési adatok: kiderült, mekkora hitelre elég a béred

Mit tudnak az új Google Pixel mobiltelefonok és okosórák?


Az egészségesebb életmód átírja a vásárlási szokásokat

Mobilitás mindenkinek: a Hankook a jövő biztonságos és fenntartható közlekedésén dolgozik

Új szintre emeli az MI-t kiszolgáló adatközpontok áramellátását a Schneider Electric

Használt targoncát vásárolna? 5+1 dolog, amit mindenképpen ellenőrizzen a döntés előtt

Globális pénzügyi vezetői pozícióval erősíti budapesti központjának stratégiai szerepét a Schneider Electric




Technokrata.hu
Csökken a hatótáv az őszi hidegben? – Így működhet „második akkumulátorként” a jól megválasztott gumi
Kutatás-fejlesztést végez a cége? Ezt a lehetőséget még mindig könnyű kihagyni
A Schneider Electric az INTREN-t választotta digitális ügynökségi partnerének
30 társadalmi szervezet támogatható a MagNet Bank adománykeretéből
Üzleti életre szabva: zökkenőmentes mobilitás és hatékonyság a HONOR Magic V6-tal
Hulladékból energia: Kína globális mércévé válik
Jelentős fenntarthatósági eredményekről számolt be a Schneider Electric a harmadik negyedévben
Több mint üzenetküldés: így teheti egyszerűbbé a tanévet egy chatalkalmazás
Kutatás: ötből négy ipari szereplő szakemberhiánnyal küzd, mégsem örül mindenki az AI térnyerésének
Vajon milyen szakemberre lesz szükséged 3 év múlva, az AI korában?
Műszaki-Magazin.hu
Új marási minőség a titán megmunkálásában
Energiaintelligencia a jövő energiarendszere előre lát és cselekszik
A Schneider Electric az INTREN-t választotta digitális ügynökségi partnerének
Győri diákok a világ legjobb robotépítői között
Hulladékból energia: Kína globális mércévé válik
Magnézium: új lehetőségek az ipari gyártásban
Fakuma 2026 – Fenntarthtó műanyagipar
Jelentős fenntarthatósági eredményekről számolt be a Schneider Electric a harmadik negyedévben
Kutatás: ötből négy ipari szereplő szakemberhiánnyal küzd, mégsem örül mindenki az AI térnyerésének
395-ös rendszer profilbeszúráshoz
-

 Tippek2 hét ago
Google X Codecool: több mint 3000 magyar juthat ingyenes AI-képzéshez és hivatalos Google-tanúsítványhoz
-
Zöld2 hét ago
Nem elég zöldnek látszani: kétséget kizáróan bizonyítaniuk kell a vállalatoknak a fenntarthatósági állításaikat
-
Gazdaság2 hét ago
Rugalmas, digitalizált hálózattal profitálhatunk igazán a szélenergia-fejlesztésekből
-
Egészség2 hét ago
Tényleg látáskorrekcióra szorul a felnőttek többsége ma Magyarországon?
-
Gazdaság2 hét ago
Új kereskedelmi igazgató a CETIN Hungarynél
-
Szórakozás2 hét ago
Négy városban várja az érdeklődőket a kamarai Design Hét
-
Tippek2 hét ago
Őszi utakra hangolva: erre figyeljünk, amikor a hidegebb hónapokban autóba ülünk
-
Okoseszközök2 hét ago
A jó alvás a csenddel kezdődik– technológia a nyugodtabb éjszakákért


