

Ipar
A fix fordulatszámú csavarkompresszorok felülvizsgálata

A fix fordulatszámú csavarkompresszorok felülvizsgálata – kettős fordulatszámú vagy frekvenciaváltó kompresszorra cseréljük inkább?
Fix fordulatszám, kettős fordulatszám vagy frekvenciaváltás? Mi a különbség a felhasználó szemszögéből?
- GA fix fordulatszám: Megbízhatóság és minőség a legalacsonyabb beruházási költségek mellett, de az energiahatékonyság korlátozott és a teljes tulajdonlási költség magasabb.
- GA FLX: Erős teljesítmény, kétszámjegyű energiamegtakarítás, csökkentett üzemeltetési költségek és nagyobb működési sokoldalúság.
- GA VSDS vagy VSD : Az első olyan kompresszor, amely valós időben igazítja működését a levegőigényhez, az adott alkalmazáshoz és környezetéhez, így akár 60%-os energiamegtakarítást biztosít.
GA FLX – kettős fordulatszám
Mitől más és mitől jobb ez a technológia?
A 2021-ben megjelent változó fordulatszámú (VSDS) kompresszorokból ismert új meghajtáson, a nagy hatékonyságú sűrítőelemen, a Neos Next inverteren és az intelligens olajhűtő-rendszeren túl a veszteségmentes elektronikus leeresztés, a kétlépcsős levegő-olaj leválasztó és az integrált hűtveszárító is része az FLX kompresszornak. Ezen túl viszont a két használható fordulatszám az, ami az energiamegtakarítást biztosítja.
Mi az a kettős fordulatszámú kompresszor?
A hagyományos fix fordulatszámú kompresszorok csak egy motorfordulatszámmal rendelkeznek, 100%-on. Erre van szükség a maximális légáramláshoz. Amikor azonban a levegőigény kicsit vagy sokkal kisebb, mint a kompresszor maximális teljesítménye, ez a fix motorfordulatszám sok energiát igényel, ami lényegében veszendőbe megy. A kettős fordulatszámú kompresszor két fordulatszámon működik, egy maximális és egy minimális kapacitással, hogy csökkentse az energiafogyasztást a terheletlen állapotban. Ennek eredményeképpen sokkal hatékonyabb, mint a fix fordulatszámú, mivel alacsonyabbak az átmeneti és a lefúvási veszteségek.
Íme egy rövid video a kettős fordulatszámról:
Az átmeneti veszteségek minimalizálása
Az átmeneti veszteségek kulcsfontosságú fogalom annak megértéséhez, hogy miért és hogyan csökkentik a kettős fordulatszámú kompresszorok az energiafogyasztást a fix fordulatszámú modellekhez képest. Azt az energiát írja le, amelyet egy kompresszor felhasználható levegő előállítása nélkül fogyaszt el, miközben az üzemi fázisok között ciklikusan váltogat. Egy fix fordulatszámú kompresszor esetében ezek a veszteségek a teljes energiafelhasználás akár 20%-át is kitehetik. A technológia inherens korlátai miatt egy fix fordulatszámú modell soha nem lesz képes az átmeneti veszteségeket érdemben csökkenteni, függetlenül attól, hogy mennyire hatékony. Egy kettős fordulatszámú kompresszor minimalizálni tudja ezeket az átmeneti veszteségeket, köszönhetően a motor minimális üresjárati fordulatszámának és annak a ténynek, hogy nyomás alatt lévő rendszerrel szemben (gyorsabban) be tud indulni.
Íme egy rövid video az átmeneti veszteségekről:
A GA FLX előnyei
Kétszámjegyű energiamegtakarítás
- Drasztikusan csökkenti az átmeneti és terheletlen energiaveszteségeket.
- Akár 20%-kal csökkenti az energiafogyasztást (a GA fix fordulatszámú modellekhez képest).
- A FASR motor megfelel az IE5 szabványoknak.
- További energiamegtakarítás érhető el akár 80%-os hővisszanyeréssel.
Fejlett csatlakoztathatóság
- A legmodernebb Elektronikon® Touch vezérlő.
- SMARTLINK valós idejű távfelügyelet és optimalizálás.
- OPC UA elérhető a termelési rendszerintegrációhoz.
Prémium teljesítmény
- Az indítási idő és az energiafelhasználás megtakarítása érdekében nyomás alatt is el tud indulni.
- Az opciók széles választéka lehetővé teszi, hogy a GA FLX-et az adott gyártási folyamathoz igazítsák.
Kompakt helyigény
- A rendkívül kis helyigény biztosítja a könnyű, rugalmas telepítést.
- 50%-kal kisebb, mint a fix fordulatszámú GA.
- Full Feature változat is elérhető teljesen integrált hűtveszárítóval és szűrőkkel, ami még inkább helytakarékos.

A GA FLX komresszorról ezen a weboldalon olvashat többet:
https://www.atlascopco.com/hu-hu/compressors/new-products-and-offers/dual-speed-compressor-ga-flx
GA VSD – változtatható fordulatszám (frekvenciaváltós)
A VSDS technológia, amelyet a kisebb (22-37 kW) teljesítményű kompresszorokban vezettek be, több innovatív megoldást egyesít. Maga a berendezés az állandó fordulatszámú modellekhez képest akár 60 %-os energiamegtakarítást biztosít, miközben akár 21 %-kal nagyobb légszállításra (FAD) képes. Továbbá nagyon csendes: a csupán 63 dB-es hangszintnek köszönhetően a gyártás helyén is elhelyezhetők a kompresszorok, nincs szükség külön kompresszorházra.
Mi áll a merész ígéret mögött?
- A meghajtás
Az Atlas Copco szabadalmaztatott csavar elemét újratervezték.
- Az inverter
A Neos Next inverter nemcsak a motor fordulatszámát szabályozza, hanem a ventilátort és a hőmérsékletet is. Így a kompresszor mindig optimális olajbefecskendezési hőmérsékleten működik.
Az intelligens leeresztőket is a Neos Next vezérli. Így jelentős teljesítmény- és hatékonyságjavulás érhető el a hagyományos időzített ciklusokhoz képest.
- Áramlásnövelési üzemmód
A GA VSDS képes ideiglenesen túllépni a kapacitási határértékeket, nyomásveszteség nélkül.
- Vezérelhetőség és felügyelet
Többnyelvű, felhasználóbarát Elektronikon Touch kijelző. SMARTLINK-rendszer, mely valós idejű távoli állapotfelügyeletet, teljesítményadatokat és betekintést, szervizidővonalat, karbantartási figyelmeztetéseket és online erőforrásközpontot biztosít. OPC UA-kompatibilis.
Nem a beszerzési ár, hanem a teljes élettartam-költség számít
A kompresszorgyártók között vezető Atlas Copco már évtizedekkel ezelőtt a fenntarthatóságot és a költségcsökkentést tűzte ki vállalati céljául. Nemcsak a saját termelésében, hanem az ügyfelek működése során is célja az energiatakarékosság: azért fejleszti és tökéletesíti sűrített levegős berendezéseit évről évre, hogy segítse partnereit a gyártási költségek leszorításában. A kutatómérnökök a VSD+ kompresszor után minden egyes alkatrészt megvizsgáltak és keresték az optimalizálás lehetőségeit, miközben a napi munkában szükséges elvárásokat (megbízhatóság, karbantartások gyakoriságának leszorítása, időnként a teljesítmény túllépése, gépleállás nélkül, stb.) sem vesztették szem elől.
A sűrített levegős rendszerek tervezése vagy kibővítése során nem szabad csak a beszerzési árat és a karbantartás várható költségeit figyelembe venni. Kritikus tényező a kompresszorok által elhasznált energia mértéke is. Az előrelátó tervezésben és a takarékosságban kiváló partner ez a kimagaslóan takarékos technológia.
További olvasnivaló a VSDS kompresszorokról:
Hasonlítsuk össze a megtakarítást!

A sűrített levegő termelésen túl – vezérlés, felügyelet, csatlakozás
Ahogy az Atlas Copco gépeiben megszokhatták, a csatlakozás, a távvezérlés, a távfelügyelet és a flottában kezelés ennél a kompresszornál is megoldott.
A Smartlink rendszerrel a kompresszor működési paraméterei valós időben nyomon követhetők számítógépen vagy mobileszközön. A teljesítményadatok alapján a rendszer optimalizálási lehetőségeket és új beállításokat javasol.
Az Elektronikon Touch számos vezérlési és felügyeleti lehetőséget, valamint intelligens algoritmusokat kínál a kompresszor teljesítményének optimalizálására. A testreszabott időzítők és a hatékonyságvezérlés csak néhány példa.
Az Equalizer 4.0 segítségével akár 6 kompresszort is kezelhet egy léghálózatban (ez a rendszer akár a kompresszorba beépítve, akár önálló egységként is megvásárolható). Lehetséges beállítani egy szűk, előre meghatározott nyomási sávot, amellyel energiát takaríthatnak meg.
A rendszerteljesítmény tovább optimalizálható, ha az összes kompresszort azonos üzemórára programozzák be, így csökkentve a szervizintervallumokat.
Az Atlas Copco volt az első kompresszorgyártó, amely az OPC UA-t, a gép-gép közötti kommunikációs protokollt építette a gépeibe, amelyet kifejezetten az ipari automatizáláshoz fejlesztettek ki. Ez azt jelenti, hogy az Atlas Copco kompresszorai zökkenőmentesen integrálhatók a termelési hálózatba.
Az Atlas Copco szakemberei ingyenes méréssel támogatják a sűrített levegős rendszer optimalizálását, a mérési adatok alapján géptípust ajánlanak. A mérésre itt lehet jelentkezni:
Kapcsolat: kompresszor.hun@atlascopco.com
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Ipar
Több mint frekvenciaváltó: ezt tudja a SINAMICS NextGen
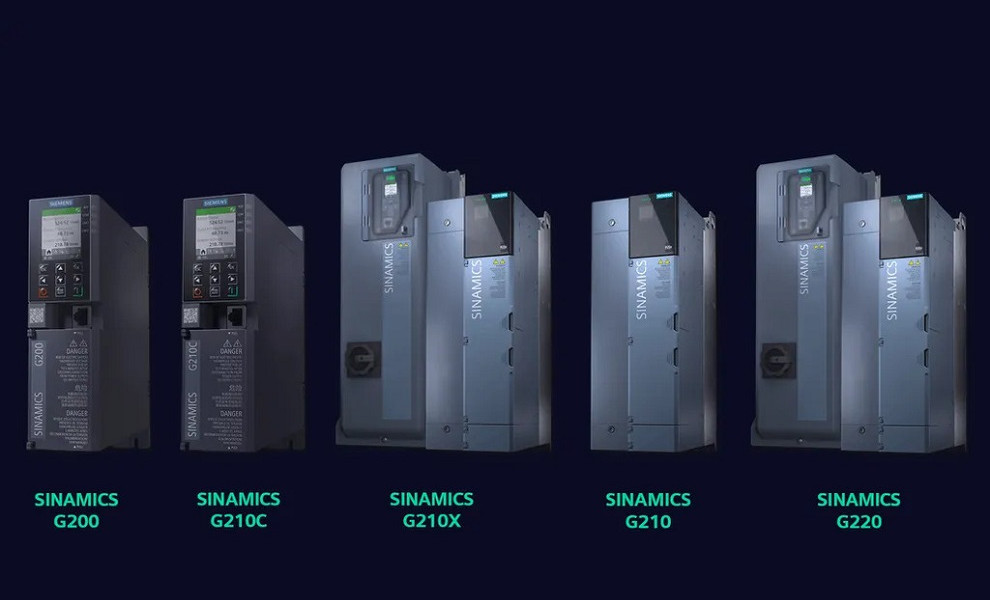
Egységes platformot, beépített biztonsági és kiberbiztonsági funkciókat, valamint egyszerűbb mérnöki munkát is kínál a SINAMICS G sorozat új generációja.
Egy modern gépben vagy gyártósoron a frekvenciaváltónak nem csupán a motor fordulatszámát kell a technológiai feladatnak megfelelően szabályoznia. Alkalmazkodnia kell a változó terheléshez, együtt kell működnie a gép vezérlésével, kommunikálnia kell, adatokat kell szolgáltatnia, miközben a biztonsági és kiberbiztonsági követelményeknek is meg kell felelnie. Mindezek mellett a tervezés és az üzembe helyezés a gépgyártók számára minél egyszerűbb legyen.
Erre az összetett elvárásrendszerre reagál a ‘SINAMICS NextGen’, a Siemens új SINAMICS G generációja. A fejlesztés nem csupán új modelleket, hanem egy egységesebb, skálázható hajtásplatformot jelent, amely a különböző ipari alkalmazásokat közös műszaki és digitális környezetben szolgálja ki.
Négy új taggal bővül a SINAMICS G sorozat
Az új generáció négy terméksorozattal egészíti ki a 2023-ban elsőként bemutatott SINAMICS G220-at, melyek eltérő alkalmazási igényeket fednek le:
- SINAMICS G200: Általános ipari feladatokra, például szivattyúk, ventilátorok és szállítószalagok hajtására készült. Kompakt kialakítása és egyszerű üzembe helyezése mellett az energiahatékony motorvezérlésre helyezi a hangsúlyt.
- SINAMICS G210C: Kompakt gépekhez fejlesztett változat, amely nagy teljesítőképességet és akár 200%-os rövid idejű túlterhelhetőséget kínál, így az indítási és terhelési csúcsokat is képes kezelni.
- SINAMICS G210: Sokoldalú hajtás gép- és anyagmozgatási, anyagfeldolgozási, valamint egyszerű pozicionálási feladatokhoz.
- SINAMICS G210X: Elsősorban infrastrukturális alkalmazásokhoz optimalizált változat, speciális funkcióival főként szivattyúk, ventilátorok és kompresszorok vezérlésére.
A négy új típus és a korábban bevezetett zászlóshajó SINAMICS G220 együtt alkotja az új frekvenciaváltó platformot, amely az általános ipari feladatoktól a speciálisabb gépészeti alkalmazásokig kínál megoldásokat.
Kiberbiztonság és digitális integráció
Az új sorozatban a biztonság is kiemelt szerepet kap. A hajtások integrált biztonsági képességei elérhetik az SIL 3 szintet, így bizonyos védelmi funkciók külső komponensek nélkül, közvetlenül a hajtásban valósíthatók meg.
A kiberbiztonsági megoldások megfelelnek az IEC 62443-4-2 szabvány második biztonsági szintjének, fejlesztésüknél pedig az EU új kiberreziliencia-rendeletének (Cyber Resilience Act, CRA) követelményeit is figyelembe vették. Ez a hálózatba kapcsolt ipari berendezések védelmében kiemelt jelentőségű.
A hajtások közvetlenül illeszthetők a Siemens TIA Portal mérnöki rendszerébe, így konfigurálásuk és felügyeletük egy közös szoftverkörnyezetben végezhető. A beépített webszerver és az OPC UA kommunikáció egyszerűsíti az adatgyűjtést és a diagnosztikát. A működési adatok az energiafelhasználás követését, az állapotfelügyeletet és az előre tervezett karbantartást is támogathatják.
Hol helyezkedik el az új SINAMICS G sorozat a Siemens hajtásportfóliójában?
A SINAMICS G a Siemens általános célú ipari frekvenciaváltó-családja. Az egyszerűbb alkalmazásokhoz a SINAMICS V20 kínál költséghatékony megoldást, míg a nagyobb teljesítményű vagy összetettebb feladatokat a SINAMICS G130/G150, illetve a szervo hajtások SINAMICS S családja szolgálja ki. A frekvenciaváltók a gyártósorok szállítópályáitól és csomagológépeitől a szivattyúkon, ventilátorokon és kompresszorokon át számos ipari területen használatosak. A szervohajtások elsősorban precíziós pozicionálási és akár többtengelyes gépvezérlési feladatokat látnak el.
A szervo hajtásrendszer része a SIMOTICS szervomotor, amelyhez bizonyos esetekben a SIMOGEAR mechanikus hajtóművet kell alkalmazni. Speciális hajtástechnikai rendszert alkot a SIMATIC MICRODRIVE és a SIMOTICS E motor, amelyek kompakt, törpefeszültségű speciális hajtások területét képviselik. Alkalmazásukkal mozgathatók például az intralogisztika önjáró platformjai (AGV), a kórházi diagnosztika képalkotó gépei (MRI), vagy más különleges környezetben, akár akkumulátorról működtetett gépek.
A Siemens így nemcsak önálló hajtáselemeket, hanem integrált hajtástechnikai rendszereket is kínál, melyek szervohajtásokból és szervomotorokból, frekvenciaváltókból, hajtóművekből és digitális eszközökből épülnek fel.
Több mint új frekvenciaváltó
A SINAMICS G új generációja jól szemlélteti az ipari hajtástechnika fejlődési irányát: a motorvezérlés mellett egyre fontosabb a biztonság, kiemelten az új kiberbiztonság, az energiafelhasználás átláthatósága és a digitális integráció. A Siemens célja, hogy a hajtások ne elszigetelt komponensként, hanem a teljes gép vagy gyártóberendezés egységes digitális környezetbe illeszkedő részeként működjenek.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
2500 tárgyalás és 1200 beszállító az őszi kamarai beszállítói fórumon

Országszerte új lehetőségeket teremtett a hazai vállalkozások üzleti kapcsolatainak bővítésére a Magyar Kereskedelmi és Iparkamara Országos Kamarai Beszállítói Programja, amelyen idén ősszel öt helyszínen 59 nagyvállalat és 1226 beszállító 2475 tárgyalás folytatott le.
Az eddigi három rendezvénysorozaton összesen 19 helyszínen 234 nagyvállalat és 3883 regisztrált beszállító vett részt, akik 7205 megvalósult üzleti tárgyalást folytattak le. A részt vevő vállalkozások szerint szükséges a beszállítói láncok erősítése és fejlesztése. A kamarai rendszer a programsorozat részeként egy több mint 3800 vállalkozást tömörítő beszállítói adatbázist, egy informális beszállítói klasztert hozott létre, amelyet a jövőben továbbfejleszt. A kamarai hálózat egy célzott beszállítófejlesztési képzési program elindítását is tervezi. A sikeres kezdeményezés a tervek szerint 2027 őszén folytatódik.
A rendezvénysorozat célja, hogy közvetlen üzleti kapcsolatokat teremtsen a nagyvállalatok és a potenciális beszállítók között, új piaci lehetőségeket nyisson a kis- és középvállalkozások előtt, valamint gyakorlati támogatást adjon az együttműködések kialakításához. A rendezvények elsősorban a jármű-, feldolgozó-, fém- és műanyag-, gép-, élelmiszer- és elektronikai ipar szereplőit célozták, de más szektorok számára is nyitottak voltak. A Heves Vármegyei Kereskedelmi és Iparkamara által elindított, majd országos szintre emelt Országos Kamarai Beszállítói Program (mkik.hu/okbp) mára a hazai beszállítói kapcsolatok egyik meghatározó platformjává vált.
A Beszállítói Fórumok mellett a KAPTÁR (Kapacitás megosztó adatTÁR) is támogatja a partnerkapcsolatok építését. A mesterséges intelligenciával támogatott országos, ingyenes kamarai platform összekapcsolja a vállalkozások szabad kapacitásait, beszállítói igényeit és partnerkeresési lehetőségeit. A kaptar.mkik.hu oldalon elérhető rendszer automatikus adatkitöltéssel könnyíti a regisztrációt, és már több mint 1700 vállalkozás csatlakozott hozzá.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Siemens-automatizálással újult meg egy erdélyi tejüzem

A gyergyóremetei bébiételgyártó üzem automatizálása különleges feladatot jelentett a KOB-Flex Kft. számára. A tejfeldolgozás szinte valamennyi technológiai lépését magában foglaló létesítmény irányítását Siemens vezérlésre és felügyeleti rendszerre építették.
A beruházás műszaki kihívásairól, a tejipari automatizálás sajátosságairól és az adatvezérelt gyártás lehetőségeiről id. Kozma Barnabással, a KOB-Flex Kft. ügyvezetőjével beszélgettünk.
MM: A KOB-Flex több évtizedes tapasztalattal rendelkezik az élelmiszeripari automatizálásban. Melyek a vállalkozás legfontosabb tevékenységi területei?
K.B.: A KOB-Flex Kft. jelenlegi formájában 2005 óta működik családi vállalkozásként, de az általunk végzett tevékenység már legalább harmincéves múltra tekint vissza. A kilencvenes években kerültünk kapcsolatba a tejipari technológiák meghatározó nemzetközi szállítóival, köztük a Tetra Pak, az Alfa Laval és később a GEA vállalatokkal. Azóta számos beruházásban működtünk közre velük. Elsősorban komplett technológiai rendszerek automatizálásával, a különböző berendezések integrálásával és központi folyamatirányításával foglalkozunk. Egy pasztőr, szeparátor vagy homogenizátor általában saját vezérléssel érkezik, ezeket azonban össze kell hangolni a kapcsolódó tartályokkal, szivattyúkkal, szelepekkel (technológiai útvonalak) és tisztítórendszerekkel.
MM: Milyen feladatokat vállaltak a gyergyóremetei bébiételgyártó üzem megvalósításában?
K.B.: A beruházás egy hosszabb ideje nem működő tejipari létesítmény teljes technológiai megújítását jelentette. A projektben a romániai GEA volt az egyik meghatározó technológiai partner, amely dán és német szakembereket is bevont a tervezésbe. Bennünket az automatizálás megvalósításával bíztak meg. A feladat különlegességét az adta, hogy a viszonylag kis kapacitású üzem a tejfeldolgozás szinte valamennyi fontos technológiai lépését magában foglalja. A nyerstej átvételét és tárolását pasztőrözés, szeparálás, homogenizálás, majd a receptúra szerinti összetevők bekeverése követi. Ezután a termék sűrítő- és porítóberendezéseken halad keresztül, végül por alakban kerül ki a technológiából. A rendszerhez CIP-tisztítóállomások és technológiai vízellátó rendszerek is kapcsolódnak. A munkát 2021-ben kezdtük meg, de a járványhelyzet következményei és az infrastrukturális nehézségek miatt a beruházás közel öt évre nyúlt.

MM: Milyen Siemens automatizálási megoldásokra épül az üzem folyamatirányítása?
K.B.: A rendszer központi vezérlését három Siemens SIMATIC S7-1500 PLC biztosítja, amelyekhez ET 200 decentralizált I/O-modulok kapcsolódnak. A rendszerben egy S7-1214F vezérlő is helyet kapott. A technológia felügyeletét Siemens WinCC SCADA rendszer végzi, több kezelőállomással. A méreteket jól érzékelteti, hogy a rendszer 900 digitális bemenetet, 500 digitális kimenetet, 200 analóg bemenetet és 90 analóg kimenetet kezel. Emellett kilenc AS-i master segítségével intelligens szelepvezérléseket is integráltunk. Összességében mintegy 200 mérési pont, 450 vezérelt szelep, 80 szivattyú és 30 ventilátor működését kell összehangolni.
A legnagyobb kihívást nem önmagában az I/O-pontok száma jelentette, hanem a különböző beszállítóktól érkező technológiai berendezések vezérléseinek összekapcsolása és szinkronizálása. A Siemens rendszer lehetővé teszi, hogy az önálló gépegységek egységes folyamatirányítás alatt működjenek.
MM: Hogyan lehet egy ilyen összetett technológiát áttekinthetően irányítani?
K.B.: Az üzem két nagyobb egységre tagolódik. Az egyikben a tej alapfeldolgozása, a másikban a sűrítés és a porítás történik. A két terület fizikailag elkülönül, de ugyanazt a WinCC felügyeleti rendszert használja, így a kezelők mindkét technológiai egység működéséről információt kapnak. Az automatizálásnak köszönhetően a teljes technológia működtetéséhez négy operátori felület elegendő.
A rendszerben 19 termelési folyamatot alakítottunk ki, amelyek egyenként 10–150 elemi lépésből állhatnak. Ezekhez öt automatizált tisztítási folyamat kapcsolódik. A vezérlés gondoskodik a megfelelő anyagáramlási útvonalak kialakításáról, a szelepek és szivattyúk működtetéséről, valamint a technológiai műveletek sorrendjének betartásáról.
MM: A bébiételgyártásban különösen fontos a higiénia és a visszakövethetőség. Milyen megoldásokat alkalmaztak?
K.B.: Az élelmiszeriparban a higiéniai követelmények az automatizálási rendszer fizikai kialakítását is meghatározzák. Rozsdamentes kapcsolószekrényeket, kábelcsatornákat és szerelvényeket alkalmazunk, a terepi eszközök pedig legalább IP65 védettségűek.
A technológiai tisztításokat automatizált CIP-rendszerek végzik. A visszakövethetőséget a Siemens WinCC felügyeleti rendszerhez kapcsolódó naplózási megoldásaink biztosítják. Minden termelési és tisztítási folyamat egyedi azonosítót kap, és automatikusan rögzítjük a kezdési és befejezési időpontokat, a kezelői beavatkozásokat és azonosításokat, valamint a technológiai eseményeket és a felügyelet által képzett hibákat. Az adatok eseménylisták és grafikus trendek formájában is visszakereshetők, ami a minőségbiztosítás számára különösen fontos.
MM: Hogyan kapcsolódik a gyártásirányítás a vállalatirányítási rendszerhez?
K.B.: A kapcsolatot egy közös SQL-alapú adatbázison keresztül valósítottuk meg. A vállalatirányítási rendszerből érkeznek a gyártási tervek és a receptúrák, amelyek alapján az operátorok kiválaszthatják az elvégzendő műveleteket. A technológiai rendszer pedig visszaszolgáltatja a megvalósult gyártási folyamatok adatait. Az automatizálási rendszer recept adatbázissal teszi rugalmassá a termelés tervezés és irányítási feladatainak végrehajtását.

MM: Milyen eredményeket hozott a beruházás, és milyen további tejipari referenciákkal rendelkeznek?
K.B.: Gyergyóremetén egy korszerű, magas automatizáltságú üzem jött létre, amelyben a tejfeldolgozás, a sűrítés és a porítás egységes irányítás alatt működik. A por alakú termék már eljutott a forgalmazhatóság szintjére, a végső bébiételtermék bevezetéséhez kapcsolódó fejlesztések és engedélyezési folyamatok pedig még zajlanak.
A magyar tejiparban számos Siemens-alapú automatizálási projektet valósítottunk meg. Jó példa erre a Tolnatej, ahol a közvetlen tejfeldolgozáshoz kapcsolódó automatizálási feladatok jelentős részét mi végeztük. A biztonságos működést egységes programozási megoldásokkal, On-Line távoli támogatással és helyszíni szervizszolgáltatással biztosítjuk.
Ügyfeleink döntő többségének rendszereihez online is hozzá tudunk férni, így gyors és szakszerű segítséget adunk a hibakeresésben vagy a technológiai problémák megoldásában. (a program minden munkatársunk számára egyenértékűen értelmezhető, a segítség nem személy függő!)
MM: Milyen új fejlesztési irányokat látnak az ipari automatizálásban?
Egyre nagyobb igény mutatkozik a meglévő technológiai adatok hatékonyabb felhasználására. Sok üzemben már rendelkezésre állnak a szükséges mérési információk, de ezek elemzése és áttekinthető megjelenítése még nem megfelelő. Olyan megoldásokat fejlesztünk, amelyek egy-egy technológiai folyamat teljes lefutását, a hőmérsékleti és áramlási adatokat, valamint a kapcsolódó eseményeket egyetlen képernyőn vagy jelentésben jelenítik meg. Ez jelentősen megkönnyíti a minőségellenőrzést és a hibák feltárását. Különösen fontos terület az erőforrás-felhasználás optimalizálása. Több tejüzemben már folyamatonként mérjük a frissvíz-felhasználást. Van olyan partnerünk, ahol az adatok elemzésével és a technológiai folyamatok optimalizálásával statisztikailag napi 100 köbméteres vízmegtakarítást tudtak kimutatni.
Az automatizálás ma már jóval többet jelent a gépek vezérlésénél. A Siemens-alapú folyamatirányítás, a megfelelő adatgyűjtés és az információk intelligens feldolgozása a termelékenység növeléséhez, a minőségbiztosítás javításához és az üzemeltetési költségek csökkentéséhez egyaránt hozzájárulhat.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Népszerű

A jó alvás a csenddel kezdődik– technológia a nyugodtabb éjszakákért

Milyen tényezők befolyásolják a lépcső készítés árakat és típusválasztást?

Hogyan válasszunk valóban bio barát termékeket a mindennapokhoz?

A tervezett vagyonadó: ki mondja meg, mennyit ér a vagyon?

Egyre többet várunk az otthoni kávétól


Öt perc alatt telepíthető védelemmel segíti partnereit a Zyxel Networks

A Mapei számaiban is megjelent az építőipar nyári fékezése

Az AI már autót is ajánl, de a céges flotta választás ettől nem lett egyszerűbb

Országos MI oktatási programot jelentett be a Bosch

Magyar műholdak, amelyek éjjel és felhős időben is „látnak”



Technokrata.hu
Sokszorosára növelte az alacsony önerős lakáshiteleket az Otthon Start, a Wekerle Pluszban is marad a 10 százalék
Mobilitás és innováció: a Honda újdonságai az EICMA 2026 kiállításon
Kevesebb mint felére csökkent az üdítőitalok cukor- és kalóriatartalma Magyarországon
Miért egészen más egy Forma 1 autót vezetni, mint egy hagyományos sportautót?
K&H: kitart az innovációs lendület a magyar vállalatoknál
Ősszel klímát venni? Több előnye van, mint elsőre gondolnánk
Több mint frekvenciaváltó: ezt tudja a SINAMICS NextGen
A Festo új rozsdamentes acél Motion Series-t vezet be
Több információ, tudatosabb odafigyelés: hogyan segítheti a technológia a szülőket a baba alvása során?
Az Otthon Start már lejtmenetbe került, de a személyi kölcsönt nyakló nélkül viszik
Műszaki-Magazin.hu
Mikroorganizmusok gondoskodnak az üzemi eszközök tisztításáról
A Schneider Electric és az Apple közös fejlesztésével lehetnek még okosabbak és energiahatékonyabbak az otthonok
Autonóm robotok új intelligenciája
A Sandvik Coromant gyorsítja a profilmegmunkálást
Budapest az autonóm gyár korszakának kiindulópontjává válik
A Festo új rozsdamentes acél Motion Series-t vezet be
Új korszak a munkadarab-befogásban
Több mint frekvenciaváltó: ezt tudja a SINAMICS NextGen
Kitart az innovációs lendület a magyar vállalatoknál
A robotika lehet az AI következő nagy áttörése
-

 Ipar2 hét ago
Öt éven belül az ipari növekedést is veszélyeztetheti a vízhiány
-
Gazdaság2 hét ago
K&H: a dialógusalapú bankolásé a jövő – új korszak érkezik
-
Gazdaság2 hét ago
Kamarai előadások segítik a felkészülést az új cégcsoportos árelszámolási szabályokra
-
Okoseszközök2 hét ago
37 éve a magyar otthonokban: Nosztalgikus kampánnyal ünnepli a jászfényszarui televíziógyártást a Samsung
-
Okoseszközök2 hét ago
Bemutatkozott az iRobot új takarítórobotja, a Roomba Max 875 Combo
-
Tippek2 hét ago
A Hankook Winter i*cept evo 4 nyerte az Auto Bild Allrad SUV és crossover téli gumiabroncs-tesztjét
-
Ipar2 hét ago
Öt éven belül a növekedést is veszélyeztetheti a vízhiány az európai ipari vezetők több mint fele szerint
-
Tippek2 hét ago
Őszi checklist autósoknak: 5 lépés az első fagyok előtt, amelyek megelőzhetik a téli baleseteket


