

Ipar
Évente 42 ezer tonna e-metanolt termel a Schneider Electric technológiájával felszerelt üzem

A Schneider Electric ipari automatizációs és enerigamenedzsment megoldásaival szerelték fel a világ első nagyméretű, üzleti szempontból is működőképes e-metanol üzemét.
A European Energy vállalat Kassø Power-to-X létesítményében évente akár 42 ezer tonna e-metanolt is előállíthatnak majd.
Napjainkban az alacsony szén-dioxid-kibocsátású metanol alternatívák a globális felhasználás töredékét adják, azonban az IRENA előrejelzése szerint 2050-re az e- és biometanol iránti kereslet elérheti az 500 millió tonnát, ahogy a különböző iparágakban egyre nagyobb szerepet kapnak a klímavédelmi törekvések. A nagyléptékű, üzletileg is kifizetődő e-metanol termelés kiépítése kulcsfontosságú az olyan, elektromos áram használatára nehezen átállítható szektorok működésének dekarbonizálásához, mint a vegyipar, a légi közlekedés és a szállítmányozás.
A European Energy Kassø Power-to-X (PtX) létesítménye a világ első, nagyméretű, üzletileg is működőképes e-metanol üzeme. A gyár Észak-Európa legnagyobb naperőművéből, a közelében található 304 MW teljesítményű Kassø Solar Parkból kapja az áramot, melynek felhasználásával biogén CO2-t hasznosítva éves szinten akár 42 ezer tonna e-metanolt is előállíthat. Ez elegendő ahhoz, hogy egy modern kereskedelmi repülőgép több mint 4200 óráig, vagyis 175 napig repüljön megállás nélkül.
A Kassø Power-to-X létesítményhez a Schneider Electric, a világ egyik vezető energia-technológiai vállalata szállította a technológiai háttérrendszert. A teljes mértékben integrált automatizálási, energiagazdálkodási és szoftvermegoldás optimalizálja a gyártás minden szakaszát a teljesítmény, a megbízhatóság és a költséghatékonyság növelése érdekében, jelentős mértékben hozzájárulva ezzel az üzem üzleti sikeréhez.
Technológia a kiváló működéshez
A European Energy e-metanol-üzemében a Schneider Electric fejlett automatizálási architektúráját telepítették, beleértve a Modicon M580 PLC-ket, amelyek beépített kiberbiztonsági funkcióval és valós idejű adatelemzéssel biztosítják a magas színvonalú automatizálást. A SIL (Safety Integrity Level – biztonsági integritási szint) tanúsítvánnyal rendelkező biztonsági modulok és fejlett diagnosztika biztosítják a biztonságos, ellenállóképes működést még a legzordabb körülmények között is. Az Altivar Process kisfeszültségű frekvenciaváltók intelligens motorvezérlést nyújtanak integrált energiafelügyelettel és folyamatoptimalizálással, csökkentve a fogyasztást és meghosszabbítva az eszközök élettartamát. A Trihal transzformátorok a túlmelegedés és az emiatti nem tervezett leállások elkerülésére IoT-kompatibilis hőfelügyelet révén tűzbiztosan, alacsony karbantartási igénnyel biztosítják a megfelelő teljesítményt.
Valamennyi rendszer egységes kezeléséről az AVEVA System Platform gondoskodik, biztosítva ezzel a működés valós idejű átláthatóságát és a központi irányítást akár több telephelyen is. Skálázható architektúrája támogatja a Unified Operations Center (UOC) kialakítását, ami gyorsabb döntéshozatalt, az operátorok jobb hatékonyságát, távoli műveletek lehetőségét és egyszerűsített mérnöki munkát eredményez. Ezen felül a Schneider Electric Cybersecurity by Design megoldása biztonságos, távoli és hibrid, a működési biztonságot fenntartó infrastruktúrát biztosít, és lehetővé teszi a European Energy számára, hogy globális szinten is megfeleljen az előírásoknak.
„Ez a projekt fordulópontot jelent az ipari tevékenységek dekarbonizációja felé vezető úton. Azzal, hogy az automatizálást, az energiagazdálkodást és a szoftvereket egységes megoldásként kínáljuk, segítünk a European Energy-nek csökkenteni az állásidőt, a kibocsátást és az üzemeltetési költségeket, miközben javul a teljesítmény, a megbízhatóság és a biztonság. Együtt létrehozunk egy skálázható és máshol is hasznosítható modellt, amely felgyorsíthatja a kereskedelmi célú e-metanol-üzemek globális elterjedését és elősegítheti az átállást egy fenntarthatóbb energetikai jövőre”
– mondta el Gwenaelle Avice Huet, a Schneider Electric „Industrial Automation” területért felelős ügyvezető alelnöke.
„Ez nem csak a European Energy számára jelent mérföldkövet, hanem egyben áttörés a globális zöld üzemanyag-ipar számára is. Hosszú ideje együttműködünk a Schneider Electric-kel. Fejlett technológiájuknak köszönhetően Kassø-i létesítményünkben gyorsabban tudtunk átállni a kísérleti fázisról a teljes körű kereskedelmi termelésre. Ez elősegíti a tiszta üzemanyagok innovációját és támogatja a globális energiaátmenetet”
– hangsúlyozta Knud Erik Andersen, a European Energy vezérigazgatója.
A Kassø-i üzemből kikerülő e-metanol már most megerősített vásárlói között van az A.P. Moller – Maersk, a Novo Nordisk és a LEGO Group. Helyi szinten a létesítmény 3300 otthon távfűtését támogatja, és hozzájárul a hálózat stabilitásához, megerősítve szerepét mind a globális, mind a közösségi szintű fenntarthatóságban.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Ipar
Akár ötödével is csökkentheti az épületek energiafogyasztását az MI bevetése a Schneider Electric új kutatása szerint
A mesterséges intelligenciát (MI) is használó megoldásokkal felszerelt épületek energiafogyasztása akár 22 százalékkal is kisebb lehet, mint a hagyományos vezérlőrendszereket használó ingatlanoké – derül ki a Schneider Electric új, a New York-i Klímahét (Climate Week NYC 2026) során bemutatott kutatásából.
Ez egyben azt is jelenti, hogy a jelenlegi díjak mellett éves szinten 13 600 és 49 300 dollár közötti megtakarítást hozhat a technológia bevetése, ráadásul az elkerült szén-dioxid-kibocsátás mértéke több mint százszorosa az MI-rendszer ökológiai lábnyomának.
Az épületek a globális energiafelhasználással kapcsolatos szén-dioxid-kibocsátás mintegy 37 százalékáért felelősek. A Schneider Electric új kutatása, az „AI for Climate: Quantifying the Energy and Carbon Impact of Building Optimization” megállapította, hogy ha az intelligens épületirányítási rendszerekben mesterséges intelligenciát is alkalmaznak a fűtés, a szellőztetés és a légkondicionálás (HVAC) optimalizálására, az további 7,2-12,7 százalékos megtakarítást jelenthet az épületek energiafogyasztásában. Ez az eredmény jól mutatja, hogy az MI milyen mértékben képes javítani az energiahatékony felhasználásán, enyhítve ezzel az épületek rendszereire és összességében a villamosenergia-hálózatra nehezedő terhelést.
A kutatás további fontos megállapításai:
- Évente akár 60 metrikus tonna szén-dioxid-kibocsátás elkerülése is elérhető épületenként (59 869 kg CO₂e), ami egyenértékű azzal a környezeti hatással, mintha 2 700 kifejlett fát ültetnének el.
- Egyes épülettípusok és felhasználási módok esetében éves szinten több mint 200 MWh energiamegtakarítás realizálható, ami elegendő több tucat átlagos háztartás áramellátására egy évig.
- A mesterséges intelligencia alkalmazásával több mint kétszer akkora energiamegtakarítás érhető el, mintha csak önmagukban használnának intelligens épületvezérlő rendszereket.
- Mind a felhőalapú, mind a helyszíni MI-felhasználás jelentős energia- és szén-dioxid-megtakarítást eredményezhet.
„Az épületmenedzsment jövőjét az határozza meg, hogy az üzemeltetők milyen hatékonyan kapcsolják össze és helyezik kontextusba azokat az adatokat, amelyeket korábban szigetszerűen tároltak. A meglévő üzleti rendszerekre épülő mesterséges intelligencia réteg a komplexitást intelligenciává, az intelligenciát pedig cselekvéssé alakíthatja, ezzel egyidejűleg csökkentve a kibocsátást, a költségeket és javítva a teljesítményt. Ahogy az energiaigény tovább növekszik, kulcsfontosságú lesz az üzleti és a fenntarthatósági célok eléréséhez, hogy ezeket az eredményeket egyszerre tudjuk elérni ahelyett, hogy választani kellene közülük”
– mondta el Földvári Péter, a Schneider Electric kereskedelmi és ipari épületekért felelős értékesítési vezetője.
A kutatáshoz valós környezetben végzett teszt bevezetések alapján modellezték az épületek energiafelhasználását annak felmérésére, hogy az MI-alapú HVAC-vezérlés hogyan befolyásolja az energiafogyasztást, a szén-dioxid-kibocsátást és az üzemeltetési költségeket Ausztráliában, Indiában és az Egyesült Államokban különböző ingatlanok esetében.
A tanulmány azt vizsgálta, hogy a digitális épületirányítási rendszerekre telepített mesterséges intelligencia réteg hogyan képes összekapcsolni a korábban egymástól elszigetelt adatforrásokat, folyamatosan elemezni az épületek állapotát, valamint valós időben automatizálni a HVAC rendszerek optimalizálását. A használati szokásokból, időjárás-előrejelzésekből, a berendezések teljesítményéből és egyéb üzemeltetési adatokból származó információk beépítésével az MI lehetővé teszi az épületek hatékonyabb működtetését, miközben csökkenti az üzemeltetésben részt vevő csapatok terhelését.
A kutatás azt is megállapította, hogy a kis és közepes méretű épületek (9300 négyzetméternél kisebbek) jelentős mértékben profitálhatnak a mesterséges intelligencia alkalmazásából. Eddig az energiagazdálkodási rendszereket túl bonyolultnak vagy költségesnek tartották a kisebb létesítmények számára, ahol ráadásul többnyire a hatékony létesítményüzemeltetéshez szükséges szakértelem is gyakran korlátozottan érhető el. Azáltal, hogy automatizálja és leegyszerűsíti az üzemeltetés optimalizálását, a mesterséges intelligencia hozzáférhetőbbé teheti a kifinomult épületirányítási megoldásokat, lehetővé téve a kisebb épületek esetében is az energiafogyasztás, az üzemeltetési költségek és a kibocsátás csökkentését.
„A mesterséges intelligencia a kisebb épületek tulajdonosainak és üzemeltetőinek kezébe adja az energiaintelligencia erejét. Ami korábban jelentős szakértelmet és beruházást igényelt, ma már egyszerűbben és nagyobb léptékben valósítható meg, ez pedig segíti a szervezeteket az energiapazarlás csökkentésében, a költségek mérséklésében, a teljesítmény javításában, valamint abban, hogy magabiztosan hozzanak okosabb döntéseket”
– tette hozzá Földvári Péter.
A teljes tanulmány itt érhető el.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Robot Pick AI rendszer segíti az összeválogatást
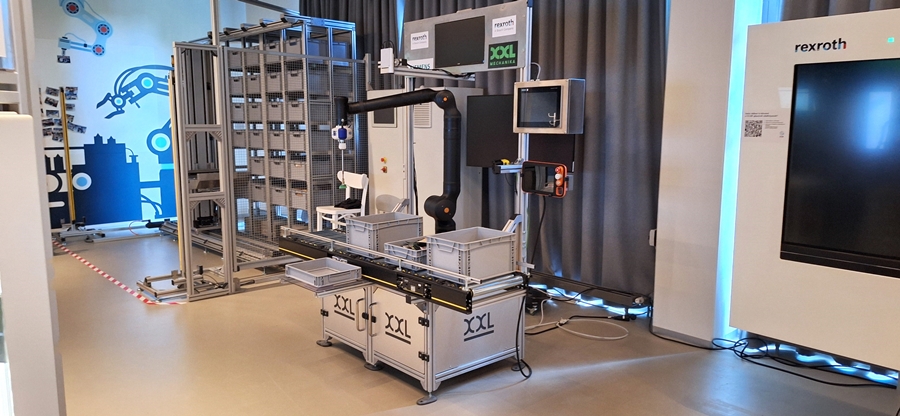
Működési előny – A raktárakban lévő különböző termékek automatikus összeválogatása sokáig az intralogisztika nehezebben automatizálható területei közé tartozott.
A Siemens Robot Pick AI mesterséges intelligenciára épülő képfelismeréssel határozza meg, hogyan foghatja meg a robot az akár rendezetlenül, ömlesztve tárolt tárgyakat. A technológia lehetőségeiről, integrációjáról és a gyakorlati alkalmazás szempontjairól Kordás Imrével, az XXL Mechanika Kft. gépésztervező- és projektmérnökével beszélgettünk.
MM: Milyen elemekből épül fel egy Robot Pick AI rendszer?
K.I.: A rendszer egyik legfontosabb része a Siemens mesterséges intelligencián alapuló képfelismerő szoftvere, amely a kiválogatási folyamatot támogatja. Ehhez kapcsolódik maga a robot, amely lehet hagyományos ipari vagy kollaboratív robot, valamint természetesen szükség van a termékek kezelésére alkalmas megfogóra is. A megoldás márkafüggetlenül integrálható különböző robottípusokkal. A rendszer további fontos eleme a 3D kamera. Ez mélységi információt és színes képet biztosít a szoftver számára, amely ezek alapján határozza meg a megfelelő megfogási pontot. Az egyik nagy előny éppen az, hogy viszonylag kevés hardverelemből felépíthető. Az ezen túl szükséges technika már az adott alkalmazástól, a megrendelő igényeitől és az integrátor által kialakított teljes rendszerkoncepciótól függ.
MM: Milyen feladatokra jelenthet elsősorban megoldást?
K.I.: Tipikusan intralogisztikai és komissiózási alkalmazásokra. A raktári automatizálás számos területén már régóta működnek jól bevált automatikus rendszerek, de a változatos, rendezetlenül elhelyezkedő termékek kiválogatása lényegesen összetettebb feladat. A Robot Pick AI különösen akkor érdekes, amikor a termékek ömlesztve helyezkednek el, vagy nagyon sok különböző árucikket kell kezelni, illetve a készlet összetétele dinamikusan változik. Ilyen alkalmazások az autóiparban, a gyógyszeriparban vagy az élelmiszeriparban ugyanúgy előfordulhatnak, mint például a játékiparban. A lényeg, hogy sokféle termékből kell gyorsan és rugalmasan kiválogatni a szükséges darabokat.
MM: Van méret- vagy súlykorlátja a rendszernek?
K.I.: Magának a szoftvernek ilyen értelemben nincs meghatározó korlátja. A fizikai határokat sokkal inkább a robot, a kamera és különösen a megfogó határozza meg. Integrátorként nekünk az a feladatunk, hogy az adott termékhez megfelelő robotot és megfogási technológiát válasszunk, és javasoljunk a megrendelőnek.
„A Robot Pick AI vákuumos megfogási technológiával történő alkalmazás. Emiatt egy új projekt első vizsgálati szempontjai között szerepel, hogy a kezelendő termékek vákuumkorongokkal biztonságosan megfoghatók-e. A tárgyak alakjának, helyzetének vagy egymáshoz viszonyított elrendezésének változatosságát már nagyon jól tudja kezelni a képfeldolgozó rendszer.”
– Kordás Imre, az XXL Mechanika Kft. gépésztervező- és projektmérnöke.
MM: Hogyan kezdődik egy ilyen projekt az integrátor számára?
K.I.: Amikor egy vállalat megkeres bennünket egy automatizálási feladattal, először felmérjük a helyszínt és a kezelendő termékeket, illetve lehetőség szerint azt is, hogy a jövőben milyen további termékek kerülhetnek a rendszerbe. Megvizsgáljuk, hogy a Robot Pick AI alkalmas-e az adott feladatra, és milyen robot-, megfogó- és anyagmozgatási megoldással lehet optimálisan kialakítani a cellát.
Mi mindig teljes rendszerben gondolkodunk. Nemcsak azt nézzük meg, hogyan integrálható maga a Robot Pick AI, hanem azt is, hogyan érkeznek a termékek a robothoz, hogyan történik az azonosításuk, majd miként kerülnek tovább a folyamat következő állomására. Így a koncepció része lehet a szállítópálya, a ládák mozgatása, a raktári automatizálás és számos további technológia.
MM: Mennyire bonyolult a Robot Pick AI betanítása?
K.I.: Ez az egyik legnagyobb előnye a rendszernek: nagyon egyszerű. Alapvetően azt kell meghatározni az első munkánál, hogy a kamera képén mely területen keresse a felvehető tárgyakat, valamint milyen megfogó áll rendelkezésre. Ha például egy láda mindig ugyanarra a pozícióra érkezik a szállítópályán, akkor megadjuk a láda geometriáját és azt a területet, amelyen belül a rendszer dolgozhat. Ugyanakkor amit klasszikusan betanítás alatt szoktak az ügyfelek érteni, azaz, hogy mondjuk jön egy új termék a portfóliójukba, az gyakorlatilag semmilyen betanítást nem igényel ennél a megoldásnál. Akár minden egyes megfogásnál más tárgy kerülhet a robot elé. A szoftver a rendelkezésére álló kép alapján keresi meg azt a pontot és orientációt, ahol az adott megfogóval biztonságosan felvehető a termék.
MM: Ehhez a robotot sem kell minden új terméknél újraprogramozni?
K.I.: Nem. A robot alapvetően ismétlődő mozgásokat végez. A változó elem az, hogy a ládából pontosan honnan és milyen térbeli orientációban kell felvennie a következő tárgyat. Ezt a Robot Pick AI határozza meg, és egy hat koordinátából álló végpontot ad át a robot számára. Így a megfogó nemcsak függőlegesen érkezhet a tárgyra, hanem a termék helyzetének megfelelően különböző irányokba megdöntve is. Ha új termék jelenik meg, sok esetben elegendő eldönteni, hogy a rendelkezésre álló megfogók közül melyik alkalmas hozzá. Ehhez nem kell belenyúlni sem a PLC-programba, sem új robotprogramot írni. Ez különösen fontos azokban a raktárakban, ahol gyakran változik a termékpaletta.
MM: Többféle megfogóval is működhet ugyanaz a robot?
K.I.: Természetesen. A robot automatikus szerszámcserélő segítségével meg tudja változtatni a saját megfogóját. A Robot Pick AI-ban pedig felhasználóbarát módon definiálhatók az egyes szerszámok geometriai jellemzői. Egyetlen vákuumkorong esetében viszonylag egyszerű a helyzet, de összetettebb megfogóknál több vákuumkorong is lehet egymástól eltérő távolságban vagy akár aszimmetrikusan elhelyezve. A szoftver ezt a geometriát figyelembe véve keresi meg a terméken azt a területet és orientációt, amelyre az adott megfogó megfelelően ráilleszthető.
MM: Mekkora számítási teljesítményt igényel mindez?
K.I.: A szoftver ipari PC-n fut, és a képfeldolgozás miatt a grafikus teljesítménynek jelentős szerepe van. A grafikus hardver teljesítménye a feldolgozás sebességére is hatással van. Ettől eltekintve azonban maga a rendszer hardveroldalról meglehetősen kompakt.
MM: Az üzemeltetőnek milyen szintű tudásra van szüksége?
K.I.: A felhasználói felületet úgy alakították ki, hogy a szükséges paraméterek egyszerűen módosíthatók legyenek. Egy technikus egy új termék megjelenésekor például kipróbálhatja, melyik meglévő megfogóval kezelhető megfelelően. A rendszer többször is megkísérelheti a felvételt, és beállítható, hány sikertelen próbálkozás után váltson más megoldásra.
Termékcsoportoknál ez még egyszerűbb lehet. Ha például egy adott palackhoz már rendelkezünk megfelelő megfogóval, akkor jó eséllyel egy nagyon hasonló méretű és kialakítású másik palackhoz is használható lesz. A rendszer rugalmasságának éppen az az egyik lényeges eleme, hogy nem kell minden új terméknél új betanítást indítani.
MM: Hogyan nézne ki mindez egy konkrét robotcellában?
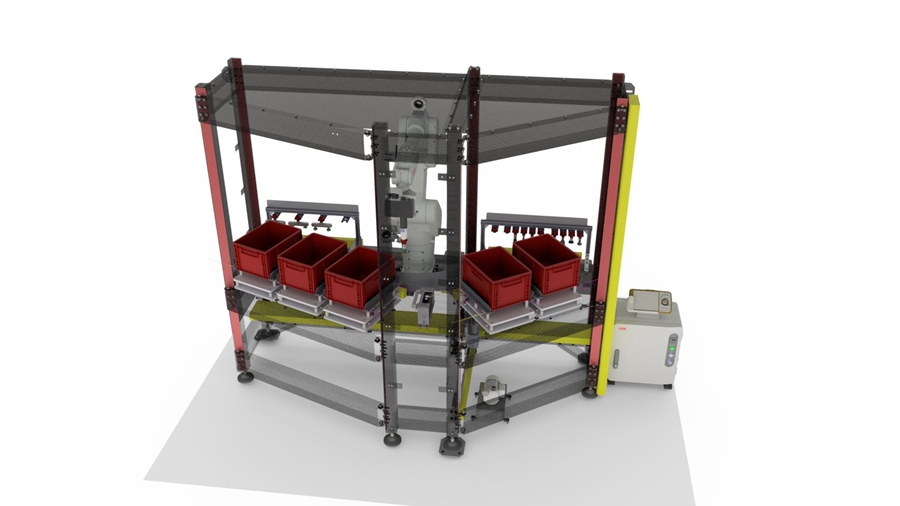
K.I.: Egy általunk kidolgozott modellben a központi robot több ládából válogatja össze a rendeléshez szükséges termékeket, miközben további robotok cserélik körülötte a különböző árucikkeket tartalmazó ládákat. Az egyikben lehet például ásványvíz, a másikban csokoládé, a harmadikban joghurt. A rendszer a konkrét rendelés alapján ezekből állítja össze a kívánt kombinációt.
A központi robot 3D kamerával készít képet az aktuális ládáról. A Robot Pick AI meghatározza, hol található megfelelő megfogási pont, függetlenül attól, hogy például egy palack elgurult vagy egy másik termék ferdén fekszik. A robot ezután felveszi a terméket, majd egy másik kamerával a letétel előtt ismét ellenőrizhető annak helyzete. Ha például a termék az adott orientációban nem férne el a rendelési ládában, a robot a behelyezés előtt elforgathatja. Ebben a koncepcióban a teljes ciklust tekintve percenként körülbelül hat-hét termék kivétele és áthelyezése valósítható meg, de ez akár ezerkétszáz/óra is lehet. Miközben a központi robot dolgozik, a kiszolgáló robotok már előkészíthetik a következő szükséges termékeket tartalmazó ládákat.
MM: A vállalatokat természetesen a megtérülés is érdekli. Hogyan lehet ezt kiszámítani?
K.I.: Ez mindig az adott alkalmazástól függ. Meg kell vizsgálni, hány műszakban működik a rendszer, milyen élőmunkát válthat ki, illetve milyen teljesítményt várunk tőle. Egy robotizált rendszer akár folyamatosan, 24/7 üzemben is működtethető. Három műszak esetén tehát már jelentős lehet az a munkaerő-ráfordítás, amely más, nagyobb hozzáadott értékű feladatra csoportosítható át. A megtérülésnek azonban nem csak közvetlen munkaerőköltség-oldala van. Egy logisztikai központban egyre fontosabb mérőszám a reakcióidő. Ha egy éjszaka beérkező rendelést a rendszer azonnal elkezd feldolgozni, és az áru reggel hat órakor már szállítható, az komoly működési előnyt jelenthet egy olyan rendszerhez képest, ahol a rendelés feldolgozására csak később kerül sor.
MM: Milyen szerepet vállal ebben az XXL Mechanika?
K.I.: Az XXL Mechanika egy, több mint harminc éve működő mérnökiroda. Az utóbbi időszakban egyre több raktárautomatizálási projekttel foglalkozunk, de jelen vagyunk többek között az autóiparban, a gyógyszeriparban és az élelmiszeriparban is, emellett egyedi célgépes megoldásokat is készítünk. A cég a Siemens Robot Pick AI magyarországi rendszerintegrátora.
Kulcsrakész rendszerekben gondolkodunk. A munka a megrendelői igények és a helyszín felmérésével kezdődik, ezt követi a teljes rendszer egyedi megtervezése, majd a gyártás, a kivitelezés és az átadás koordinálása. A gyártásban és a szerelésben külső partnerekkel is együtt dolgozunk, de a projekt és a helyszíni szerelés szakmai irányítását mi végezzük. Így nem egyszerűen egy robotot vagy egy szoftvert integrálunk, hanem az adott logisztikai vagy termelési feladatra komplett automatizálási megoldást alakítunk ki.
www.siemens.hu, www.xxlmechanika.hu
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Napi szintű adatgyűjtés a gyártásban: hogyan lesz mérésből minőség?
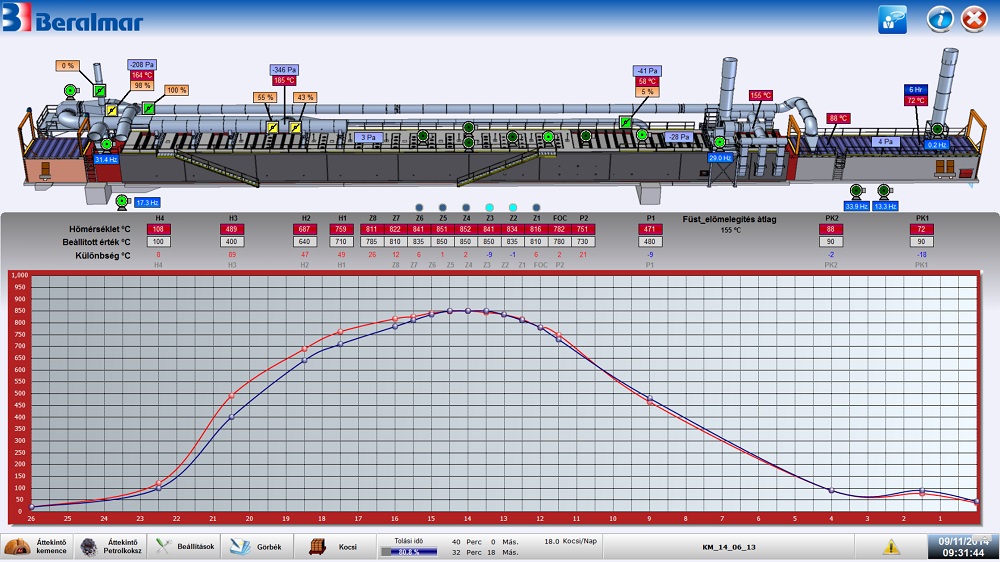
Az ipari termelésben egyre nagyobb szerepet kap az adatvezérelt gondolkodás: nem elég egyszer beállítani egy gépet, majd bízni abban, hogy a kimenet hosszú távon is megfelelő marad. A valóban kiszámítható minőség ma már folyamatos méréshez és az adatok visszacsatolásához kötődik – ez a szemlélet a hagyományos, kézzel foghatóbb iparágakban, például a téglagyártásban is egyre inkább meghatározó.
Miért nem elég az egyszeri minőségellenőrzés?
A hagyományos gyártásfelfogás szerint a minőségellenőrzés a folyamat végén, a kész terméken történik: mintát vesznek, megvizsgálják, és ha megfelel, mehet tovább. Ez a modell azonban egy alapvető problémát hordoz magában: ha a hiba már a gyártási folyamat közepén bekövetkezik, azt csak jóval később, sok legyártott tétel után veszik észre – ezalatt pedig akár nagy mennyiségű, nem megfelelő minőségű termék is keletkezhet.
Az adatvezérelt, folyamatos mérésen alapuló megközelítés ezzel szemben nem a folyamat végén, hanem annak minden szakaszában gyűjt adatot, így a technológiai eltérések sokkal korábban felismerhetők és korrigálhatók.
A Bakonytherm minőségbiztosítási rendszere az MSZ EN ISO 9001:2015 szabvány szerint működik.
Hogyan néz ki ez a gyakorlatban egy téglagyárban?
Jó példa erre a hazai téglaipar egyik szereplője, a Pápateszéri Téglagyár, amely a Bakonytherm falazóblokk termékeket állítja elő. Az itt alkalmazott gyakorlat szerint minden munkaállomáson naponta mérik az áthaladó termékek jellemzőit, és ez alapján finomhangolják a technológiai beállításokat.
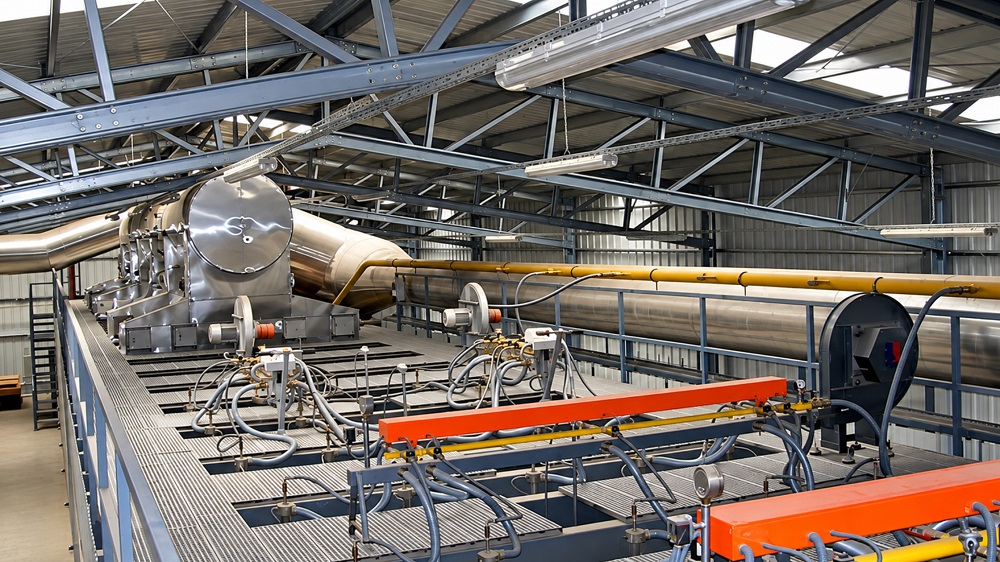
Ez a modell lényegében egy elosztott, folyamatos érzékelési rendszerként működik: a gyártási folyamat egyes pontjain rendszeresen visszamérik a termék paramétereit (méret, szilárdság, egyéb minőségi jellemzők), és az eltéréseket nem utólag, hanem a folyamat közben kezelik.
Milyen adatokat érdemes mérni egy gyártási folyamatban?
Egy jól működő, adatvezérelt minőségbiztosítási rendszerben jellemzően az alábbi típusú adatokat érdemes rendszeresen gyűjteni és kiértékelni:
- Méretbeli paraméterek – a késztermék geometriai pontossága, amely közvetlenül befolyásolja a felhasználhatóságot.
- Anyagjellemzők – szilárdsági és egyéb fizikai tulajdonságok, amelyek a termék teljesítményét határozzák meg.
- Folyamatparaméterek – például hőmérséklet, nedvességtartalom, amelyek a gyártási lépések (formázás, szárítás, égetés) közben alakulnak, és közvetlenül hatnak a végtermékre.
- Trendadatok – nem csak az egyes mérési pontok, hanem az időbeli tendenciák is fontosak, hiszen egy lassan romló paraméter korai figyelmeztető jel lehet, mielőtt még hibás termék keletkezne.
Az adatvezérelt minőségbiztosítás előnyei
A folyamatos mérésen alapuló megközelítés több szempontból is előnyösebb az egyszeri, utólagos ellenőrzéshez képest:
- Korábbi hibafelismerés – a technológiai eltérések a folyamat közben, nem a végén derülnek ki.
- Kiszámíthatóbb minőség – a folyamatos visszacsatolás miatt a termékek tétele-tételre kisebb szórást mutatnak.
- Kevesebb selejt – a korai beavatkozás csökkenti a hibás termékek arányát.
- Dokumentált, visszakereshető folyamat – a rendszeresen gyűjtött adatok alapján utólag is nyomon követhető, mikor és milyen technológiai beállítás mellett készült egy adott tétel.
Miért fontos ez az iparon kívülről nézve is?
Az adatvezérelt gyártás nem csak mérnöki érdekesség – a végfelhasználó számára is közvetlen hozadéka van. Egy olyan gyártási rendszer, amely folyamatosan méri és korrigálja önmagát, kiszámíthatóbb, egységesebb minőségű terméket állít elő, mint egy csak utólag ellenőrzött folyamat. Ez az elv a téglagyártásban is azt jelenti, hogy a falazóblokkok minősége nem az adott naptól vagy tételtől függ, hanem egy folyamatosan fenntartott rendszer eredménye.
Ez a szemlélet áll a mögött a szakmai tanúsítás mögött is, amelyet a Bakonytherm termékei elnyertek: a Prémium Magyar Építőanyag (PMÉ) védjegy kifejezetten a folyamatos, dokumentált minőségbiztosítási gyakorlatot is vizsgálja, nem csupán egy pillanatnyi állapotot.
Összegzés
A napi szintű, folyamatos adatgyűjtés és technológiai visszacsatolás olyan szemléletváltást jelent az ipari termelésben, amely messze túlmutat az egyszerű minőségellenőrzésen. A hagyományosnak tűnő téglagyártásban is jól látható ez a fejlődés: a mérési pontok sűrűsödése és az adatok folyamatos kiértékelése végső soron kiszámíthatóbb, megbízhatóbb terméket eredményez.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Népszerű

Az átvilágítás első szakasza vezetési és kontrollhiányosságokat tárt fel az MKIK Tőkealap-kezelő Zrt.-nél

A paksi energiakrízis tanulsága: a napenergia mellől hiányoznak a tárolók és a rugalmas hálózat

15 éve fejleszti CO₂-alapú hűtéstechnológiáját a Panasonic

Hét év alatt harmadszor nyerte el a Schneider Electric kommunikációs megbízását a DeepInsight

Nemzetközi szinten versenyképes, de kritikusan szűk a magyar e-kereskedelem élmezőnye


Megszűnik az új lakások 5 százalékos áfája, még sincs ok aggodalomra

A logisztika ma már nem A-ból B-be szállítás: kockázatkezelés

Ezt tudja az iRobot Roomba Max 775 Combo

Négyszer több áram megy hűtésre, ötször több fűtésre

Gőzölés, robotkarok és fényterápia: átfogó innovációs dömpinggel zárta az IFA-t a Dreame




Technokrata.hu
Részmunkaidős szoftverrobotokat állíthatnak munkába a hazai közép- és nagyvállalatok a Yettel új szolgáltatásával
Példátlan dolog történt a Matchbox filmben szereplő magyar kisbusszal
Akár ötödével is csökkentheti az épületek energiafogyasztását az MI bevetése a Schneider Electric új kutatása szerint
Az SAP munkába állítja az autonóm vállalatot: az AI már nemcsak javasol, hanem cselekszik
A magyarok kétharmada egyedül küzd problémáival
A generációk együttműködésének kulcsa a tudásmegosztás
A Nobel-díjas Francis Halzennel közös kutatást is segíti a HUN-REN Cloud
A Festo bővíti a VTUX szelepszigeteit
Beköltözik az ősz az otthonokba – így illeszkedhet a Samsung The Frame tévé a modern lakótérbe
Kezd fogyni a lelkesedés az Otthon Startért – A CSOK Plusznál még nagyobb a mínusz
Műszaki-Magazin.hu
Szegedi szuperszámítógép vállalatoknak
Tömítéstechnika a járműiparban
GTE meghívó – 46. Balatoni Ankét
Akár ötödével is csökkentheti az épületek energiafogyasztását az MI
InnoTrans rekordok
A Nobel-díjas Francis Halzennel közös kutatást is segíti a HUN-REN Cloud
A Festo bővíti a VTUX szelepszigeteit
RFID modulok és olvasók az ELATEC-től
Új vágásszélesség a 315-ös rendszerhez
Második életciklus, mérhető előnyök: körforgásos gazdálkodás az intralogisztikában
-

 Gazdaság2 hét ago
Soha nem látott vámreform az EU-ban: kihirdették az új uniós vámkódexet
-
Gazdaság2 hét ago
Rékasi Csaba lesz a Schneider Electric új projekt- végrehajtási vezetője
-
Tippek2 hét ago
Minden eddiginél több robotkészletre pályázhatnak az iskolák a Yettel jóvoltából
-
Mozgásban2 hét ago
Felmérés: Az európai használtautó-vásárlók 76%-a nem tudja, kihez forduljon kilométeróra-manipuláció esetén
-
Ipar2 hét ago
Milyen jövőt ígérnek a kihívások az építőiparban?
-
Zöld2 hét ago
Az aszály valódi ára csak évekkel később látszik
-
Ipar2 hét ago
Lehet izgalmas egy gyereknek a mesterséges intelligencia vagy egy gyártósor?
-
Ipar2 hét ago
A mesterséges intelligencia egyszerre kihívás és megoldás az energiarendszer számára


