

Ipar
A fix fordulatszámú csavarkompresszorok felülvizsgálata

A fix fordulatszámú csavarkompresszorok felülvizsgálata – kettős fordulatszámú vagy frekvenciaváltó kompresszorra cseréljük inkább?
Fix fordulatszám, kettős fordulatszám vagy frekvenciaváltás? Mi a különbség a felhasználó szemszögéből?
- GA fix fordulatszám: Megbízhatóság és minőség a legalacsonyabb beruházási költségek mellett, de az energiahatékonyság korlátozott és a teljes tulajdonlási költség magasabb.
- GA FLX: Erős teljesítmény, kétszámjegyű energiamegtakarítás, csökkentett üzemeltetési költségek és nagyobb működési sokoldalúság.
- GA VSDS vagy VSD : Az első olyan kompresszor, amely valós időben igazítja működését a levegőigényhez, az adott alkalmazáshoz és környezetéhez, így akár 60%-os energiamegtakarítást biztosít.
GA FLX – kettős fordulatszám
Mitől más és mitől jobb ez a technológia?
A 2021-ben megjelent változó fordulatszámú (VSDS) kompresszorokból ismert új meghajtáson, a nagy hatékonyságú sűrítőelemen, a Neos Next inverteren és az intelligens olajhűtő-rendszeren túl a veszteségmentes elektronikus leeresztés, a kétlépcsős levegő-olaj leválasztó és az integrált hűtveszárító is része az FLX kompresszornak. Ezen túl viszont a két használható fordulatszám az, ami az energiamegtakarítást biztosítja.
Mi az a kettős fordulatszámú kompresszor?
A hagyományos fix fordulatszámú kompresszorok csak egy motorfordulatszámmal rendelkeznek, 100%-on. Erre van szükség a maximális légáramláshoz. Amikor azonban a levegőigény kicsit vagy sokkal kisebb, mint a kompresszor maximális teljesítménye, ez a fix motorfordulatszám sok energiát igényel, ami lényegében veszendőbe megy. A kettős fordulatszámú kompresszor két fordulatszámon működik, egy maximális és egy minimális kapacitással, hogy csökkentse az energiafogyasztást a terheletlen állapotban. Ennek eredményeképpen sokkal hatékonyabb, mint a fix fordulatszámú, mivel alacsonyabbak az átmeneti és a lefúvási veszteségek.
Íme egy rövid video a kettős fordulatszámról:
Az átmeneti veszteségek minimalizálása
Az átmeneti veszteségek kulcsfontosságú fogalom annak megértéséhez, hogy miért és hogyan csökkentik a kettős fordulatszámú kompresszorok az energiafogyasztást a fix fordulatszámú modellekhez képest. Azt az energiát írja le, amelyet egy kompresszor felhasználható levegő előállítása nélkül fogyaszt el, miközben az üzemi fázisok között ciklikusan váltogat. Egy fix fordulatszámú kompresszor esetében ezek a veszteségek a teljes energiafelhasználás akár 20%-át is kitehetik. A technológia inherens korlátai miatt egy fix fordulatszámú modell soha nem lesz képes az átmeneti veszteségeket érdemben csökkenteni, függetlenül attól, hogy mennyire hatékony. Egy kettős fordulatszámú kompresszor minimalizálni tudja ezeket az átmeneti veszteségeket, köszönhetően a motor minimális üresjárati fordulatszámának és annak a ténynek, hogy nyomás alatt lévő rendszerrel szemben (gyorsabban) be tud indulni.
Íme egy rövid video az átmeneti veszteségekről:
A GA FLX előnyei
Kétszámjegyű energiamegtakarítás
- Drasztikusan csökkenti az átmeneti és terheletlen energiaveszteségeket.
- Akár 20%-kal csökkenti az energiafogyasztást (a GA fix fordulatszámú modellekhez képest).
- A FASR motor megfelel az IE5 szabványoknak.
- További energiamegtakarítás érhető el akár 80%-os hővisszanyeréssel.
Fejlett csatlakoztathatóság
- A legmodernebb Elektronikon® Touch vezérlő.
- SMARTLINK valós idejű távfelügyelet és optimalizálás.
- OPC UA elérhető a termelési rendszerintegrációhoz.
Prémium teljesítmény
- Az indítási idő és az energiafelhasználás megtakarítása érdekében nyomás alatt is el tud indulni.
- Az opciók széles választéka lehetővé teszi, hogy a GA FLX-et az adott gyártási folyamathoz igazítsák.
Kompakt helyigény
- A rendkívül kis helyigény biztosítja a könnyű, rugalmas telepítést.
- 50%-kal kisebb, mint a fix fordulatszámú GA.
- Full Feature változat is elérhető teljesen integrált hűtveszárítóval és szűrőkkel, ami még inkább helytakarékos.

A GA FLX komresszorról ezen a weboldalon olvashat többet:
https://www.atlascopco.com/hu-hu/compressors/new-products-and-offers/dual-speed-compressor-ga-flx
GA VSD – változtatható fordulatszám (frekvenciaváltós)
A VSDS technológia, amelyet a kisebb (22-37 kW) teljesítményű kompresszorokban vezettek be, több innovatív megoldást egyesít. Maga a berendezés az állandó fordulatszámú modellekhez képest akár 60 %-os energiamegtakarítást biztosít, miközben akár 21 %-kal nagyobb légszállításra (FAD) képes. Továbbá nagyon csendes: a csupán 63 dB-es hangszintnek köszönhetően a gyártás helyén is elhelyezhetők a kompresszorok, nincs szükség külön kompresszorházra.
Mi áll a merész ígéret mögött?
- A meghajtás
Az Atlas Copco szabadalmaztatott csavar elemét újratervezték.
- Az inverter
A Neos Next inverter nemcsak a motor fordulatszámát szabályozza, hanem a ventilátort és a hőmérsékletet is. Így a kompresszor mindig optimális olajbefecskendezési hőmérsékleten működik.
Az intelligens leeresztőket is a Neos Next vezérli. Így jelentős teljesítmény- és hatékonyságjavulás érhető el a hagyományos időzített ciklusokhoz képest.
- Áramlásnövelési üzemmód
A GA VSDS képes ideiglenesen túllépni a kapacitási határértékeket, nyomásveszteség nélkül.
- Vezérelhetőség és felügyelet
Többnyelvű, felhasználóbarát Elektronikon Touch kijelző. SMARTLINK-rendszer, mely valós idejű távoli állapotfelügyeletet, teljesítményadatokat és betekintést, szervizidővonalat, karbantartási figyelmeztetéseket és online erőforrásközpontot biztosít. OPC UA-kompatibilis.
Nem a beszerzési ár, hanem a teljes élettartam-költség számít
A kompresszorgyártók között vezető Atlas Copco már évtizedekkel ezelőtt a fenntarthatóságot és a költségcsökkentést tűzte ki vállalati céljául. Nemcsak a saját termelésében, hanem az ügyfelek működése során is célja az energiatakarékosság: azért fejleszti és tökéletesíti sűrített levegős berendezéseit évről évre, hogy segítse partnereit a gyártási költségek leszorításában. A kutatómérnökök a VSD+ kompresszor után minden egyes alkatrészt megvizsgáltak és keresték az optimalizálás lehetőségeit, miközben a napi munkában szükséges elvárásokat (megbízhatóság, karbantartások gyakoriságának leszorítása, időnként a teljesítmény túllépése, gépleállás nélkül, stb.) sem vesztették szem elől.
A sűrített levegős rendszerek tervezése vagy kibővítése során nem szabad csak a beszerzési árat és a karbantartás várható költségeit figyelembe venni. Kritikus tényező a kompresszorok által elhasznált energia mértéke is. Az előrelátó tervezésben és a takarékosságban kiváló partner ez a kimagaslóan takarékos technológia.
További olvasnivaló a VSDS kompresszorokról:
Hasonlítsuk össze a megtakarítást!

A sűrített levegő termelésen túl – vezérlés, felügyelet, csatlakozás
Ahogy az Atlas Copco gépeiben megszokhatták, a csatlakozás, a távvezérlés, a távfelügyelet és a flottában kezelés ennél a kompresszornál is megoldott.
A Smartlink rendszerrel a kompresszor működési paraméterei valós időben nyomon követhetők számítógépen vagy mobileszközön. A teljesítményadatok alapján a rendszer optimalizálási lehetőségeket és új beállításokat javasol.
Az Elektronikon Touch számos vezérlési és felügyeleti lehetőséget, valamint intelligens algoritmusokat kínál a kompresszor teljesítményének optimalizálására. A testreszabott időzítők és a hatékonyságvezérlés csak néhány példa.
Az Equalizer 4.0 segítségével akár 6 kompresszort is kezelhet egy léghálózatban (ez a rendszer akár a kompresszorba beépítve, akár önálló egységként is megvásárolható). Lehetséges beállítani egy szűk, előre meghatározott nyomási sávot, amellyel energiát takaríthatnak meg.
A rendszerteljesítmény tovább optimalizálható, ha az összes kompresszort azonos üzemórára programozzák be, így csökkentve a szervizintervallumokat.
Az Atlas Copco volt az első kompresszorgyártó, amely az OPC UA-t, a gép-gép közötti kommunikációs protokollt építette a gépeibe, amelyet kifejezetten az ipari automatizáláshoz fejlesztettek ki. Ez azt jelenti, hogy az Atlas Copco kompresszorai zökkenőmentesen integrálhatók a termelési hálózatba.
Az Atlas Copco szakemberei ingyenes méréssel támogatják a sűrített levegős rendszer optimalizálását, a mérési adatok alapján géptípust ajánlanak. A mérésre itt lehet jelentkezni:
Kapcsolat: kompresszor.hun@atlascopco.com
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Ipar
Jelentős fenntarthatósági eredményekről számolt be a Schneider Electric a harmadik negyedévben
Kilenc hónappal az Impact 2030 fenntarthatósági program elindítását követően a Schneider Electric jelentős előrelépést ért el fenntarthatósági céljai megvalósításában. A világ egyik vezető energiatechnológiai vállalatának Impact-pontszáma a harmadik negyedév végére elérte a 4,04-es értéket, így jó úton halad az idei évre kitűzött 4,20/10-es cél teljesítése felé. A vállalatcsoport célja, hogy 2030-ra elérje a maximális, 10/10-es pontszámot.
A Schneider Electric a fenntarthatósági program mind a négy stratégiai pillérében előrelépett. Saját működésének fejlesztése mellett termékeivel és megoldásaival, az értékláncában megvalósuló együttműködésekkel, valamint munkatársai és a helyi közösségek támogatásával is hozzájárult a fenntarthatósági célok eléréséhez.
A 2026. harmadik negyedévi fenntarthatósági eredmények
I. A világ elektrifikálása
A vállalat célja, hogy úttörő megoldások fejlesztésével, az elektrifikáció és a digitalizáció előmozdításával az energiatechnológiai átalakulás élére álljon. Az új megoldásokat először saját működésében alkalmazza, majd széles körben is elérhetővé teszi.
A Schneider Electric a harmadik negyedévben is folytatta működésének dekarbonizációját: az 1. és 2. körbe tartozó CO₂-kibocsátása 83 százalékkal csökkent a 2017-es szinthez képest.
2026 első kilenc hónapjában a vállalat megoldásai összesen 211 millió MWh energiamegtakarítást, illetve más energiaforrások villamos energiával történő kiváltását tették lehetővé az ügyfelek számára. A COP31 klímakonferencia elnöksége azt szorgalmazza, hogy a villamos energia részaránya a világ végső energiafelhasználásában a jelenlegi, valamivel 20 százalék feletti szintről 2035-re 35 százalékra emelkedjen. A Schneider Electric energiatechnológiai fejlesztéseivel támogatja ezt a törekvést és az elektrifikáció felgyorsítását, megoldásaival segíti ügyfeleit a hatékonyabb és fenntarthatóbb energiafelhasználásban, ezzel is erősítve versenyképességüket, alkalmazkodóképességüket és növekedési lehetőségeiket.
A vállalat 2018 óta összesen 943 millió tonna CO₂-kibocsátás csökkentésében és elkerülésében segítette ügyfeleit.
default
II. Iparágunk újragondolása
A Schneider Electric a teljes értéklánc bevonásával kíván magasabb követelményeket meghonosítani az iparágban. Ennek érdekében újragondolja termékei tervezését, beszerzéseit és piaci népszerűsítését, beszállítóival pedig a tisztességes munkakörülmények biztosításán és a kibocsátások csökkentésén dolgozik együtt.
A vállalat a harmadik negyedévben az értéklánc egészében felgyorsította fenntarthatósági törekvéseinek megvalósítását.
A beszállítói dekarbonizáció terén szerzett egy évtizedes tapasztalatára építve a Schneider Electric tovább bővíti a Zero Carbon Pathway (TZCP) programot. A program követelményeinek megfelelő beszállítók száma az első félév végi 15-ről a harmadik negyedév végére a kilencszeresére, 135-re emelkedett. Ezzel a vállalat közelebb került ahhoz a céljához, hogy 2030-ra 1500 beszállító teljesítse az elvárásokat.
A követelmények három területre terjednek ki: a működésből adódó, 1. és 2. körbe tartozó kibocsátások számszerűsítésére, kibocsátáscsökkentési célok elfogadására, valamint a közvetett kibocsátások kiszámítására a termékek karbonlábnyoma és/vagy a vállalati szintű, 3. körbe tartozó kibocsátások alapján. Az előrelépést a 2026-ban több mint 1200 beszállító számára elérhetővé tett, mesterséges intelligenciával támogatott digitális eszközök és az intenzív szakmai együttműködés segítette. Ennek részeként három kontinens kilenc városában tíz intenzív beszállítói képzést, több mint 250 élő szakmai konzultációt és mintegy 35 helyszíni felülvizsgálatot tartottak.
A programban vizsgált anyagok és alkatrészek körében 22 százalékra nőtt a környezeti és társadalmi követelményeknek megfelelő anyagok aránya. Az értékelés az acélra, az alumíniumra, a hőre lágyuló műanyagokra, az elektronikai és villamos alkatrészekre, valamint a csomagolóanyagokra terjed ki. A szempontok között szerepel az anyagok előállításához kapcsolódó alacsonyabb szén-dioxid-kibocsátás, a körforgásos gazdaság elveinek érvényesítése és a felelős ellátásilánc-gyakorlat. A 2025-ös, 19 százalékos kiinduló értékhez képest elért növekedés újabb lépés a 2030-ra kitűzött 50 százalékos arány felé.
A körforgásos gazdaságot támogató szolgáltatásokkal ellátott eszközök össztömege a 2025 végi érték 1,2-szeresére nőtt. A mutató az ügyfelek tulajdonában lévő olyan Schneider Electric-berendezések tömegét méri, amelyek élettartamát rendszeres karbantartással, alkatrészellátással, visszavétellel vagy felújítással segítik meghosszabbítani. A vállalat célja, hogy ezt az értéket 2030-ra megduplázza.
III. Hozzuk ki a legtöbbet az emberekből
A Schneider Electric az energiához való hozzáférés kiterjesztésével, a készségek fejlesztésével és új lehetőségek megteremtésével kíván hozzájárulni ahhoz, hogy a fejlődés előnyeiből mindenki részesülhessen.
Az elektrifikáció felgyorsulásával és az egyre összetettebb energetikai és ipari rendszereket átalakító mesterséges intelligencia térnyerésével a vállalat továbbra is kiemelt figyelmet fordít az energiatechnológia fejlődéséhez szükséges munkatársi tudás és készségek fejlesztésére. A vállalat egészére kiterjedő mesterségesintelligencia-képzési kezdeményezés keretében 2025-ben több mint 142 ezer munkatárs végezte el a témával kapcsolatos alapozó képzéseket. Erre építve 2026 első kilenc hónapjában a munkatársak 82 százaléka teljesítette az idei évre kijelölt energiatechnológiai továbbképzéseket.
A Schneider Electric a helyi közösségekben is támogatja a fejlődést: 2009 óta 69 millió embert segített hozzá fenntartható forrásból származó villamos energiához. Ez 1,9 millióval több az első félév végén elért eredménynél.
A vállalat 2009 óta 1,5 millió fiatalt segített az elektrifikáció és a fenntarthatóság előmozdításához szükséges készségek elsajátításában. Ez a létszám az első félév vége óta további 90 ezer fővel bővült. A Schneider Electric célja, hogy 2030-ra összesen 3 millió fiatalt érjen el képzéseivel.
IV. A helyi közösségek megerősítése
A vállalat a helyi együttműködések támogatásával és a közösségi kezdeményezések felkarolásával erősíti telephelyei közösségi szerepét, munkatársait pedig arra ösztönzi, hogy aktívan járuljanak hozzá környezetük fejlődéséhez.
Az Impact Workplaces kezdeményezés a harmadik negyedévben jelentősen bővült: az első félév végi ötről 59-re emelkedett a program követelményeinek megfelelő telephelyek száma. A program a klímavédelemre, az erőforrás-hatékonyságra, a munkatársakra és a helyi közösségekre egyaránt kiterjedő értékelési rendszert alkalmaz. A vállalat célja, hogy 2030-ra száz telephely teljesítse az Impact Workplaces követelményeit.
A Schneider Electric meggyőződése, hogy a globális fenntarthatósági eredmények alapját a helyi kezdeményezések adják. Ennek megfelelően arra ösztönzi munkatársait, hogy lakóhelyükön és munkahelyük környezetében is aktívan támogassák a közösségeket. A harmadik negyedév végéig a munkatársak 9 százaléka kapcsolódott be a Change Agents programba. A negyedév során több mint hatezer további munkatárs végzett önkéntes tevékenységet, a programban részt vevő országok száma pedig 49-ről 57-re emelkedett.
„Az Impact 2030 első kilenc hónapjának jelentős eredményei megerősítik meggyőződésünket, hogy az energiatechnológia fejlesztésével mindenki számára előmozdíthatjuk a fejlődést. A fenntartható előrelépéshez partnereink és a velünk együttműködő közösségek széles körét is be kell vonnunk, és fejlesztenünk kell azt a tudást, amellyel az új technológiák az emberek, a vállalkozások és a közösségek javát szolgálhatják”
– mondta el Esther Finidori, a Schneider Electric fenntarthatósági igazgatója.
„Az elektrifikáció és a beszállítói dekarbonizáció kiterjesztésétől a készségfejlesztésen át munkatársaink és telephelyeink helyi közösségekben betöltött szerepének erősítéséig az Impact 2030 számos programjában jelentős előrelépést látunk. A következő negyedévekben tovább szeretnénk gyorsítani ezt a folyamatot.”
További fenntarthatósági eredmények és elismerések a harmadik negyedévben
- A Sustainability LIVE a Schneider Electricnek ítélte az Év vállalata címet. A vállalat emellett három arany díjat kapott annak elismeréseként, ahogyan a fenntarthatóságot világszerte beépíti működésébe, illetve amilyen eredményeket a beszállítói dekarbonizációban elért.
- A Schneider Electric a Trophées des Achats 2026 díjátadón a fenntartható beszerzésért járó arany trófeát is elnyerte. Ez az elismerés az EcoVadis által az év korábbi szakaszában odaítélt, a legjobb, kiforrott fenntartható beszerzési programnak járó díjat követi, és újabb visszaigazolása a vállalat fenntartható beszerzési gyakorlatának.
- A Schneider Electric Environmental Data Program kezdeményezése bekerült a CDP 2026-os Disclosure Dividend jelentésébe. A jelentés kiemeli a vállalat szerepét abban, hogy az iparágban egyre átláthatóbbá váljanak a környezeti adatok.
- A The Climate Group a megújuló forrásból származó villamos energia használatának előmozdításáért a díjra esélyesek szűkített listájára választotta a Schneider Electricet.
- A vállalat a Gulf Sustainability Awards díjátadón két arany és egy ezüst díjat nyert. Az elismeréseket a nettó zéró kibocsátási célok megvalósítását szolgáló megközelítéséért, átfogó fenntarthatósági eredményeiért és kockázatkezelési gyakorlatáért kapta.
A részletes fenntarthatósági eredmények és a legfontosabb fejlemények a Schneider Electric harmadik negyedéves fenntarthatósági jelentésében érhetők el, amelyet a vállalatcsoport a harmadik negyedéves árbevételi adataival egy időben tett közzé.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Stratasys F770: nagyformátumú 3D nyomtatás ipari alkalmazásokhoz
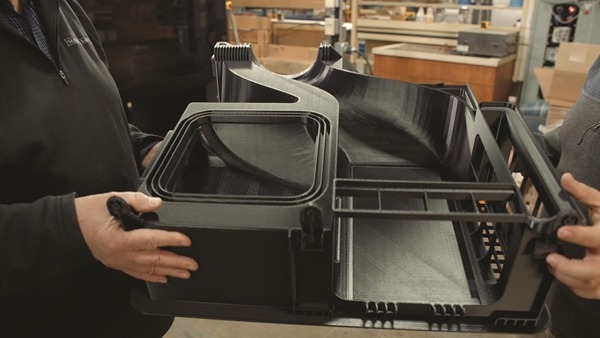
A Stratasys F770 ipari FDM 3D nyomtató nagy építési térfogatával, hosszú idejű folyamatos működésével, szabályozott hőmérsékletű építőkamrájával és optimalizálható nyomtatási paramétereivel kínál megoldást a nagyformátumú additív gyártáshoz.
Az ipari 3D nyomtatás egyik legfontosabb előnye a gyorsaság és a rugalmasság. Egy szükséges pótalkatrész, gyártástámogató eszköz vagy funkcionális prototípus additív technológiával gyakran lényegesen rövidebb idő alatt elkészíthető, mint hagyományos gyártási eljárásokkal. A nagyméretű alkatrészek előállítása azonban különleges követelményeket támaszt a berendezésekkel, az alapanyag-ellátással és a gyártási folyamat szabályozásával szemben.
A méretek növekedésével hosszabb gyártási idővel és nagyobb alapanyag-felhasználással kell számolni. Egy többnapos nyomtatási folyamatnál alapvető követelmény a megfelelő alapanyag-kapacitás, a folyamatos és megbízható működés, valamint a méretpontosság megőrzése. A magas, karcsú geometriák esetében a nyomtatás közben fellépő rezgések is problémát jelenthetnek, ezért szükség lehet megfelelő támaszszerkezetek és stabilizáló falak alkalmazására.
A nagyformátumú FDM technológia további kihívása a hőmérsékleti viszonyok szabályozása. Az építőtér különböző pontjain kialakuló hőmérséklet-különbségek belső feszültségeket, felhajlást és vetemedést okozhatnak. Ezek a jelenségek különösen a nagy alapterületű vagy magas alkatrészek esetében veszélyeztethetik a geometriai pontosságot és a gyártás sikerességét.
Közel 370 literes építési térfogat
A Stratasys F770 berendezést kifejezetten a megbízható, nagyformátumú FDM 3D nyomtatás követelményeihez fejlesztették. A közel 370 literes építési térfogattal rendelkező rendszer akár 1170 milliméter hosszúságú alkatrészek egy darabban történő előállítására is alkalmas. Ez jelentős előnyt kínál azoknál a konstrukcióknál, amelyeket kisebb nyomtatókon több részre bontva kellene legyártani, majd utólag összeilleszteni.
A nagy építési tér nemcsak a munkadarabok méretét növeli, hanem egyszerűsítheti a teljes gyártási folyamatot is. Az egy darabban történő előállítás megszüntetheti a részegységek külön gyártásából, illesztéséből és rögzítéséből adódó többletfeladatokat. Ez különösen nagyméretű prototípusok, szerelőkészülékek, gyártástámogató eszközök és egyedi szerszámok esetében jelenthet idő- és költségmegtakarítást.
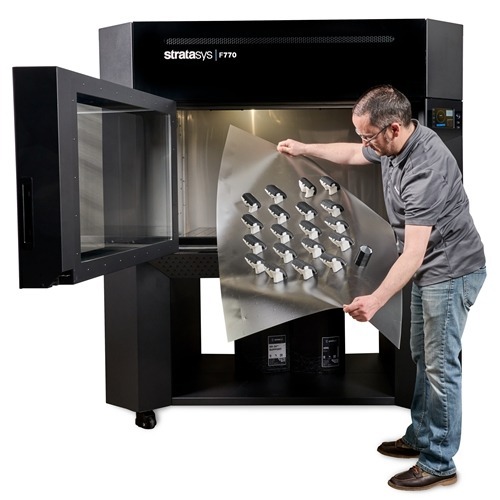
Akár 140 órás folyamatos nyomtatás
A nagyméretű alkatrészek gyártásánál az egyik meghatározó tényező az alapanyag-ellátás folyamatossága. Egy több napig tartó nyomtatási feladat megszakadása jelentős idő- és anyagveszteséget okozhat, ezért a megfelelő kapacitású alapanyag-tárolás kiemelt fontosságú.
Az F770 alapanyag-kazettái egyenként közel 3,3 liter alapanyagot tartalmaznak, ami a berendezés számára akár 140 órányi folyamatos nyomtatást is lehetővé tesz. Ez különösen előnyös a hosszú gyártási ciklusok során, amikor a kezelői beavatkozások számának csökkentése és az üzembiztos működés alapvető követelmény.
A hosszú idejű nyomtatás során ugyanakkor nemcsak az alapanyag mennyisége, hanem a folyamat stabilitása is meghatározó. A nagy alkatrészek gyártásánál a megfelelő hőmérsékleti környezet biztosítása jelentősen csökkentheti a hibás darabok keletkezésének kockázatát.
Az F770 teljesen fűtött építőkamrája egyenletes hőmérsékleti viszonyokat biztosít a teljes építési térfogatban. A szabályozott környezet mérsékli a lehűlésből eredő belső feszültségeket, ezáltal csökkenti a felhajlás és a vetemedés veszélyét. A megoldás különösen fontos olyan nagyméretű alkatrészeknél, amelyeknél a méretpontosság és az alakstabilitás alapvető követelmény.
A nyomtatási paraméterek optimalizálása
A nagyformátumú additív gyártás gazdaságosságát jelentős mértékben befolyásolja a nyomtatási paraméterek megfelelő megválasztása. A munkadarab tájolása, a kitöltési sűrűség és a rétegvastagság egyaránt hatással van a gyártási időre, az alapanyag-felhasználásra, a mechanikai tulajdonságokra és a felületi minőségre.
Az F770 három választható rétegvastagságot kínál, így a gyártási folyamat az adott alkalmazás követelményeihez igazítható. Nagyobb rétegvastagság alkalmazásával rövidíthető a nyomtatási idő, míg a finomabb rétegek jobb felületi minőséget és részletgazdagabb geometriát eredményezhetnek.
A berendezéshez alkalmazható GrabCAD Print és Insight szoftverek további optimalizálási lehetőségeket biztosítanak. Az Adaptive Slice funkció lehetővé teszi a rétegvastagság geometriához igazodó változtatását. Azokon a területeken, ahol a geometria ezt megengedi, vastagabb rétegek alkalmazásával gyorsítható a gyártás, míg a részletgazdag felületeken finomabb rétegek használhatók.
A kitöltési sűrűség megfelelő beállításával szintén jelentős megtakarítás érhető el. A kisebb kitöltési arány csökkentheti az alapanyag-felhasználást és a gyártási időt, míg a nagyobb kitöltési sűrűség az adott konstrukció mechanikai követelményeinek teljesítését segítheti. A megfelelő paraméterek kiválasztása ezért minden esetben az alkatrész rendeltetésétől, terhelésétől és a szükséges felületi minőségtől függ.
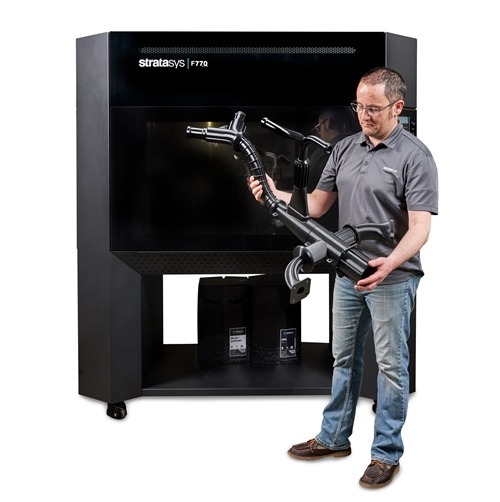
Összetett geometriák oldható támaszanyaggal
A nagyformátumú alkatrészek nem feltétlenül rendelkeznek egyszerű geometriával. A túlnyúlások, belső csatornák, üregek és összetett felületek előállítása megfelelő támaszszerkezetek nélkül sok esetben nem valósítható meg.
A Stratasys F770 oldható támaszanyag alkalmazását is lehetővé teszi, amely jelentősen növeli a konstrukciós szabadságot. A technológia segítségével olyan összetett geometriák is elkészíthetők, amelyeknél a hagyományos, mechanikusan eltávolítható támaszanyagok alkalmazása nehézkes vagy nem megoldható.
A támaszanyag kiválasztása az utófeldolgozás időigényét is befolyásolja. A könnyen hozzáférhető felületeken a mechanikus eltávolítás gyorsabb megoldást jelenthet, míg belső csatornák és nehezen elérhető geometriák esetében az oldható támaszanyag használata kínál előnyt.
A megfelelő támaszszerkezetek kialakítása emellett a magas alkatrészek stabilitásában is fontos szerepet játszik. A nyomtatás során fellépő rezgések megfelelő alátámasztással és stabilizáló szerkezetekkel mérsékelhetők, ami hozzájárulhat a geometriai pontosság megőrzéséhez.
Kevesebb alkatrész, egyszerűbb gyártás
A Stratasys F770 egyik legfontosabb előnye, hogy számos esetben lehetővé teszi a korábban több részből összeállított konstrukciók egyetlen darabban történő előállítását. Ez nemcsak az utólagos szerelési műveleteket csökkentheti, hanem a tervezési folyamatot is egyszerűsítheti.
A hagyományos megközelítés szerint egy nagyméretű alkatrészt gyakran már a tervezés során kisebb egységekre kell bontani, figyelembe véve az összeillesztés, a rögzítés és az esetleges utómegmunkálás követelményeit. Az egy darabban történő 3D nyomtatás ezzel szemben lehetőséget kínál a konstrukció egységes kialakítására, csökkentve az alkatrészek számát és az összeépítésből eredő hibalehetőségeket.
Ez különösen előnyös lehet nagyméretű funkcionális prototípusok, gyártó- és szerelőkészülékek, ellenőrző sablonok, valamint egyedi ipari szerszámok előállításánál. A technológia a termékfejlesztési folyamatokat is felgyorsíthatja, mivel a konstrukciós módosítások után az új változatok közvetlenül, külön szerszámgyártás nélkül elkészíthetők.
A nagyformátumú additív gyártás szerepe az iparban
A nagyformátumú 3D nyomtatás fejlődése új lehetőségeket teremt a gyártóvállalatok számára. A technológia alkalmazásával olyan alkatrészek és gyártástámogató eszközök készíthetők el házon belül, amelyek előállítása korábban több gyártási műveletet vagy külső beszállítók bevonását igényelte.
A Stratasys F770 a nagy építési térfogatot hosszú idejű folyamatos működéssel, szabályozott hőmérsékletű építőkamrával, oldható támaszanyaggal és fejlett szoftveres optimalizálási lehetőségekkel kombinálja. Ezek a tulajdonságok együttesen támogatják a nagyméretű alkatrészek megbízható és gazdaságos előállítását.
A technológia ipari jelentősége ugyanakkor nem pusztán az előállítható alkatrészek méretében rejlik. Legalább ilyen fontos a tervezési szabadság növekedése, a gyártási folyamatok egyszerűsítése és az átfutási idők csökkentésének lehetősége. A megfelelően megválasztott technológiai paraméterekkel a nagyformátumú FDM nyomtatás a hagyományos gyártási eljárások hatékony kiegészítőjévé válhat, különösen az egyedi és kis darabszámú ipari alkalmazásokban.
A Magyarországon a VARINEX által kínált Stratasys F770 így olyan megoldást jelenthet a gyártóvállalatok számára, amely a nagy méretű alkatrészek előállítását a megbízhatóság, a rugalmasság és a gyártási hatékonyság követelményeivel kapcsolja össze.
www.varinex.hu
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Magyar műholdak, amelyek éjjel és felhős időben is „látnak”
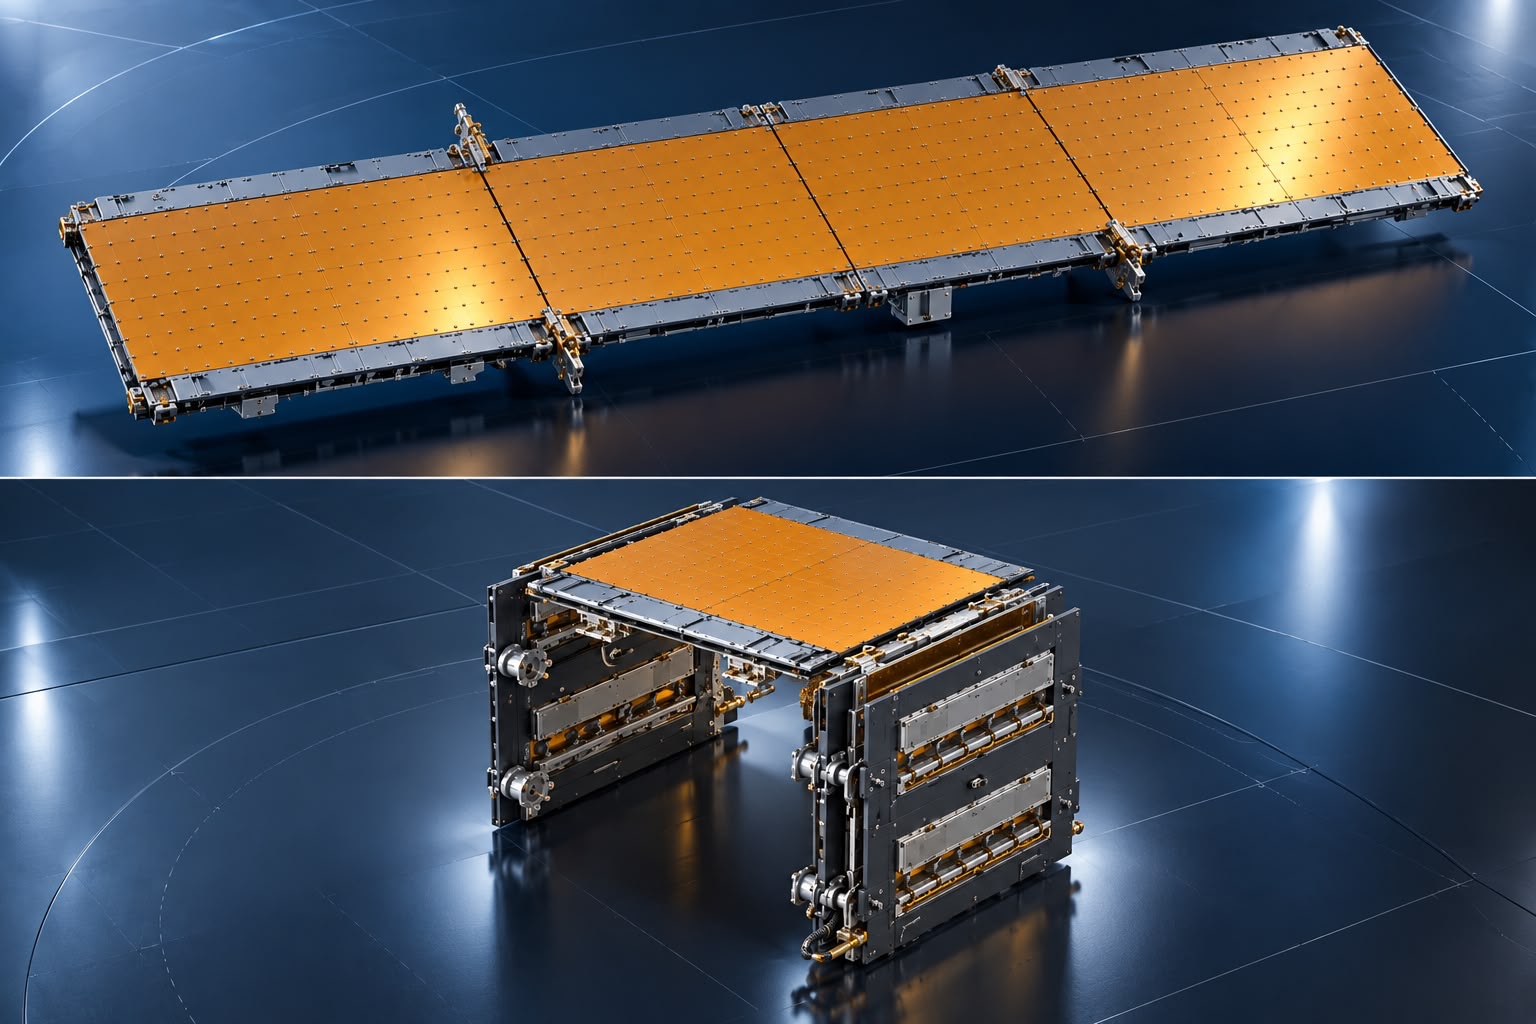
Felhős időben és éjszaka is megbízható adatokat ad majd a vízügy, a mezőgazdaság és a katasztrófavédelem számára a magyar HULEO földmegfigyelő műholdprogram.
A program űrszegmens fővállalkozója (prime contractor), a REMRED Zrt. versenyeztetési eljárás során az olasz MetaSensing vállalatot választotta ki a rendszer két radaros műholdja legfontosabb berendezésének, a radarnak a fejlesztésére.
A HULEO összesen nyolc műholdból álló magyar földmegfigyelő műholdrendszer lesz. Hat műhold nagy felbontású optikai felvételeket készít majd, kettő pedig radar segítségével figyeli a Föld felszínét. Az optikai műholdak működését befolyásolják a fény- és időjárási viszonyok, a radaros műholdak viszont felhőkön keresztül, esőben, hóban és éjszaka is képesek adatokat gyűjteni. Ez a gyakorlatban sokat számít: egy árvíz vagy viharkár idején gyakran éppen akkor borítja felhő a térséget, amikor a legnagyobb szükség van friss felvételekre. A két technológia együtt megbízhatóbb és folyamatosabb megfigyelést tesz lehetővé, így a gazdálkodók és a katasztrófavédelem kiszámíthatóbban juthatnak hozzá a szükséges adatokhoz.
„A HULEO-val nem csupán egyszerűen műholdakat építünk, hanem egy olyan komplex, műholdas földmegfigyelési kompetenciát hozunk létre Magyarország számára, amelyben a különböző technológiák egymást erősítik. A MetaSensing SAR-technológiájának bevonása fontos lépés ebben: az optikai és radaros megfigyelés kombinációjával a konstelláció lényegesen szélesebbkörű és rugalmasabb alkalmazási lehetőségeket kínál majd. Különösen fontos számunkra, hogy mindezt erős európai technológiai partnerségekre építve, magyar rendszerintegrációs képességekkel valósítjuk meg, hiszen a műholdak integrációja és tesztelése a REMRED martonvásári REMTECH Űrtechnológiai Központjában történik majd.”
– mondta Zábori Balázs, a REMRED alapítója és technológiai igazgatója.
A MetaSensinget széles körű piacfelmérési és versenyeztetési eljárás után, több lehetséges beszállító közül választották ki. A döntésben fontos szerepet játszott, hogy technológiája akár 20 centiméteres földfelszíni felbontást is lehetővé tehet, a radarnyaláb elektronikus irányításával pedig gyorsan és rugalmasan változtatható, hogy a műhold mely területet figyelhet meg. A vállalat jelentős európai tapasztalattal rendelkezik a radaros műholdtechnológia fejlesztésében; referenciái között szerepel az olasz IRIDE földmegfigyelő műholdrendszer NOX SAR küldetése is.
„Büszkék vagyunk arra, hogy SAR-technológiánkkal és szakértelmünkkel hozzájárulhatunk a HULEO programhoz. A fejlett radaros képességek és a több szenzorra épülő földmegfigyelő konstelláció kombinációja jelentős lehetőséget teremt a gyorsabb és megbízhatóbb adatgyűjtésre. A HULEO egyben jó példája annak is, hogyan kapcsolhatják össze az európai vállalatok a specializált technológiáikat és rendszerszintű képességeiket a földmegfigyelési infrastruktúra következő generációjának közös létrehozása érdekében”
– mondta Adriano Meta, a MetaSensing ügyvezető igazgatója és alapítója.
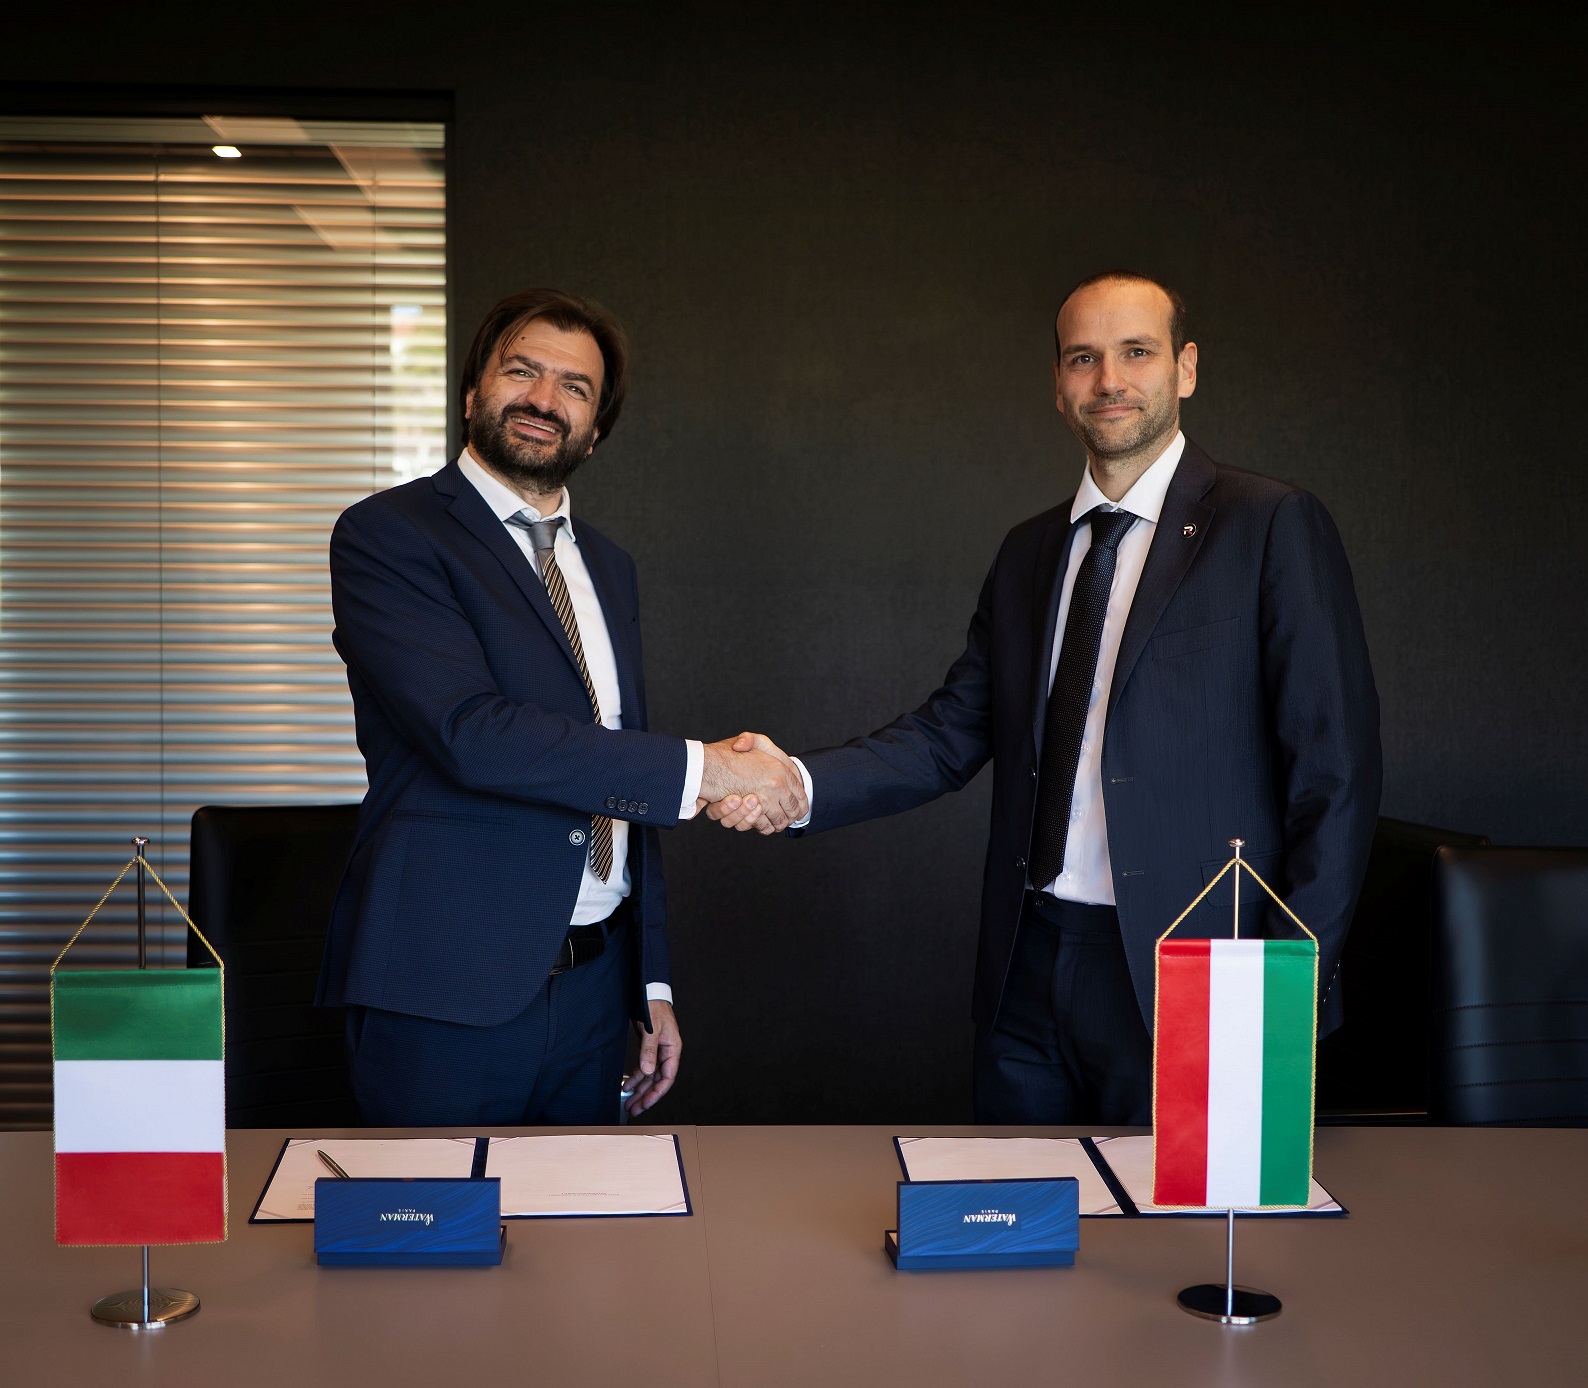
A REMRED fővállalkozóként a teljes HULEO földmegfigyelési műholdrendszer (űrszegmens) megvalósításáért felel. A műholdak összeszerelése, integrációja és tesztelése a martonvásári REMTECH Űrtechnológiai Központban történik az európai űripari ECSS szabványoknak megfelelően, így a program kulcsfontosságú munkafázisai Magyarországon valósulnak meg, és a hazai űripar képességeit és az innovációt erősítik.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Népszerű

A szőlő szereti a meleget, de a magyar borvidékeknek már túl sok jut belőle

A szabálykövető vállalkozás ne versenyhátrányból, hanem versenyelőnyből induljon

A Fenntarthatóbb mikrochipek, zöld gyógyszergyártás és személyre szabott rákterápiák

Megjelent a Siemens Designcenter

Szintet lép a Waberer’s: Jelentősen bővül a szerbiai logisztikai kapacitás a cég leányvállalatánál


Kijöttek a legfrissebb fizetési adatok: kiderült, mekkora hitelre elég a béred

Mit tudnak az új Google Pixel mobiltelefonok és okosórák?

Az egészségesebb életmód átírja a vásárlási szokásokat

Új szintre emeli az MI-t kiszolgáló adatközpontok áramellátását a Schneider Electric

Mobilitás mindenkinek: a Hankook a jövő biztonságos és fenntartható közlekedésén dolgozik



Technokrata.hu
Jelentős fenntarthatósági eredményekről számolt be a Schneider Electric a harmadik negyedévben
Több mint üzenetküldés: így teheti egyszerűbbé a tanévet egy chatalkalmazás
Kutatás: ötből négy ipari szereplő szakemberhiánnyal küzd, mégsem örül mindenki az AI térnyerésének
Vajon milyen szakemberre lesz szükséged 3 év múlva, az AI korában?
Új nagyvállalati partnerekkel bővült a Corporate Readiness Program – október 25-ig várják a magyar innovációkat
Stratasys F770: nagyformátumú 3D nyomtatás ipari alkalmazásokhoz
Embernagyságú humanoid robot nyit új lehetőségeket a hazai fejlesztésekben
Új Impact Branding képzés indul az ELTE TáTK-n
Gyors, egyszerű, kiszámítható szállítást biztosít Törökországba a Dachser
Új GS1915v2 switchsorozattal segíti a kisvállalati hálózatok kiépítését a Zyxel Networks
Műszaki-Magazin.hu
Kutatás: ötből négy ipari szereplő szakemberhiánnyal küzd, mégsem örül mindenki az AI térnyerésének
395-ös rendszer profilbeszúráshoz
Megújuló energia a textiliparban
Raytac BLE-modulok a TME kínálatában
Átadták Magyarország legnagyobb egyterű gyártói gyógyszerkésztermék-raktárát
A Sandvik Coromant 90%-kal csökkenti a szerszámadapterek karbonlábnyomát a most bevezetett újragyártási szolgáltatás révén
Stratasys F770: nagyformátumú 3D nyomtatás ipari alkalmazásokhoz
Kerülje el a gépek leggyakoribb kenési hibáit!
A Renishaw bemutatta, hol a hatékonyság kulcsa
Motek 2026 – Az intelligens automatizálás új irányai
-

 Gazdaság2 hét ago
Augusztus végéig több lakáshitel fogyott, mint tavaly egész évben
-
Tippek2 hét ago
A hűtőből a bögrébe: új formában érkezik a Pöttyös Túró Rudi!
-
Mozgásban2 hét ago
Második életciklus, mérhető előnyök: körforgásos gazdálkodás az intralogisztikában
-
Tippek2 hét ago
Google X Codecool: több mint 3000 magyar juthat ingyenes AI-képzéshez és hivatalos Google-tanúsítványhoz
-
Egészség2 hét ago
Európai „mosoly-szakadék”: a kelet-európaiak kevesebb mosolyról és nevetésről számolnak be
-
Zöld2 hét ago
Nem elég zöldnek látszani: kétséget kizáróan bizonyítaniuk kell a vállalatoknak a fenntarthatósági állításaikat
-
Gazdaság2 hét ago
Rugalmas, digitalizált hálózattal profitálhatunk igazán a szélenergia-fejlesztésekből
-
Egészség2 hét ago
Tényleg látáskorrekcióra szorul a felnőttek többsége ma Magyarországon?


