

Ipar
Ipari léptékű SLS 3D nyomtató a Formlabs-tól: bemutatkozott a Fuse X1
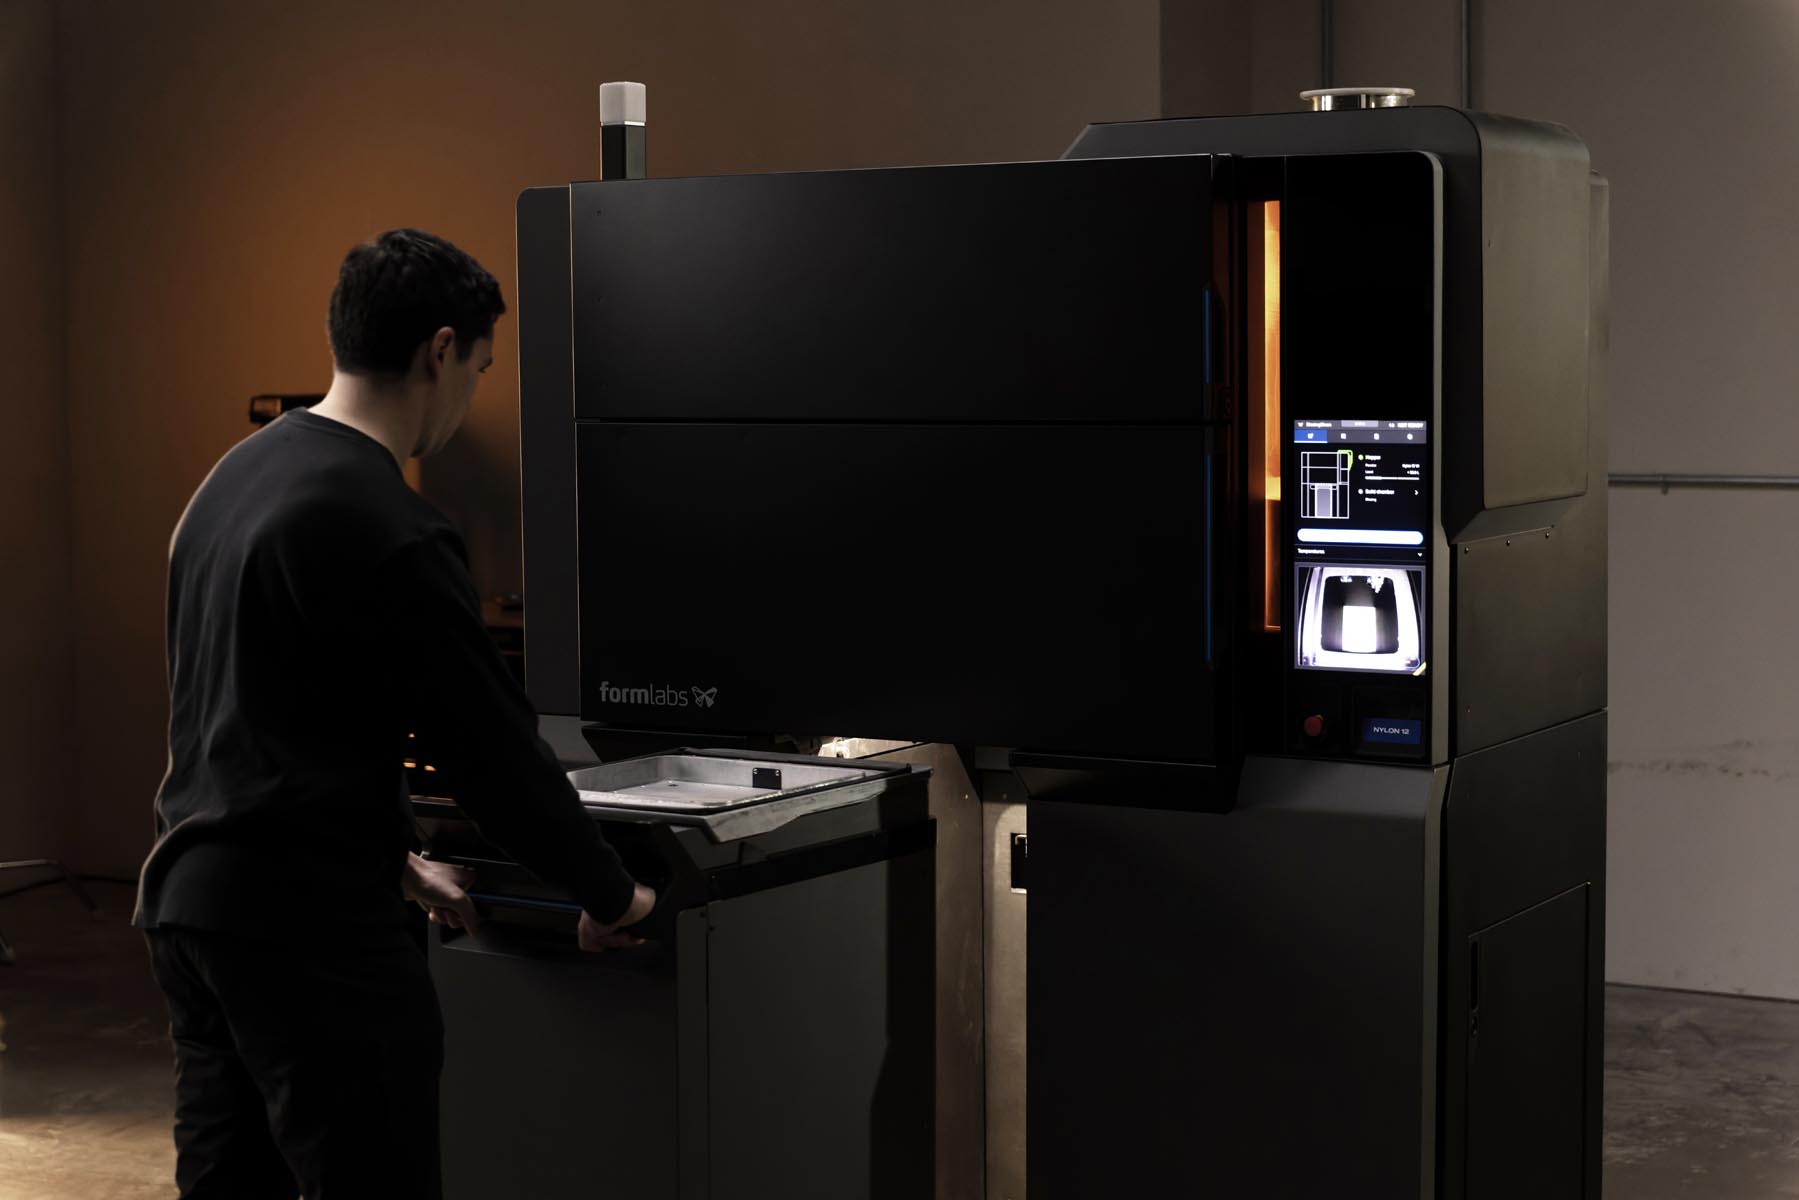
Miután a Fuse 1+ 30W az elmúlt évek egyik legnagyobb additív sikertörténetévé vált és világszerte több ezer vállalat számára tette elérhetővé a professzionális SLS 3D nyomtatást, a gyártó most újabb mérföldkőhöz érkezett.

A Formlabs 2026. június 9-én bemutatta a Fuse X1 rendszert, amely a nagyformátumú ipari SLS gyártás piacát célozza meg és közvetlen kihívója lehet a korábbi ipari SLS és MJF rendszereknek.
Formlabs és ADMASYS HU: Több mint egy évtizedes közös út
A Formlabs a hazai 3D tech specialista, ADMASYS HU – korábbi nevén FreeDee – alapításával egy időben mutatta be első 3D nyomtatóját 2012-ben, akkor még a Kickstarteren. A magyar alapítóval is rendelkező, amerikai gyártó mára a világ egyik legismertebb és leggyorsabban növekvő additív technológiai vállalatává vált. Az elmúlt évtizedben több mint 150 000 SLA és SLS rendszer telepítésével alapjaiban változtatta meg a professzionális 3D nyomtatás piacát.

Magyarországon az ADMASYS HU az elsők között kezdte el forgalmazni a Formlabs rendszereit. Az elmúlt több mint tíz év során számos hazai gyártóvállalat, fejlesztőközpont, egyetem és szolgáltató partner vezette be sikeresen a Formlabs technológiáit az ADMASYS HU szakmai támogatásával. Most ugyanez a szakértelem és támogatás áll rendelkezésre a Formlabs új zászlóshajója, a Fuse X1 esetében is.
Az idei Ipar Napjai kiállításon az ADMASYS HU stand egyik fókusza a végtermék minőségű és célú SLS sorozatgyártás volt a Form Fuse 1+ rendszerrel és az AMT PostPro vegyszeres polírozógépekkel.
Fuse X1: Az ipari SLS nyomtatás új mércéje
A Fuse X1 egy nagyformátumú, szelektív lézerszinterezés (SLS) technológiát alkalmazó 3D nyomtató, amelyet kifejezetten mérnöki, gyártó és szolgáltató környezetek igényeire fejlesztettek. A Formlabs online videó premierben is bemutatta az új SLS rendszert:
A Fuse X1 3D nyomtató 330 × 330 × 565 mm-es munkatérrel rendelkezik, amely több mint hétszerese az eddigi Fuse 1+ 30W kapacitásának. A több mint 30%-os munkatér kihasználás lehetőségének (packing density), a 61,5 literes építési térfogatnak és a fejlett hőmérséklet-szabályozásnak köszönhetően a Fuse X1 akár háromszoros termelékenységet képes nyújtani a versenytársaihoz képest.
A Formlabs fejlesztői nem egyszerűen egy nagyobb nyomtatót alkottak. A cél az volt, hogy megszüntessék az ipari SLS és MJF rendszerek leggyakoribb problémáit, úgy, mint a kimagasló beruházási költségeket, a bonyolult üzemeltetést, a drága szervizt, az elavult szoftvereket, a hosszú átállási időket és a jelentős infrastruktúraigényt.

Ennek eredményeként a Fuse X1:
- Már 72 499 eurótól elérhető különböző konfigurációkban.
- 330 × 330 × 565 mm-es munkaterében 30% feletti pakolási sűrűség mellett képes valós méretű alkatrészek és sorozatok gyártására is.
- Akár 50%-kal alacsonyabb alkatrészköltséget kínál más porágyas rendszerekhez képest, miközben a teljes rendszer lényegesen kisebb alapterületet igényel.
- Egy óra alatt telepíthető és egyszerűen üzemeltethető.
- Átfér egy szabványos ajtón, nem igényel épületátalakítást vagy speciális infrastruktúrát, és akár a telepítés napján termelésbe állítható.
- Kevesebb mint 5 perc alatt átállítható két gyártási feladat között.
- AI-alapú Print Intelligence rendszerrel folyamatosan figyeli a gyártási folyamatot, felismeri a rendellenességeket és segít megelőzni a hibákat, növelve a rendelkezésre állást és a gyártás megbízhatóságát.
- Adaptive Thermal Control technológiával biztosítja az egyenletes hőmérsékletet a teljes munkatérben.
- A Formlabs jól ismert, intuitív ökoszisztémájára épül, amely a PreForm szoftvertől a porkezelésen át a felületkezelésig egyszerűvé és kiszámíthatóvá teszi az ipari SLS gyártást.

A Fuse X1 3D nyomtató egy teljes gyártási ökoszisztéma része, amely magában foglalja a porkezeléshez, porvisszanyeréshez és felületkezeléshez szükséges munkaállomásokat is.
Miért választják a vállalatok az SLS technológiát?
Az SLS (Selective Laser Sintering) technológia az egyik legsokoldalúbb additív gyártási eljárás az iparban. A technológia egyik legnagyobb előnye, hogy nincs szükség támaszszerkezetekre, így rendkívül összetett geometriák, belső csatornák és mozgó alkatrészek is egyetlen gyártási folyamatban készíthetők el. További előnyei közé tartozik a magas termelékenység, egyenletes felületi minőség és az alkatrészek izotróp belső szerkezete.

Mindezek miatt az SLS technológiát világszerte alkalmazzák olyan területeken, ahol a végtermék minőség, a geometriai összetettség és/vagy a termelékenység fontos tényezők. Kiemelt alkalmazási területei az összetett, funkcionális prototípusok gyártása, végfelhasználásra szánt alkatrészek, például készülékházak szériagyártására, autóipari és gépipari komponensek előállítása, orvostechnikai és egészségügyi alkalmazások, valamint egyedi és tömegesen személyre szabott termékek megvalósítása.
A Fuse X1 teljesítménye abba a tartományba emeli az SLS technológiát, ahol reális alternatívát jelenthet a hagyományos sorozatgyártási eljárásokkal, például a fröccsöntéssel szemben is.

Elérhetőség Magyarországon
A Formlabs a Fuse X1 SLS 3D nyomtató induló árát 72 499 eurótól határozta meg, az optimális konfiguráció, az opcionális kiegészítők és szolgáltatási csomagok azonban az adott gyártási igényektől függnek. Az új Fuse X1 rendszerrel kapcsolatos kérdésekben az ADMASYS HU szakértői állnak rendelkezsre. Az érdeklődők az ADMASYS HU-nál személyesen is megismerhetik a Formlabs Fuse SLS technológiát, valamint szakmai támogatást kaphatnak annak felméréséhez, hogy valóban az SLS technológia kínálja-e a legnagyobb hozzáadott értéket a saját gyártási folyamataikban.

További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Ipar
Akár ötödével is csökkentheti az épületek energiafogyasztását az MI bevetése a Schneider Electric új kutatása szerint
A mesterséges intelligenciát (MI) is használó megoldásokkal felszerelt épületek energiafogyasztása akár 22 százalékkal is kisebb lehet, mint a hagyományos vezérlőrendszereket használó ingatlanoké – derül ki a Schneider Electric új, a New York-i Klímahét (Climate Week NYC 2026) során bemutatott kutatásából.
Ez egyben azt is jelenti, hogy a jelenlegi díjak mellett éves szinten 13 600 és 49 300 dollár közötti megtakarítást hozhat a technológia bevetése, ráadásul az elkerült szén-dioxid-kibocsátás mértéke több mint százszorosa az MI-rendszer ökológiai lábnyomának.
Az épületek a globális energiafelhasználással kapcsolatos szén-dioxid-kibocsátás mintegy 37 százalékáért felelősek. A Schneider Electric új kutatása, az „AI for Climate: Quantifying the Energy and Carbon Impact of Building Optimization” megállapította, hogy ha az intelligens épületirányítási rendszerekben mesterséges intelligenciát is alkalmaznak a fűtés, a szellőztetés és a légkondicionálás (HVAC) optimalizálására, az további 7,2-12,7 százalékos megtakarítást jelenthet az épületek energiafogyasztásában. Ez az eredmény jól mutatja, hogy az MI milyen mértékben képes javítani az energiahatékony felhasználásán, enyhítve ezzel az épületek rendszereire és összességében a villamosenergia-hálózatra nehezedő terhelést.
A kutatás további fontos megállapításai:
- Évente akár 60 metrikus tonna szén-dioxid-kibocsátás elkerülése is elérhető épületenként (59 869 kg CO₂e), ami egyenértékű azzal a környezeti hatással, mintha 2 700 kifejlett fát ültetnének el.
- Egyes épülettípusok és felhasználási módok esetében éves szinten több mint 200 MWh energiamegtakarítás realizálható, ami elegendő több tucat átlagos háztartás áramellátására egy évig.
- A mesterséges intelligencia alkalmazásával több mint kétszer akkora energiamegtakarítás érhető el, mintha csak önmagukban használnának intelligens épületvezérlő rendszereket.
- Mind a felhőalapú, mind a helyszíni MI-felhasználás jelentős energia- és szén-dioxid-megtakarítást eredményezhet.
„Az épületmenedzsment jövőjét az határozza meg, hogy az üzemeltetők milyen hatékonyan kapcsolják össze és helyezik kontextusba azokat az adatokat, amelyeket korábban szigetszerűen tároltak. A meglévő üzleti rendszerekre épülő mesterséges intelligencia réteg a komplexitást intelligenciává, az intelligenciát pedig cselekvéssé alakíthatja, ezzel egyidejűleg csökkentve a kibocsátást, a költségeket és javítva a teljesítményt. Ahogy az energiaigény tovább növekszik, kulcsfontosságú lesz az üzleti és a fenntarthatósági célok eléréséhez, hogy ezeket az eredményeket egyszerre tudjuk elérni ahelyett, hogy választani kellene közülük”
– mondta el Földvári Péter, a Schneider Electric kereskedelmi és ipari épületekért felelős értékesítési vezetője.
A kutatáshoz valós környezetben végzett teszt bevezetések alapján modellezték az épületek energiafelhasználását annak felmérésére, hogy az MI-alapú HVAC-vezérlés hogyan befolyásolja az energiafogyasztást, a szén-dioxid-kibocsátást és az üzemeltetési költségeket Ausztráliában, Indiában és az Egyesült Államokban különböző ingatlanok esetében.
A tanulmány azt vizsgálta, hogy a digitális épületirányítási rendszerekre telepített mesterséges intelligencia réteg hogyan képes összekapcsolni a korábban egymástól elszigetelt adatforrásokat, folyamatosan elemezni az épületek állapotát, valamint valós időben automatizálni a HVAC rendszerek optimalizálását. A használati szokásokból, időjárás-előrejelzésekből, a berendezések teljesítményéből és egyéb üzemeltetési adatokból származó információk beépítésével az MI lehetővé teszi az épületek hatékonyabb működtetését, miközben csökkenti az üzemeltetésben részt vevő csapatok terhelését.
A kutatás azt is megállapította, hogy a kis és közepes méretű épületek (9300 négyzetméternél kisebbek) jelentős mértékben profitálhatnak a mesterséges intelligencia alkalmazásából. Eddig az energiagazdálkodási rendszereket túl bonyolultnak vagy költségesnek tartották a kisebb létesítmények számára, ahol ráadásul többnyire a hatékony létesítményüzemeltetéshez szükséges szakértelem is gyakran korlátozottan érhető el. Azáltal, hogy automatizálja és leegyszerűsíti az üzemeltetés optimalizálását, a mesterséges intelligencia hozzáférhetőbbé teheti a kifinomult épületirányítási megoldásokat, lehetővé téve a kisebb épületek esetében is az energiafogyasztás, az üzemeltetési költségek és a kibocsátás csökkentését.
„A mesterséges intelligencia a kisebb épületek tulajdonosainak és üzemeltetőinek kezébe adja az energiaintelligencia erejét. Ami korábban jelentős szakértelmet és beruházást igényelt, ma már egyszerűbben és nagyobb léptékben valósítható meg, ez pedig segíti a szervezeteket az energiapazarlás csökkentésében, a költségek mérséklésében, a teljesítmény javításában, valamint abban, hogy magabiztosan hozzanak okosabb döntéseket”
– tette hozzá Földvári Péter.
A teljes tanulmány itt érhető el.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Robot Pick AI rendszer segíti az összeválogatást
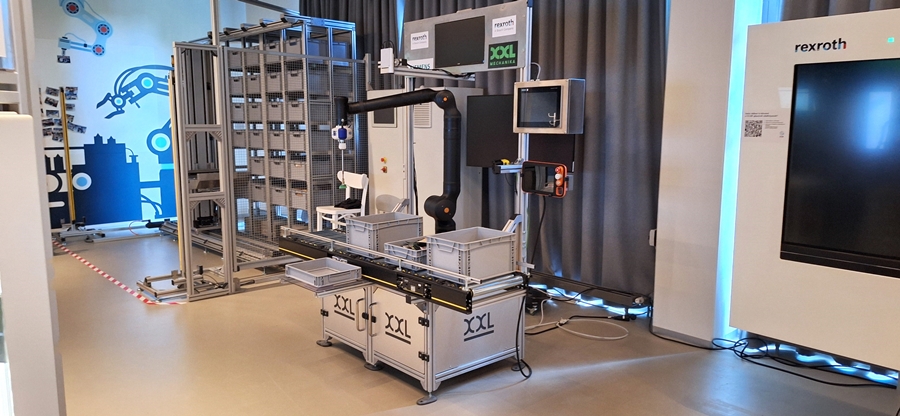
Működési előny – A raktárakban lévő különböző termékek automatikus összeválogatása sokáig az intralogisztika nehezebben automatizálható területei közé tartozott.
A Siemens Robot Pick AI mesterséges intelligenciára épülő képfelismeréssel határozza meg, hogyan foghatja meg a robot az akár rendezetlenül, ömlesztve tárolt tárgyakat. A technológia lehetőségeiről, integrációjáról és a gyakorlati alkalmazás szempontjairól Kordás Imrével, az XXL Mechanika Kft. gépésztervező- és projektmérnökével beszélgettünk.
MM: Milyen elemekből épül fel egy Robot Pick AI rendszer?
K.I.: A rendszer egyik legfontosabb része a Siemens mesterséges intelligencián alapuló képfelismerő szoftvere, amely a kiválogatási folyamatot támogatja. Ehhez kapcsolódik maga a robot, amely lehet hagyományos ipari vagy kollaboratív robot, valamint természetesen szükség van a termékek kezelésére alkalmas megfogóra is. A megoldás márkafüggetlenül integrálható különböző robottípusokkal. A rendszer további fontos eleme a 3D kamera. Ez mélységi információt és színes képet biztosít a szoftver számára, amely ezek alapján határozza meg a megfelelő megfogási pontot. Az egyik nagy előny éppen az, hogy viszonylag kevés hardverelemből felépíthető. Az ezen túl szükséges technika már az adott alkalmazástól, a megrendelő igényeitől és az integrátor által kialakított teljes rendszerkoncepciótól függ.
MM: Milyen feladatokra jelenthet elsősorban megoldást?
K.I.: Tipikusan intralogisztikai és komissiózási alkalmazásokra. A raktári automatizálás számos területén már régóta működnek jól bevált automatikus rendszerek, de a változatos, rendezetlenül elhelyezkedő termékek kiválogatása lényegesen összetettebb feladat. A Robot Pick AI különösen akkor érdekes, amikor a termékek ömlesztve helyezkednek el, vagy nagyon sok különböző árucikket kell kezelni, illetve a készlet összetétele dinamikusan változik. Ilyen alkalmazások az autóiparban, a gyógyszeriparban vagy az élelmiszeriparban ugyanúgy előfordulhatnak, mint például a játékiparban. A lényeg, hogy sokféle termékből kell gyorsan és rugalmasan kiválogatni a szükséges darabokat.
MM: Van méret- vagy súlykorlátja a rendszernek?
K.I.: Magának a szoftvernek ilyen értelemben nincs meghatározó korlátja. A fizikai határokat sokkal inkább a robot, a kamera és különösen a megfogó határozza meg. Integrátorként nekünk az a feladatunk, hogy az adott termékhez megfelelő robotot és megfogási technológiát válasszunk, és javasoljunk a megrendelőnek.
„A Robot Pick AI vákuumos megfogási technológiával történő alkalmazás. Emiatt egy új projekt első vizsgálati szempontjai között szerepel, hogy a kezelendő termékek vákuumkorongokkal biztonságosan megfoghatók-e. A tárgyak alakjának, helyzetének vagy egymáshoz viszonyított elrendezésének változatosságát már nagyon jól tudja kezelni a képfeldolgozó rendszer.”
– Kordás Imre, az XXL Mechanika Kft. gépésztervező- és projektmérnöke.
MM: Hogyan kezdődik egy ilyen projekt az integrátor számára?
K.I.: Amikor egy vállalat megkeres bennünket egy automatizálási feladattal, először felmérjük a helyszínt és a kezelendő termékeket, illetve lehetőség szerint azt is, hogy a jövőben milyen további termékek kerülhetnek a rendszerbe. Megvizsgáljuk, hogy a Robot Pick AI alkalmas-e az adott feladatra, és milyen robot-, megfogó- és anyagmozgatási megoldással lehet optimálisan kialakítani a cellát.
Mi mindig teljes rendszerben gondolkodunk. Nemcsak azt nézzük meg, hogyan integrálható maga a Robot Pick AI, hanem azt is, hogyan érkeznek a termékek a robothoz, hogyan történik az azonosításuk, majd miként kerülnek tovább a folyamat következő állomására. Így a koncepció része lehet a szállítópálya, a ládák mozgatása, a raktári automatizálás és számos további technológia.
MM: Mennyire bonyolult a Robot Pick AI betanítása?
K.I.: Ez az egyik legnagyobb előnye a rendszernek: nagyon egyszerű. Alapvetően azt kell meghatározni az első munkánál, hogy a kamera képén mely területen keresse a felvehető tárgyakat, valamint milyen megfogó áll rendelkezésre. Ha például egy láda mindig ugyanarra a pozícióra érkezik a szállítópályán, akkor megadjuk a láda geometriáját és azt a területet, amelyen belül a rendszer dolgozhat. Ugyanakkor amit klasszikusan betanítás alatt szoktak az ügyfelek érteni, azaz, hogy mondjuk jön egy új termék a portfóliójukba, az gyakorlatilag semmilyen betanítást nem igényel ennél a megoldásnál. Akár minden egyes megfogásnál más tárgy kerülhet a robot elé. A szoftver a rendelkezésére álló kép alapján keresi meg azt a pontot és orientációt, ahol az adott megfogóval biztonságosan felvehető a termék.
MM: Ehhez a robotot sem kell minden új terméknél újraprogramozni?
K.I.: Nem. A robot alapvetően ismétlődő mozgásokat végez. A változó elem az, hogy a ládából pontosan honnan és milyen térbeli orientációban kell felvennie a következő tárgyat. Ezt a Robot Pick AI határozza meg, és egy hat koordinátából álló végpontot ad át a robot számára. Így a megfogó nemcsak függőlegesen érkezhet a tárgyra, hanem a termék helyzetének megfelelően különböző irányokba megdöntve is. Ha új termék jelenik meg, sok esetben elegendő eldönteni, hogy a rendelkezésre álló megfogók közül melyik alkalmas hozzá. Ehhez nem kell belenyúlni sem a PLC-programba, sem új robotprogramot írni. Ez különösen fontos azokban a raktárakban, ahol gyakran változik a termékpaletta.
MM: Többféle megfogóval is működhet ugyanaz a robot?
K.I.: Természetesen. A robot automatikus szerszámcserélő segítségével meg tudja változtatni a saját megfogóját. A Robot Pick AI-ban pedig felhasználóbarát módon definiálhatók az egyes szerszámok geometriai jellemzői. Egyetlen vákuumkorong esetében viszonylag egyszerű a helyzet, de összetettebb megfogóknál több vákuumkorong is lehet egymástól eltérő távolságban vagy akár aszimmetrikusan elhelyezve. A szoftver ezt a geometriát figyelembe véve keresi meg a terméken azt a területet és orientációt, amelyre az adott megfogó megfelelően ráilleszthető.
MM: Mekkora számítási teljesítményt igényel mindez?
K.I.: A szoftver ipari PC-n fut, és a képfeldolgozás miatt a grafikus teljesítménynek jelentős szerepe van. A grafikus hardver teljesítménye a feldolgozás sebességére is hatással van. Ettől eltekintve azonban maga a rendszer hardveroldalról meglehetősen kompakt.
MM: Az üzemeltetőnek milyen szintű tudásra van szüksége?
K.I.: A felhasználói felületet úgy alakították ki, hogy a szükséges paraméterek egyszerűen módosíthatók legyenek. Egy technikus egy új termék megjelenésekor például kipróbálhatja, melyik meglévő megfogóval kezelhető megfelelően. A rendszer többször is megkísérelheti a felvételt, és beállítható, hány sikertelen próbálkozás után váltson más megoldásra.
Termékcsoportoknál ez még egyszerűbb lehet. Ha például egy adott palackhoz már rendelkezünk megfelelő megfogóval, akkor jó eséllyel egy nagyon hasonló méretű és kialakítású másik palackhoz is használható lesz. A rendszer rugalmasságának éppen az az egyik lényeges eleme, hogy nem kell minden új terméknél új betanítást indítani.
MM: Hogyan nézne ki mindez egy konkrét robotcellában?
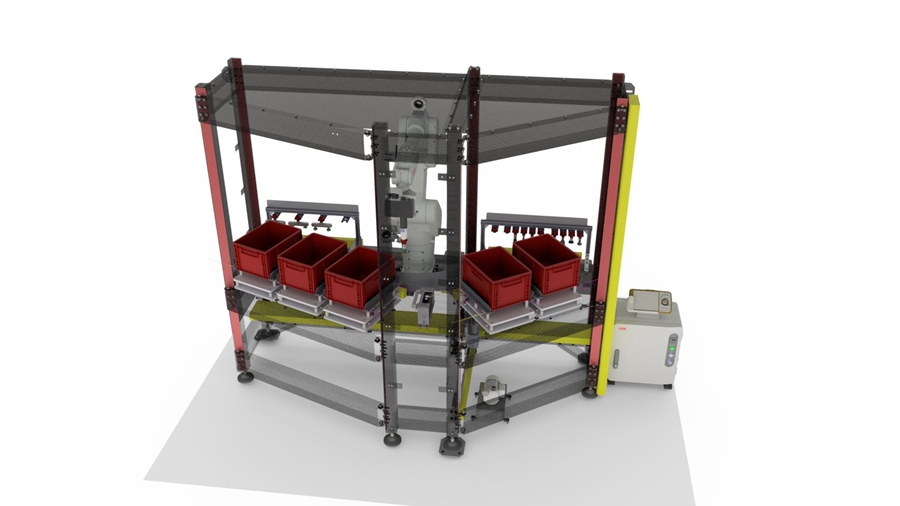
K.I.: Egy általunk kidolgozott modellben a központi robot több ládából válogatja össze a rendeléshez szükséges termékeket, miközben további robotok cserélik körülötte a különböző árucikkeket tartalmazó ládákat. Az egyikben lehet például ásványvíz, a másikban csokoládé, a harmadikban joghurt. A rendszer a konkrét rendelés alapján ezekből állítja össze a kívánt kombinációt.
A központi robot 3D kamerával készít képet az aktuális ládáról. A Robot Pick AI meghatározza, hol található megfelelő megfogási pont, függetlenül attól, hogy például egy palack elgurult vagy egy másik termék ferdén fekszik. A robot ezután felveszi a terméket, majd egy másik kamerával a letétel előtt ismét ellenőrizhető annak helyzete. Ha például a termék az adott orientációban nem férne el a rendelési ládában, a robot a behelyezés előtt elforgathatja. Ebben a koncepcióban a teljes ciklust tekintve percenként körülbelül hat-hét termék kivétele és áthelyezése valósítható meg, de ez akár ezerkétszáz/óra is lehet. Miközben a központi robot dolgozik, a kiszolgáló robotok már előkészíthetik a következő szükséges termékeket tartalmazó ládákat.
MM: A vállalatokat természetesen a megtérülés is érdekli. Hogyan lehet ezt kiszámítani?
K.I.: Ez mindig az adott alkalmazástól függ. Meg kell vizsgálni, hány műszakban működik a rendszer, milyen élőmunkát válthat ki, illetve milyen teljesítményt várunk tőle. Egy robotizált rendszer akár folyamatosan, 24/7 üzemben is működtethető. Három műszak esetén tehát már jelentős lehet az a munkaerő-ráfordítás, amely más, nagyobb hozzáadott értékű feladatra csoportosítható át. A megtérülésnek azonban nem csak közvetlen munkaerőköltség-oldala van. Egy logisztikai központban egyre fontosabb mérőszám a reakcióidő. Ha egy éjszaka beérkező rendelést a rendszer azonnal elkezd feldolgozni, és az áru reggel hat órakor már szállítható, az komoly működési előnyt jelenthet egy olyan rendszerhez képest, ahol a rendelés feldolgozására csak később kerül sor.
MM: Milyen szerepet vállal ebben az XXL Mechanika?
K.I.: Az XXL Mechanika egy, több mint harminc éve működő mérnökiroda. Az utóbbi időszakban egyre több raktárautomatizálási projekttel foglalkozunk, de jelen vagyunk többek között az autóiparban, a gyógyszeriparban és az élelmiszeriparban is, emellett egyedi célgépes megoldásokat is készítünk. A cég a Siemens Robot Pick AI magyarországi rendszerintegrátora.
Kulcsrakész rendszerekben gondolkodunk. A munka a megrendelői igények és a helyszín felmérésével kezdődik, ezt követi a teljes rendszer egyedi megtervezése, majd a gyártás, a kivitelezés és az átadás koordinálása. A gyártásban és a szerelésben külső partnerekkel is együtt dolgozunk, de a projekt és a helyszíni szerelés szakmai irányítását mi végezzük. Így nem egyszerűen egy robotot vagy egy szoftvert integrálunk, hanem az adott logisztikai vagy termelési feladatra komplett automatizálási megoldást alakítunk ki.
www.siemens.hu, www.xxlmechanika.hu
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Napi szintű adatgyűjtés a gyártásban: hogyan lesz mérésből minőség?
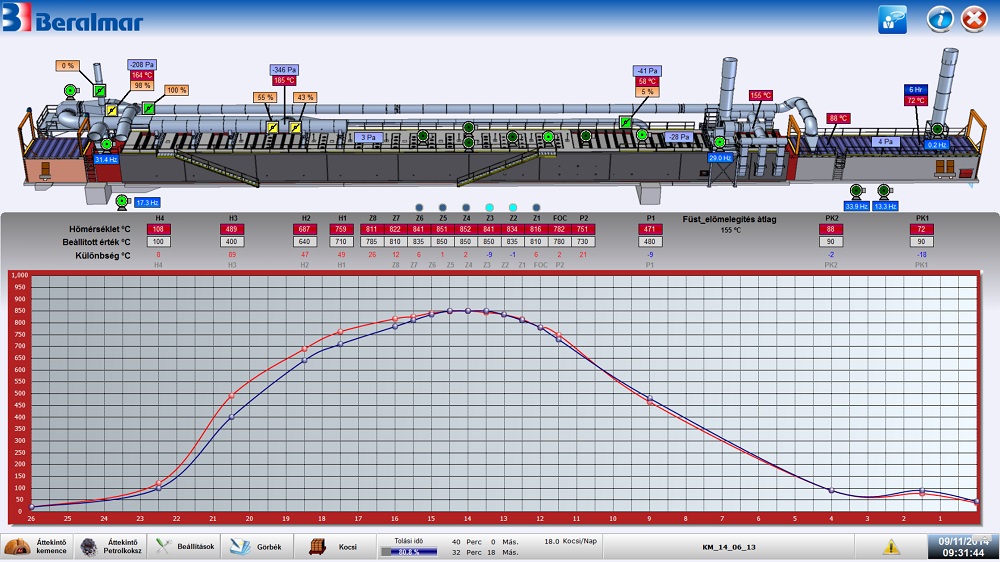
Az ipari termelésben egyre nagyobb szerepet kap az adatvezérelt gondolkodás: nem elég egyszer beállítani egy gépet, majd bízni abban, hogy a kimenet hosszú távon is megfelelő marad. A valóban kiszámítható minőség ma már folyamatos méréshez és az adatok visszacsatolásához kötődik – ez a szemlélet a hagyományos, kézzel foghatóbb iparágakban, például a téglagyártásban is egyre inkább meghatározó.
Miért nem elég az egyszeri minőségellenőrzés?
A hagyományos gyártásfelfogás szerint a minőségellenőrzés a folyamat végén, a kész terméken történik: mintát vesznek, megvizsgálják, és ha megfelel, mehet tovább. Ez a modell azonban egy alapvető problémát hordoz magában: ha a hiba már a gyártási folyamat közepén bekövetkezik, azt csak jóval később, sok legyártott tétel után veszik észre – ezalatt pedig akár nagy mennyiségű, nem megfelelő minőségű termék is keletkezhet.
Az adatvezérelt, folyamatos mérésen alapuló megközelítés ezzel szemben nem a folyamat végén, hanem annak minden szakaszában gyűjt adatot, így a technológiai eltérések sokkal korábban felismerhetők és korrigálhatók.
A Bakonytherm minőségbiztosítási rendszere az MSZ EN ISO 9001:2015 szabvány szerint működik.
Hogyan néz ki ez a gyakorlatban egy téglagyárban?
Jó példa erre a hazai téglaipar egyik szereplője, a Pápateszéri Téglagyár, amely a Bakonytherm falazóblokk termékeket állítja elő. Az itt alkalmazott gyakorlat szerint minden munkaállomáson naponta mérik az áthaladó termékek jellemzőit, és ez alapján finomhangolják a technológiai beállításokat.
Ez a modell lényegében egy elosztott, folyamatos érzékelési rendszerként működik: a gyártási folyamat egyes pontjain rendszeresen visszamérik a termék paramétereit (méret, szilárdság, egyéb minőségi jellemzők), és az eltéréseket nem utólag, hanem a folyamat közben kezelik.
Milyen adatokat érdemes mérni egy gyártási folyamatban?
Egy jól működő, adatvezérelt minőségbiztosítási rendszerben jellemzően az alábbi típusú adatokat érdemes rendszeresen gyűjteni és kiértékelni:
- Méretbeli paraméterek – a késztermék geometriai pontossága, amely közvetlenül befolyásolja a felhasználhatóságot.
- Anyagjellemzők – szilárdsági és egyéb fizikai tulajdonságok, amelyek a termék teljesítményét határozzák meg.
- Folyamatparaméterek – például hőmérséklet, nedvességtartalom, amelyek a gyártási lépések (formázás, szárítás, égetés) közben alakulnak, és közvetlenül hatnak a végtermékre.
- Trendadatok – nem csak az egyes mérési pontok, hanem az időbeli tendenciák is fontosak, hiszen egy lassan romló paraméter korai figyelmeztető jel lehet, mielőtt még hibás termék keletkezne.
Az adatvezérelt minőségbiztosítás előnyei
A folyamatos mérésen alapuló megközelítés több szempontból is előnyösebb az egyszeri, utólagos ellenőrzéshez képest:
- Korábbi hibafelismerés – a technológiai eltérések a folyamat közben, nem a végén derülnek ki.
- Kiszámíthatóbb minőség – a folyamatos visszacsatolás miatt a termékek tétele-tételre kisebb szórást mutatnak.
- Kevesebb selejt – a korai beavatkozás csökkenti a hibás termékek arányát.
- Dokumentált, visszakereshető folyamat – a rendszeresen gyűjtött adatok alapján utólag is nyomon követhető, mikor és milyen technológiai beállítás mellett készült egy adott tétel.
Miért fontos ez az iparon kívülről nézve is?
Az adatvezérelt gyártás nem csak mérnöki érdekesség – a végfelhasználó számára is közvetlen hozadéka van. Egy olyan gyártási rendszer, amely folyamatosan méri és korrigálja önmagát, kiszámíthatóbb, egységesebb minőségű terméket állít elő, mint egy csak utólag ellenőrzött folyamat. Ez az elv a téglagyártásban is azt jelenti, hogy a falazóblokkok minősége nem az adott naptól vagy tételtől függ, hanem egy folyamatosan fenntartott rendszer eredménye.
Ez a szemlélet áll a mögött a szakmai tanúsítás mögött is, amelyet a Bakonytherm termékei elnyertek: a Prémium Magyar Építőanyag (PMÉ) védjegy kifejezetten a folyamatos, dokumentált minőségbiztosítási gyakorlatot is vizsgálja, nem csupán egy pillanatnyi állapotot.
Összegzés
A napi szintű, folyamatos adatgyűjtés és technológiai visszacsatolás olyan szemléletváltást jelent az ipari termelésben, amely messze túlmutat az egyszerű minőségellenőrzésen. A hagyományosnak tűnő téglagyártásban is jól látható ez a fejlődés: a mérési pontok sűrűsödése és az adatok folyamatos kiértékelése végső soron kiszámíthatóbb, megbízhatóbb terméket eredményez.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Népszerű

15 éve fejleszti CO₂-alapú hűtéstechnológiáját a Panasonic

Megszűnik az új lakások 5 százalékos áfája, még sincs ok aggodalomra

A logisztika ma már nem A-ból B-be szállítás: kockázatkezelés

Ezt tudja az iRobot Roomba Max 775 Combo

Négyszer több áram megy hűtésre, ötször több fűtésre


Gőzölés, robotkarok és fényterápia: átfogó innovációs dömpinggel zárta az IFA-t a Dreame

Az LG az IFA 2026 kiállításon bemutatta teljes prémium RGB-termékcsaládját

Már a pénzügyeinkről is az AI-t kérdezzük?

A Rakuten Viber már a nap elején segít képbe kerülni

Szenvedély a mobiltárcában: McLaren F1 Team Mastercard kártya az OTP Bank kibocsátásában




Technokrata.hu
Részmunkaidős szoftverrobotokat állíthatnak munkába a hazai közép- és nagyvállalatok a Yettel új szolgáltatásával
Példátlan dolog történt a Matchbox filmben szereplő magyar kisbusszal
Akár ötödével is csökkentheti az épületek energiafogyasztását az MI bevetése a Schneider Electric új kutatása szerint
Az SAP munkába állítja az autonóm vállalatot: az AI már nemcsak javasol, hanem cselekszik
A magyarok kétharmada egyedül küzd problémáival
A generációk együttműködésének kulcsa a tudásmegosztás
A Nobel-díjas Francis Halzennel közös kutatást is segíti a HUN-REN Cloud
A Festo bővíti a VTUX szelepszigeteit
Beköltözik az ősz az otthonokba – így illeszkedhet a Samsung The Frame tévé a modern lakótérbe
Kezd fogyni a lelkesedés az Otthon Startért – A CSOK Plusznál még nagyobb a mínusz
Műszaki-Magazin.hu
Szegedi szuperszámítógép vállalatoknak
Tömítéstechnika a járműiparban
GTE meghívó – 46. Balatoni Ankét
Akár ötödével is csökkentheti az épületek energiafogyasztását az MI
InnoTrans rekordok
A Nobel-díjas Francis Halzennel közös kutatást is segíti a HUN-REN Cloud
A Festo bővíti a VTUX szelepszigeteit
RFID modulok és olvasók az ELATEC-től
Új vágásszélesség a 315-ös rendszerhez
Második életciklus, mérhető előnyök: körforgásos gazdálkodás az intralogisztikában
-

 Mozgásban2 hét ago
Felmérés: Az európai használtautó-vásárlók 76%-a nem tudja, kihez forduljon kilométeróra-manipuláció esetén
-
Ipar2 hét ago
Milyen jövőt ígérnek a kihívások az építőiparban?
-
Zöld2 hét ago
Az aszály valódi ára csak évekkel később látszik
-
Gazdaság1 hét ago
Megnyílt a MediaMarkt 41. áruháza az Allee-ban
-
Ipar2 hét ago
Lehet izgalmas egy gyereknek a mesterséges intelligencia vagy egy gyártósor?
-
Ipar2 hét ago
A mesterséges intelligencia egyszerre kihívás és megoldás az energiarendszer számára
-
Ipar2 hét ago
Nagyformátumú 3D nyomtatás közvetlenül a gyártásban
-
Egyéb kategória2 hét ago
Egy arany- és három ezüstérmet nyert a magyar csapat a szakmák világbajnokságán


