

Ipar
Az ABB és a Környezettudatos Építési Egyesületek Világtanácsa egész Európában együttműködik a fenntartható, energiahatékony épületek létesítésének ösztönzése érdekében

Az ABB Smart Buildings divíziója bejelentette, hogy új együttműködésre lépett a Környezettudatos Építési Egyesületek Világtanácsának (World Green Building Council/WorldGBC) Európai Regionális Hálózatával (ERN), amelynek célja a fenntartható, energiahatékony építési megoldások előmozdítása egész Európában.
Az ABB regionális tudáspartnerként csatlakozott a WorldGBC Európai Regionális Hálózatához, hogy az európai fenntarthatósági célokhoz igazodóan elősegítse az alacsony szén-dioxid-kibocsátású, energiahatékony épületek terén történő előrelépést. Az ABB az elektromos és automatizálási technológiák terén meglévő szakértelmét felhasználva az iparág vezetőivel való együttműködésre is törekszik annak érdekében, hogy támogassa az innovatív ügyfélmegoldásokat. Ez a partnerség hozzáférést biztosít az ABB számára a szakértők és tagszervezetek kiterjedt hálózatához, ami elősegíti az értékes szakmai ismeretek és visszajelzések összegyűjtését. Együtt hozzá tudnak járulni a kulcsfontosságú fenntarthatósági keretrendszerek – például az Épületek Energetikai Teljesítményéről szóló irányelv (EPBD) – teljesítéséhez, miközben támogatják az építési politika kialakításának egységes, európai megközelítését.
A Környezettudatos Építési Egyesületek Világtanácsának (WorldGBC) célja, hogy felgyorsítsa a fenntarthatóság elérését az épített környezetben, illetve világszerte együttműködjön kormányokkal, vállalkozásokkal és szervezetekkel rendszerszintű változások kezdeményezésében. A WorldGBC a több mint 20 Green Building Councilt és közel 5000 tagot számláló Európai Régiós Hálózatán keresztül katalizátora a pozitív változásoknak, amelyek célja az épületek környezeti lábnyomának csökkentése a teljes életciklusuk során. A hálózat által irányított közelmúltbeli kezdeményezések közé tartozik a #BuildingLife projekt, amelynek célja egy uniós ütemterv kidolgozása. A terv az épületek teljes élettartamára vonatkozó szén-dioxid-kibocsátás (WLC) kezelésére vonatkozó ajánlásokat fogalmaz meg Európa-szerte, továbbá felvázol 12 nemzeti szintű dekarbonizációs ütemtervet, amelyek célja a nemzeti szintű igények kezelése.
„Mivel az épületek a végső energiafogyasztás mintegy 30%-áért és a globális ÜHG-kibocsátás 26%-áért felelősek, a pozitív hatás elérésének lehetősége óriási”
– mondta Mike Mustapha, az ABB Energetika üzletágához tartozó Smart Buildings divíziójának vezetője.
„A World Green Building Council európai hálózatával való együttműködésünk támogatja az ABB azon törekvéseit, hogy megossza szakértelmét, és partneri kapcsolatot alakítson ki olyan szervezetekkel, amelyek hasonló értékeket és törekvéseket vallanak a fenntartható, alacsony szén-dioxid-kibocsátású jövő elérése felé. Együtt képesek vagyunk arra, hogy Európa-szerte előmozdítsuk az intelligensebb, energiahatékonyabb épületek építését, ami elősegíti a reziliens, befogadó közösségek kialakulását.”
Laura Pallares, a WorldGBC Európai Regionális Hálózatának (ERN) vezetője elmondta: „Nagy örömünkre szolgál, hogy az ABB regionális tagként csatlakozott hozzánk. A nettó zéró kibocsátás felé vezető kezdeményezések sikere a partnerségeken és a hasonlóan gondolkodó szervezetekkel való együttműködésen alapul. Az épített környezet villamosítására vonatkozó közös jövőképünk és a fenntarthatóság iránti elkötelezettségünk a fejlesztési és előrelépési lehetőségek végtelen sorát nyitja meg előttünk.”
Az ABB-nek az együttműködésben való részvétele, ami összhangban áll a vállalatcsoport fenntarthatósági céljaival, azt is tükrözi, hogy az ABB elkötelezett az olyan trendek mellett, mint az elektrifikált, urbanizált környezetre való átállás. Az ABB innovatív automatizálási és energiagazdálkodási technológiáit az energiafelhasználás optimalizálására, a megújuló források integrálására és az épületek okosautomatizálásának fokozására tervezték, lehetővé téve az ügyfelek számára, hogy hatékonyan kezeljék ezen felmerülő kihívásokat, miközben kényelmesebb, személyre szabottabb élet- és munkakörnyezetet élvezhetnek.
Ez az együttműködés újabb lépést jelent az ABB azon fenntarthatósági törekvésében, hogy olyan termékeket és megoldásokat kínáljon, amelyek támogatják ügyfeleink fenntarthatósági igényeit, és egyben tükrözik az ABB elkötelezettségét a fenntartható épített környezet kialakításának előmozdítása iránt egész Európában.
A WorldGBC rövid bemutatása:
A Környezettudatos Építési Egyesületek Világtanácsa (WorldGBC) a legnagyobb és legbefolyásosabb helyi, regionális és globális akcióhálózat, amely vezeti a fenntartható átalakulási folyamatot a szén-dioxid-mentes és az éghajlatváltozás hatásaival szemben reziliens, rugalmas épített környezet kialakítása felé, mindenhol, mindenki számára.
A világszerte több mint 75 környezettudatos építési egyesülettel és iparági partnerekkel együtt rendszerszintű változásokat ösztönzünk a következő célok elérése érdekében:
- A meglévő és új épületek teljes élettartamára vetített szén-dioxid-kibocsátás kezelése.
- Az éghajlatváltozás hatásaival szemben ellenálló, egészséges, méltányos és befogadó lakókörnyezetek kialakítása.
- Regeneratív, pozitív energiamérlegű, erőforrás-hatékony és hulladékmentes épített környezet biztosítása.
Vállalatokkal, szervezetekkel és kormányokkal dolgozunk együtt a Párizsi Megállapodás és az ENSZ fenntartható fejlődési céljainak megvalósítása érdekében.
Bővebb információk: www.worldgbc.org
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Ipar
Robot Pick AI rendszer segíti az összeválogatást
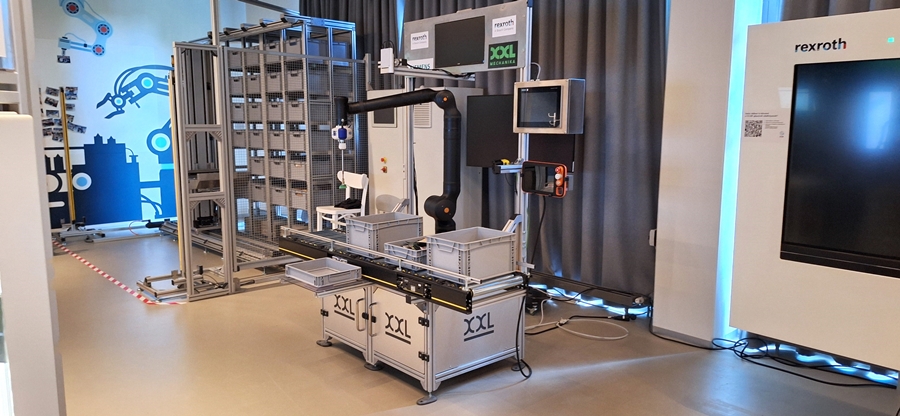
Működési előny – A raktárakban lévő különböző termékek automatikus összeválogatása sokáig az intralogisztika nehezebben automatizálható területei közé tartozott.
A Siemens Robot Pick AI mesterséges intelligenciára épülő képfelismeréssel határozza meg, hogyan foghatja meg a robot az akár rendezetlenül, ömlesztve tárolt tárgyakat. A technológia lehetőségeiről, integrációjáról és a gyakorlati alkalmazás szempontjairól Kordás Imrével, az XXL Mechanika Kft. gépésztervező- és projektmérnökével beszélgettünk.
MM: Milyen elemekből épül fel egy Robot Pick AI rendszer?
K.I.: A rendszer egyik legfontosabb része a Siemens mesterséges intelligencián alapuló képfelismerő szoftvere, amely a kiválogatási folyamatot támogatja. Ehhez kapcsolódik maga a robot, amely lehet hagyományos ipari vagy kollaboratív robot, valamint természetesen szükség van a termékek kezelésére alkalmas megfogóra is. A megoldás márkafüggetlenül integrálható különböző robottípusokkal. A rendszer további fontos eleme a 3D kamera. Ez mélységi információt és színes képet biztosít a szoftver számára, amely ezek alapján határozza meg a megfelelő megfogási pontot. Az egyik nagy előny éppen az, hogy viszonylag kevés hardverelemből felépíthető. Az ezen túl szükséges technika már az adott alkalmazástól, a megrendelő igényeitől és az integrátor által kialakított teljes rendszerkoncepciótól függ.
MM: Milyen feladatokra jelenthet elsősorban megoldást?
K.I.: Tipikusan intralogisztikai és komissiózási alkalmazásokra. A raktári automatizálás számos területén már régóta működnek jól bevált automatikus rendszerek, de a változatos, rendezetlenül elhelyezkedő termékek kiválogatása lényegesen összetettebb feladat. A Robot Pick AI különösen akkor érdekes, amikor a termékek ömlesztve helyezkednek el, vagy nagyon sok különböző árucikket kell kezelni, illetve a készlet összetétele dinamikusan változik. Ilyen alkalmazások az autóiparban, a gyógyszeriparban vagy az élelmiszeriparban ugyanúgy előfordulhatnak, mint például a játékiparban. A lényeg, hogy sokféle termékből kell gyorsan és rugalmasan kiválogatni a szükséges darabokat.
MM: Van méret- vagy súlykorlátja a rendszernek?
K.I.: Magának a szoftvernek ilyen értelemben nincs meghatározó korlátja. A fizikai határokat sokkal inkább a robot, a kamera és különösen a megfogó határozza meg. Integrátorként nekünk az a feladatunk, hogy az adott termékhez megfelelő robotot és megfogási technológiát válasszunk, és javasoljunk a megrendelőnek.
„A Robot Pick AI vákuumos megfogási technológiával történő alkalmazás. Emiatt egy új projekt első vizsgálati szempontjai között szerepel, hogy a kezelendő termékek vákuumkorongokkal biztonságosan megfoghatók-e. A tárgyak alakjának, helyzetének vagy egymáshoz viszonyított elrendezésének változatosságát már nagyon jól tudja kezelni a képfeldolgozó rendszer.”
– Kordás Imre, az XXL Mechanika Kft. gépésztervező- és projektmérnöke.
MM: Hogyan kezdődik egy ilyen projekt az integrátor számára?
K.I.: Amikor egy vállalat megkeres bennünket egy automatizálási feladattal, először felmérjük a helyszínt és a kezelendő termékeket, illetve lehetőség szerint azt is, hogy a jövőben milyen további termékek kerülhetnek a rendszerbe. Megvizsgáljuk, hogy a Robot Pick AI alkalmas-e az adott feladatra, és milyen robot-, megfogó- és anyagmozgatási megoldással lehet optimálisan kialakítani a cellát.
Mi mindig teljes rendszerben gondolkodunk. Nemcsak azt nézzük meg, hogyan integrálható maga a Robot Pick AI, hanem azt is, hogyan érkeznek a termékek a robothoz, hogyan történik az azonosításuk, majd miként kerülnek tovább a folyamat következő állomására. Így a koncepció része lehet a szállítópálya, a ládák mozgatása, a raktári automatizálás és számos további technológia.
MM: Mennyire bonyolult a Robot Pick AI betanítása?
K.I.: Ez az egyik legnagyobb előnye a rendszernek: nagyon egyszerű. Alapvetően azt kell meghatározni az első munkánál, hogy a kamera képén mely területen keresse a felvehető tárgyakat, valamint milyen megfogó áll rendelkezésre. Ha például egy láda mindig ugyanarra a pozícióra érkezik a szállítópályán, akkor megadjuk a láda geometriáját és azt a területet, amelyen belül a rendszer dolgozhat. Ugyanakkor amit klasszikusan betanítás alatt szoktak az ügyfelek érteni, azaz, hogy mondjuk jön egy új termék a portfóliójukba, az gyakorlatilag semmilyen betanítást nem igényel ennél a megoldásnál. Akár minden egyes megfogásnál más tárgy kerülhet a robot elé. A szoftver a rendelkezésére álló kép alapján keresi meg azt a pontot és orientációt, ahol az adott megfogóval biztonságosan felvehető a termék.
MM: Ehhez a robotot sem kell minden új terméknél újraprogramozni?
K.I.: Nem. A robot alapvetően ismétlődő mozgásokat végez. A változó elem az, hogy a ládából pontosan honnan és milyen térbeli orientációban kell felvennie a következő tárgyat. Ezt a Robot Pick AI határozza meg, és egy hat koordinátából álló végpontot ad át a robot számára. Így a megfogó nemcsak függőlegesen érkezhet a tárgyra, hanem a termék helyzetének megfelelően különböző irányokba megdöntve is. Ha új termék jelenik meg, sok esetben elegendő eldönteni, hogy a rendelkezésre álló megfogók közül melyik alkalmas hozzá. Ehhez nem kell belenyúlni sem a PLC-programba, sem új robotprogramot írni. Ez különösen fontos azokban a raktárakban, ahol gyakran változik a termékpaletta.
MM: Többféle megfogóval is működhet ugyanaz a robot?
K.I.: Természetesen. A robot automatikus szerszámcserélő segítségével meg tudja változtatni a saját megfogóját. A Robot Pick AI-ban pedig felhasználóbarát módon definiálhatók az egyes szerszámok geometriai jellemzői. Egyetlen vákuumkorong esetében viszonylag egyszerű a helyzet, de összetettebb megfogóknál több vákuumkorong is lehet egymástól eltérő távolságban vagy akár aszimmetrikusan elhelyezve. A szoftver ezt a geometriát figyelembe véve keresi meg a terméken azt a területet és orientációt, amelyre az adott megfogó megfelelően ráilleszthető.
MM: Mekkora számítási teljesítményt igényel mindez?
K.I.: A szoftver ipari PC-n fut, és a képfeldolgozás miatt a grafikus teljesítménynek jelentős szerepe van. A grafikus hardver teljesítménye a feldolgozás sebességére is hatással van. Ettől eltekintve azonban maga a rendszer hardveroldalról meglehetősen kompakt.
MM: Az üzemeltetőnek milyen szintű tudásra van szüksége?
K.I.: A felhasználói felületet úgy alakították ki, hogy a szükséges paraméterek egyszerűen módosíthatók legyenek. Egy technikus egy új termék megjelenésekor például kipróbálhatja, melyik meglévő megfogóval kezelhető megfelelően. A rendszer többször is megkísérelheti a felvételt, és beállítható, hány sikertelen próbálkozás után váltson más megoldásra.
Termékcsoportoknál ez még egyszerűbb lehet. Ha például egy adott palackhoz már rendelkezünk megfelelő megfogóval, akkor jó eséllyel egy nagyon hasonló méretű és kialakítású másik palackhoz is használható lesz. A rendszer rugalmasságának éppen az az egyik lényeges eleme, hogy nem kell minden új terméknél új betanítást indítani.
MM: Hogyan nézne ki mindez egy konkrét robotcellában?
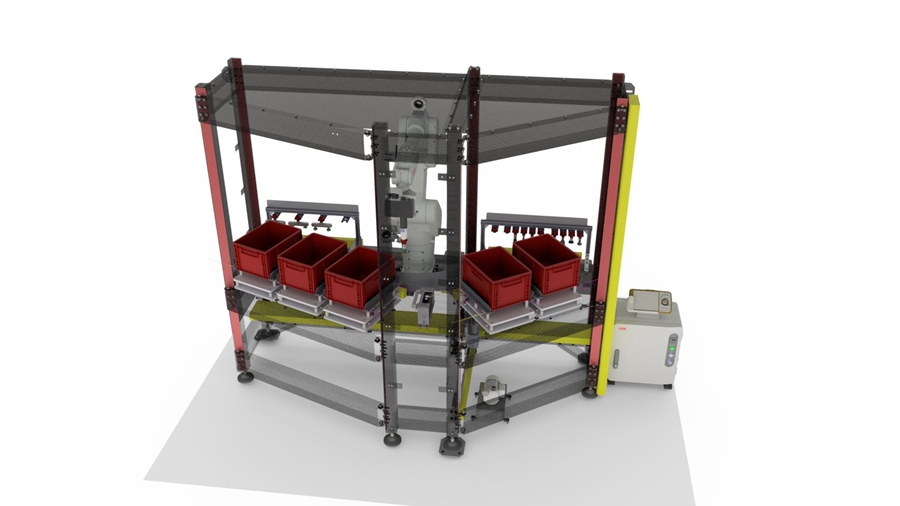
K.I.: Egy általunk kidolgozott modellben a központi robot több ládából válogatja össze a rendeléshez szükséges termékeket, miközben további robotok cserélik körülötte a különböző árucikkeket tartalmazó ládákat. Az egyikben lehet például ásványvíz, a másikban csokoládé, a harmadikban joghurt. A rendszer a konkrét rendelés alapján ezekből állítja össze a kívánt kombinációt.
A központi robot 3D kamerával készít képet az aktuális ládáról. A Robot Pick AI meghatározza, hol található megfelelő megfogási pont, függetlenül attól, hogy például egy palack elgurult vagy egy másik termék ferdén fekszik. A robot ezután felveszi a terméket, majd egy másik kamerával a letétel előtt ismét ellenőrizhető annak helyzete. Ha például a termék az adott orientációban nem férne el a rendelési ládában, a robot a behelyezés előtt elforgathatja. Ebben a koncepcióban a teljes ciklust tekintve percenként körülbelül hat-hét termék kivétele és áthelyezése valósítható meg, de ez akár ezerkétszáz/óra is lehet. Miközben a központi robot dolgozik, a kiszolgáló robotok már előkészíthetik a következő szükséges termékeket tartalmazó ládákat.
MM: A vállalatokat természetesen a megtérülés is érdekli. Hogyan lehet ezt kiszámítani?
K.I.: Ez mindig az adott alkalmazástól függ. Meg kell vizsgálni, hány műszakban működik a rendszer, milyen élőmunkát válthat ki, illetve milyen teljesítményt várunk tőle. Egy robotizált rendszer akár folyamatosan, 24/7 üzemben is működtethető. Három műszak esetén tehát már jelentős lehet az a munkaerő-ráfordítás, amely más, nagyobb hozzáadott értékű feladatra csoportosítható át. A megtérülésnek azonban nem csak közvetlen munkaerőköltség-oldala van. Egy logisztikai központban egyre fontosabb mérőszám a reakcióidő. Ha egy éjszaka beérkező rendelést a rendszer azonnal elkezd feldolgozni, és az áru reggel hat órakor már szállítható, az komoly működési előnyt jelenthet egy olyan rendszerhez képest, ahol a rendelés feldolgozására csak később kerül sor.
MM: Milyen szerepet vállal ebben az XXL Mechanika?
K.I.: Az XXL Mechanika egy, több mint harminc éve működő mérnökiroda. Az utóbbi időszakban egyre több raktárautomatizálási projekttel foglalkozunk, de jelen vagyunk többek között az autóiparban, a gyógyszeriparban és az élelmiszeriparban is, emellett egyedi célgépes megoldásokat is készítünk. A cég a Siemens Robot Pick AI magyarországi rendszerintegrátora.
Kulcsrakész rendszerekben gondolkodunk. A munka a megrendelői igények és a helyszín felmérésével kezdődik, ezt követi a teljes rendszer egyedi megtervezése, majd a gyártás, a kivitelezés és az átadás koordinálása. A gyártásban és a szerelésben külső partnerekkel is együtt dolgozunk, de a projekt és a helyszíni szerelés szakmai irányítását mi végezzük. Így nem egyszerűen egy robotot vagy egy szoftvert integrálunk, hanem az adott logisztikai vagy termelési feladatra komplett automatizálási megoldást alakítunk ki.
www.siemens.hu, www.xxlmechanika.hu
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Napi szintű adatgyűjtés a gyártásban: hogyan lesz mérésből minőség?
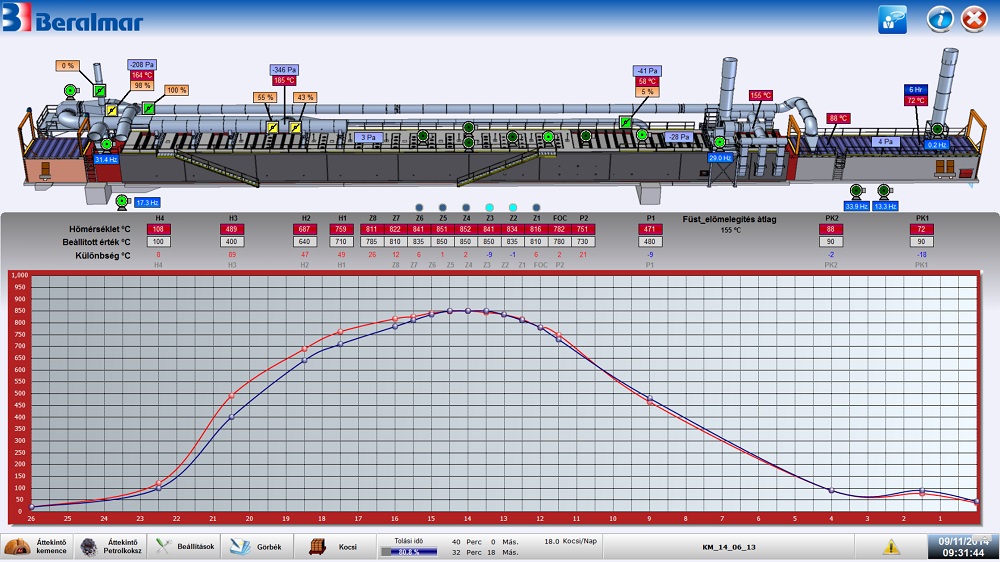
Az ipari termelésben egyre nagyobb szerepet kap az adatvezérelt gondolkodás: nem elég egyszer beállítani egy gépet, majd bízni abban, hogy a kimenet hosszú távon is megfelelő marad. A valóban kiszámítható minőség ma már folyamatos méréshez és az adatok visszacsatolásához kötődik – ez a szemlélet a hagyományos, kézzel foghatóbb iparágakban, például a téglagyártásban is egyre inkább meghatározó.
Miért nem elég az egyszeri minőségellenőrzés?
A hagyományos gyártásfelfogás szerint a minőségellenőrzés a folyamat végén, a kész terméken történik: mintát vesznek, megvizsgálják, és ha megfelel, mehet tovább. Ez a modell azonban egy alapvető problémát hordoz magában: ha a hiba már a gyártási folyamat közepén bekövetkezik, azt csak jóval később, sok legyártott tétel után veszik észre – ezalatt pedig akár nagy mennyiségű, nem megfelelő minőségű termék is keletkezhet.
Az adatvezérelt, folyamatos mérésen alapuló megközelítés ezzel szemben nem a folyamat végén, hanem annak minden szakaszában gyűjt adatot, így a technológiai eltérések sokkal korábban felismerhetők és korrigálhatók.
A Bakonytherm minőségbiztosítási rendszere az MSZ EN ISO 9001:2015 szabvány szerint működik.
Hogyan néz ki ez a gyakorlatban egy téglagyárban?
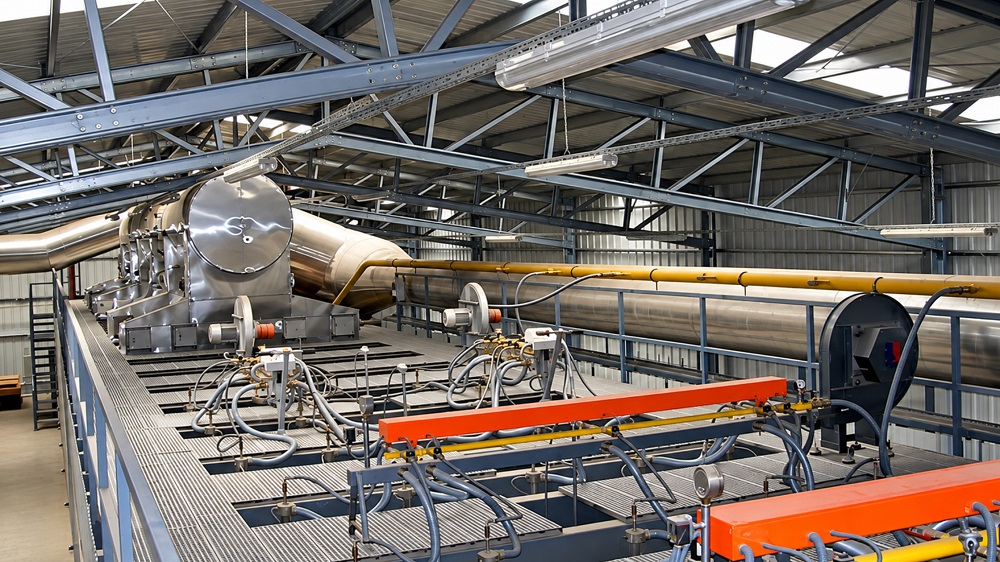
Jó példa erre a hazai téglaipar egyik szereplője, a Pápateszéri Téglagyár, amely a Bakonytherm falazóblokk termékeket állítja elő. Az itt alkalmazott gyakorlat szerint minden munkaállomáson naponta mérik az áthaladó termékek jellemzőit, és ez alapján finomhangolják a technológiai beállításokat.
Ez a modell lényegében egy elosztott, folyamatos érzékelési rendszerként működik: a gyártási folyamat egyes pontjain rendszeresen visszamérik a termék paramétereit (méret, szilárdság, egyéb minőségi jellemzők), és az eltéréseket nem utólag, hanem a folyamat közben kezelik.
Milyen adatokat érdemes mérni egy gyártási folyamatban?
Egy jól működő, adatvezérelt minőségbiztosítási rendszerben jellemzően az alábbi típusú adatokat érdemes rendszeresen gyűjteni és kiértékelni:
- Méretbeli paraméterek – a késztermék geometriai pontossága, amely közvetlenül befolyásolja a felhasználhatóságot.
- Anyagjellemzők – szilárdsági és egyéb fizikai tulajdonságok, amelyek a termék teljesítményét határozzák meg.
- Folyamatparaméterek – például hőmérséklet, nedvességtartalom, amelyek a gyártási lépések (formázás, szárítás, égetés) közben alakulnak, és közvetlenül hatnak a végtermékre.
- Trendadatok – nem csak az egyes mérési pontok, hanem az időbeli tendenciák is fontosak, hiszen egy lassan romló paraméter korai figyelmeztető jel lehet, mielőtt még hibás termék keletkezne.
Az adatvezérelt minőségbiztosítás előnyei
A folyamatos mérésen alapuló megközelítés több szempontból is előnyösebb az egyszeri, utólagos ellenőrzéshez képest:
- Korábbi hibafelismerés – a technológiai eltérések a folyamat közben, nem a végén derülnek ki.
- Kiszámíthatóbb minőség – a folyamatos visszacsatolás miatt a termékek tétele-tételre kisebb szórást mutatnak.
- Kevesebb selejt – a korai beavatkozás csökkenti a hibás termékek arányát.
- Dokumentált, visszakereshető folyamat – a rendszeresen gyűjtött adatok alapján utólag is nyomon követhető, mikor és milyen technológiai beállítás mellett készült egy adott tétel.
Miért fontos ez az iparon kívülről nézve is?
Az adatvezérelt gyártás nem csak mérnöki érdekesség – a végfelhasználó számára is közvetlen hozadéka van. Egy olyan gyártási rendszer, amely folyamatosan méri és korrigálja önmagát, kiszámíthatóbb, egységesebb minőségű terméket állít elő, mint egy csak utólag ellenőrzött folyamat. Ez az elv a téglagyártásban is azt jelenti, hogy a falazóblokkok minősége nem az adott naptól vagy tételtől függ, hanem egy folyamatosan fenntartott rendszer eredménye.
Ez a szemlélet áll a mögött a szakmai tanúsítás mögött is, amelyet a Bakonytherm termékei elnyertek: a Prémium Magyar Építőanyag (PMÉ) védjegy kifejezetten a folyamatos, dokumentált minőségbiztosítási gyakorlatot is vizsgálja, nem csupán egy pillanatnyi állapotot.
Összegzés
A napi szintű, folyamatos adatgyűjtés és technológiai visszacsatolás olyan szemléletváltást jelent az ipari termelésben, amely messze túlmutat az egyszerű minőségellenőrzésen. A hagyományosnak tűnő téglagyártásban is jól látható ez a fejlődés: a mérési pontok sűrűsödése és az adatok folyamatos kiértékelése végső soron kiszámíthatóbb, megbízhatóbb terméket eredményez.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Lehet izgalmas egy gyereknek a mesterséges intelligencia vagy egy gyártósor?
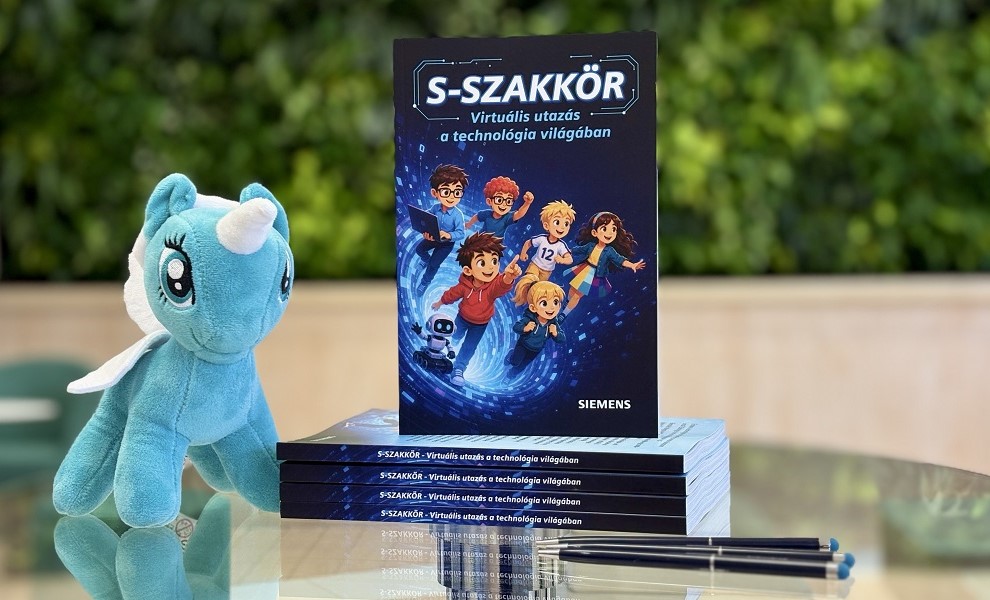
Ingyenes mesekönyvvel hozzák közelebb a mérnöki világot.
Robotok, mesterséges intelligencia, virtuális valóság, fenntartható ipar és egy csapat kíváncsi iskolás. Az S-Szakkör – Virtuális utazás a technológia világában című, Fodor-Nemes Erzsébet által írt, a Siemens Zrt. munkatársai által megálmodott, ingyenesen elérhető mesekönyv egy kalandregényen keresztül mutatja meg a fiataloknak, hogy a technológia nem valami távoli és érthetetlen dolog: ott van körülöttünk, és a jövőjét egyszer akár ők maguk is alakíthatják.
Bence számára kezdetben sem az iskola, sem mérnök édesapjának munkája nem tűnik különösebben izgalmasnak. Egy váratlan virtuális kaland azonban mindent megváltoztat: olyan világba csöppen, ahol mérnökök, szoftverek és technológiai megoldások valódi problémákra keresnek válaszokat – a tiszta víztől egészen a fenntarthatóbb ipari működésig.
Barátaival hamarosan megalapítják az S-Szakkört, és innentől felpörögnek az események. Robotokat irányítanak, megismerkednek a mesterséges intelligencia és a virtuális ikrek világával, gyártósorokat fedeznek fel, fenntarthatósági problémákat oldanak meg, miközben kalandjaik Közép-Amerikától egészen az Északi-sarkig vezetik őket.
Amikor a mérnökből szuperhős lesz
Az S-Szakkör egyik legerősebb gondolata, hogy a mérnöki munka korántsem csak számokról, monitorokról és bonyolult gépekről szól. Bence fokozatosan fedezi fel, hogy a technológia mögött olyan emberek állnak, akiknek a munkája a mindennapi életet teheti könnyebbé.
A könyv pedig mindezt úgy mutatja meg, hogy közben nem akar tankönyv lenni. A kalandokat rövid „Tudtad-e?” blokkok és játékos kérdések egészítik ki, amelyek gyermeknyelven tesznek érthetővé olyan fogalmakat, mint a szoftver, a virtuális valóság, a robotika, az automatizálás vagy éppen a karbonlábnyom.
A gyerkőcök még robotokkal irányított eperszüretbe is belekóstolnak: egy virtuális rendszeren keresztül átveszik az eperszedő robotok vezérlését, miközben észrevétlenül azt is megtanulják, mire használhatók a valóságban a robotok és az automatizált folyamatok.
De még a Mikulás műhelyébe is megérkezik a XXI. század: a történet egyik játékos részében a manók automatizált raktárral, programokkal és mesterséges intelligenciával próbálnak megbirkózni az egyre összetettebb karácsonyi logisztikával.
Amikor a tudás közös ügy lesz
A regény ugyanakkor nemcsak gépekről szól. Rendkívül fontos benne a gyermeki kíváncsiság, a kreativitás, az együttműködés és a problémamegoldás. Bencéék különböző dolgokban tehetségesek, és éppen akkor jutnak a legtovább, amikor megtanulnak közösségként gondolkodni, egymás ötleteit is elfogadni. A fenntarthatóság sem különálló leckeként jelenik meg: a víztisztítástól az energiafelhasználáson és a modern gyártáson át a karbonlábnyomig újra és újra felmerül a kérdés, hogyan segíthet a technológia úgy fejlődni, hogy közben a környezetünkre is jobban vigyázunk. A könyv saját összefoglalója is az ipar, az emberek jólléte és a környezetvédelem együttes megvalósulását emeli ki.
Fodor-Nemes Erzsébet fantáziavilága találkozott a technológiával
Fodor-Nemes Erzsébet egész életében írt verseket és prózát, első publikálásra szánt meseregényének története pedig 2019-ben indult el; az ebből kibontakozó Boszorkalandok világát végül több mint 10 kötetet átfogó történetfolyammá egészítette ki, melyből nyomtatásban eddig két kötet látott napvilágot. Az S-Szakkör pedig már a szerző negyedik megjelent műve. Saját alkotói hitvallása szerint olyan történetek létrehozására törekszik, amelyek a kaland és fantázia mellett ösztönöznek, bátorítanak, tanítanak és valódi értékeket közvetítenek a fiataloknak.
Az S-Szakkörben ez a mesélői szemlélet találkozik a technológia izgalmas világával: a robotok, a mesterséges intelligencia vagy a fenntarthatóság nem száraz fogalmakként, hanem egy gyerekek számára átélhető, élményszerű történetként jelennek meg.
A kalandok végére pedig Bence is egészen másképp néz arra a világra, amelyet korábban unalmasnak tartott: már el tudja képzelni, hogy egyszer édesapjához hasonló pályát válasszon.
„Az S-Szakkör nem azt akarja megmondani a gyermekeknek, hogy ők is legyenek mérnökök. Arra biztatja őket, hogy kérdezzenek, legyenek kíváncsiak, merjenek kísérletezni, gondolkodjanak közösen és azon, hogyan tehetnék jobbá a körülöttük lévő világot”
– mondta el Arató Márk, a Siemens Zrt. kommunikációs vezetője.
Mert ahogy a könyv egyik legfontosabb gondolata fogalmaz: „A jövő feltalálói ugyanis ma még gyerekek.”
A könyv ingyenesen letölthető innen: https://blog.siemens.com/2026/08/nem-minden-mese-tunderekrol-szol-van-amelyik-a-jovo-mernokeirol/, valamint térítésmentes fizikai példány is igényelhető.
A kiadvány megvalósulását a HM könyvek csapata támogatta.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Népszerű

A Huawei bemutatta európai egészségügyi kutatási platformját és a HUAWEI WATCH D3-at Münchenben

Egyre több alternatív hajtású kamiont használ a Dachser Európában

Nőtt az árengedmény a használt ingatlanok piacán

Promptolás a padsorokban – Így használják az MI-t a magyar egyetemisták

Tovább növeli az áramellátás biztonságát a Schneider Electric


Olvadni kezdtek a betéti kamatok, de még így is verik az inflációt, érdemes sietni a lekötéssel

Szilárdtest-transzformátor jöhet az AI-adatközpontok energiaéhségének csillapítására

Már reklámokkal is válaszolhat a ChatGPT a magyarok kérdéseire

Az LG kibővített AI-otthon ökoszisztémával érkezett az IFA 2026-ra

Hisense IFA 2026: intelligensebb otthon, új szintű képélmény és magával ragadó szórakoztatás




Technokrata.hu
A Continental bővíti nagyméretű és prémium teljesítményű gumiabroncsainak kínálatát
Szegeden megnyílik a szuperszámítógépes infrastruktúra a vállalati fejlesztések előtt
Robot Pick AI rendszer segíti az összeválogatást
Áramszünet egy okosotthonban: hogyan marad működőképes a rendszer?
Megnyílt a MediaMarkt 41. áruháza az Allee-ban
Új működési modellt építenek a CFO-k
Az LG Electronics 2,6 MW-os hűtőfolyadék-elosztó egysége megszerezte az NVIDIA DSX Ready CDU minősítését
Budapest adott otthont a Schneider Electric Europe Supplier Day 2026 nemzetközi stratégiai beszállítói eseményének
Plexi és a moduláris üzletberendezés: miért nem érdemes mindent véglegesre tervezni?
Okos döntés pár kattintással? Ezt érdemes ellenőrizni előtte
Műszaki-Magazin.hu
Költségnyomás és AI a CFO-k napirendjén
Gyárlátogatás a CATL Debrecen akkumulátorcellagyárban
Szélesedik a munkavédelmi termékek kínálata a Mewánál
Több lehetőség a terepen: új IO-Link Multiplier
Europe Supplier Day 2026 Budapest
Rugalmas, digitalizált hálózattal profitálhatunk igazán a szélenergia-fejlesztésekből
Magyar siker az ipari robotika élvonalában
Produktív palettaautomatizálás
Gimex: Ergonómia és hatékonyság a modern szereléstechnikában
A jövő nátriumion-akkumulátorai
-

 Ipar2 hét ago
Elérhetőbbé válik a fém 3D nyomtatás
-
Gazdaság2 hét ago
A bértranszparencia láthatóbbá teheti az anyasági bérhátrányt
-
Gazdaság2 hét ago
A szőlő szereti a meleget, de a magyar borvidékeknek már túl sok jut belőle
-
Gazdaság2 hét ago
A Kamara nyitott egy új típusú feladatkör megfogalmazására
-
Gazdaság2 hét ago
A szabálykövető vállalkozás ne versenyhátrányból, hanem versenyelőnyből induljon
-
Gazdaság2 hét ago
A Fenntarthatóbb mikrochipek, zöld gyógyszergyártás és személyre szabott rákterápiák
-
Gazdaság2 hét ago
Szintet lép a Waberer’s: Jelentősen bővül a szerbiai logisztikai kapacitás a cég leányvállalatánál
-
Gazdaság2 hét ago
Kijöttek a legfrissebb fizetési adatok: kiderült, mekkora hitelre elég a béred


