

Ipar
3D nyomtatással a hatékony skálázásért

A svéd gyökerű Qvantum több évtizedes múltra tekint vissza a hőszivattyúk piacán. A vállalat családi műhelyként indult, ahonnan fokozatosan nőtte ki magát nemzetközi szereplővé. A Qvantum volt az a vállalat, amelyik képes volt hőszivattyúkat építeni minden olyan speciális esetre, ahol a szokásos gyártói termékek nem voltak elegendőek.
Pár éve indult el a nagyobb volumenű európai terjeszkedésük, amelynek fontos pillére az új nyíregyházi gyártóüzem kapacitása. Az Electrolux egykori üzemét 2024-ben átvéve nemcsak a modern infrastruktúrát, hanem a helyi szakértelmet is megörökölték: az emberek többsége a korábbi csapatból csatlakozott a Qvantumhoz. Sorozatgyártásban szerzett átfogó tapasztalataikra építve most az ő feladatuk átvezetni a Qvantum lakossági hőszivattyúit a valódi tömeggyártásba.

Dobrosi Ákos, Bátyi Zoltán, Halász Péter és Csák Zoltán Máté
A Qvantum termékfejlesztése Svédországban történik, Nyíregyházán a designt pedig a sorozatgyártásra optimalizálás szemszögéből vizsgálják, így még itt is alakulhat a végleges termék. A hazai gyárban 2024 ősze óta a QA+QH típusú lakossági levegő-víz hőszivattyú beltéri egységeinek tömeggyártását készítik elő, a low-scale gyártás már beindult, a közeljövőben pedig a QG modell bevezetését is tervezik, amely a cég eddigi legkisebb hőszivattyúja lesz. A sorozatgyártást nem érhették volna el ilyen gyorsan 3D nyomtatók nélkül.
UltiMaker S5, S7, S6 – ebben a sorrendben
A gyártási folyamatok tervezését és fejlesztését Dobrosi Ákos folyamatmérnök és csapata végzi. Hárman dolgoznak a mérnökségen 3D nyomtatással. Dobrosi Ákos, Halász Péter és Csák Zoltán Máté, mellettük négy folyamattechnikus segíti a munkát. Közülük ketten mechatronikai mérnökként végeztek a Debreceni Egyetemen, ahol már találkoztak additív gyártással, így magától értetődő volt számukra a technológia alkalmazása a munkájukban is. Elmondásuk szerint a low-scale gyártás ilyen gyors elindítása Nyíregyházán nem sikerülhetett volna házon belüli 3D nyomtatók nélkül. A Qvantumnál a 3D nyomtatott alkatrészek így már a kezdetektől a teljes gyártási folyamatban jelen vannak.

Dobrosi Ákos, Qvantum és Bátyi Zoltán, ADMASYS HU a nyíregyházi üzemben
„Már az új gyártósor kialakításának legelső lepéseinél elkezdtük bevetni a 3D nyomtatást, és nagyon jó volt a visszhangja. Pozitív visszajelzések jöttek az operátoroktól, a minőségbiztosítástól, mindenkitől.” – meséli Ákos.
A csapat az első UltiMaker S5-öt még az Electrolux-nál vette az ADMASYS HU-tól, ám míg ott kevésbé használták ki a lehetőségeit, a Qvantumnál már nélkülözhetetlen eszközzé vált. Az S5 hat éven keresztül termelt gond nélkül, mielőtt először szervizelni kellett volna. Ahogy Ákos fogalmazott: „Ha az kell, hogy folyamatosan menjen és minimális karbantartás mellett 0–24 terhelhető legyen, akkor mindenképp ajánlom az UltiMaker 3D nyomtatókat.”

Nyomatok a gyártósori munkaállomásokon
Míg az Electroluxnál kevésbé intenzív volt a 3D nyomtató igénybevétele, addig a Qvantumnál már napi szinten kezdték használni az additív gyártást. A terhelés miatt hamarosan újabb gépre volt szükség, így a korábbi jó tapasztalatok által kikövezett ösvényen érkezett 2025 februárjában egy UltiMaker S7 Pro Bundle, majd nyárra tesztre egy vadonatúj és villámgyors UltiMaker S6 is.
A márkahűséget a pozitív eredményeken túl az is indokolta, hogy az UltiMaker 3D nyomtatók rendelkeznek ipari tanúsítvánnyal a felügyelet nélküli üzem biztonságosságának igazolásához (Declaration of Safe Unattended Professional Use). Ennek köszönhetően az UltiMaker 3D nyomtatókra köthető olyan vállalati biztosítás, amely a felügyelet nélkül esetlegesen bekövetkező káreseményekre is kiterjed. Ilyet az alternatívaként vizsgált márkáknál nem tudtak volna biztosítani.

Nyomtatott fogantyú UltiMaker PET CF
Gyors megoldások, terhelhető anyagok és kézzelfogható megtérülés
A házonbelüli 3D nyomtató kapacitás gazdasági előnyei egyáltalán nem elhanyagolhatók. Ebből a szempontból a csapat egyik legsikeresebb projektje egy technológiagi pozícionáló jig volt, amely 2,5 tonnás terhelésnek is ellenáll. Külsős beszállítótól nagyon magas ajánlatot kaptak alumíniumból, míg 3D nyomtatással a megévő UltiMakereken a költség legfeljebb a tizedére jött ki.
„Az UltiMaker S7 Pro Bundle beruházása már csak ezen a tíz pozícionáló jigen azonnal megtérült.” – mondja Péter.
A legújabb UltiMaker S6 3D nyomtató legnagyobb előnye a korábbi nyomtatókhoz viszonyított sokszoros termelékenység. Egy eltört sablon például leállással fenyegette a gyártósort, de az UltiMaker S6-tal másfél óra alatt sikerült azt pótolniuk.
„Ha szükség van valamire gyorsan, pillanatok alatt képesek vagyunk legyártani vele.”
A Qvantumnál jelenleg leggyakrabban ABS-sel dolgoznak, emellett a Tough PLA is bevált. TPU-t is használnak, főként rugalmas betétekhez, bár a nyomtatása nehézkesebben indult. Segített a megbízható eredmény elérésében, hogy a 3D nyomtatókat nyáron klimatizált helyiségbe költöztették.

Nyomtatott pozicionáló jig
A mérnökök kísérleteztek kompozit anyagokkal is: az UltiMaker Nylon CF Slide és a PET CF bizonyos pozícionálóknál, csúszó- és tartóelemeknél vált be. Ám egyelőre a mennyiségi nyomtatás a prioritásuk, nem pedig az új, adott esetben tartósabb anyagok bevezetése: a jövőben, a sorozatgyártás felfutásával jöhet el az ideje a kopásállóbb, szilárdabb kompozit szerszámok additív gyártásának.
„Nincs itt olyan munkaállomás, ahol ne találkozhatnánk 3D nyomtatott elemekkel” – fogalmaz Ákos.
A sok nyomtatásnak köszönhetően mára egy digitális modellkönyvtáruk is kialakult, amelyet a jövőben hivatalosan is raktárazhatóvá szeretnének tenni. A csapatmunkában, a 3D modellek nyilvántartásában és rendszerezésében az UltiMaker Digital Factory rendszere is segítségükre van. Terveik szerint a jövőben minden egyes sablon, jig vagy pozícionáló könnyen azonosítható és újragyártható lesz.

Nyomtatott tesztelő eszköz
Összegzés
A Qvantum nyíregyházi üzeme élő példája annak, hogyan válhat a 3D nyomtatás nélkülözhetetlen technológiává a sorozatgyártás támogatásában. Az UltiMaker gépek megbízhatósága, a gyors reakcióidő és a költségcsökkentés együtt tették lehetővé, hogy a vállalat egy teljesen új telephelyen gyorsan és költséghatékonyan indulhasson el a tömeggyártás felé.

Nyomtatott ülék – UltiMaker s6
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!





Ipar
Robot Pick AI rendszer segíti az összeválogatást
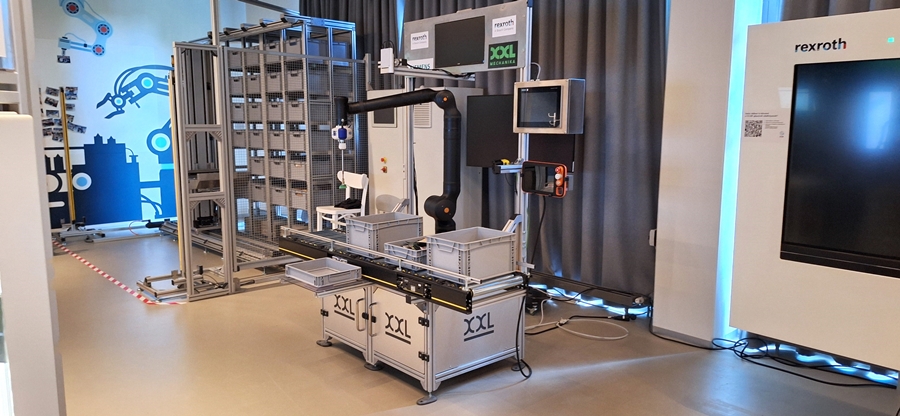
Működési előny – A raktárakban lévő különböző termékek automatikus összeválogatása sokáig az intralogisztika nehezebben automatizálható területei közé tartozott.
A Siemens Robot Pick AI mesterséges intelligenciára épülő képfelismeréssel határozza meg, hogyan foghatja meg a robot az akár rendezetlenül, ömlesztve tárolt tárgyakat. A technológia lehetőségeiről, integrációjáról és a gyakorlati alkalmazás szempontjairól Kordás Imrével, az XXL Mechanika Kft. gépésztervező- és projektmérnökével beszélgettünk.
MM: Milyen elemekből épül fel egy Robot Pick AI rendszer?
K.I.: A rendszer egyik legfontosabb része a Siemens mesterséges intelligencián alapuló képfelismerő szoftvere, amely a kiválogatási folyamatot támogatja. Ehhez kapcsolódik maga a robot, amely lehet hagyományos ipari vagy kollaboratív robot, valamint természetesen szükség van a termékek kezelésére alkalmas megfogóra is. A megoldás márkafüggetlenül integrálható különböző robottípusokkal. A rendszer további fontos eleme a 3D kamera. Ez mélységi információt és színes képet biztosít a szoftver számára, amely ezek alapján határozza meg a megfelelő megfogási pontot. Az egyik nagy előny éppen az, hogy viszonylag kevés hardverelemből felépíthető. Az ezen túl szükséges technika már az adott alkalmazástól, a megrendelő igényeitől és az integrátor által kialakított teljes rendszerkoncepciótól függ.
MM: Milyen feladatokra jelenthet elsősorban megoldást?
K.I.: Tipikusan intralogisztikai és komissiózási alkalmazásokra. A raktári automatizálás számos területén már régóta működnek jól bevált automatikus rendszerek, de a változatos, rendezetlenül elhelyezkedő termékek kiválogatása lényegesen összetettebb feladat. A Robot Pick AI különösen akkor érdekes, amikor a termékek ömlesztve helyezkednek el, vagy nagyon sok különböző árucikket kell kezelni, illetve a készlet összetétele dinamikusan változik. Ilyen alkalmazások az autóiparban, a gyógyszeriparban vagy az élelmiszeriparban ugyanúgy előfordulhatnak, mint például a játékiparban. A lényeg, hogy sokféle termékből kell gyorsan és rugalmasan kiválogatni a szükséges darabokat.
MM: Van méret- vagy súlykorlátja a rendszernek?
K.I.: Magának a szoftvernek ilyen értelemben nincs meghatározó korlátja. A fizikai határokat sokkal inkább a robot, a kamera és különösen a megfogó határozza meg. Integrátorként nekünk az a feladatunk, hogy az adott termékhez megfelelő robotot és megfogási technológiát válasszunk, és javasoljunk a megrendelőnek.
„A Robot Pick AI vákuumos megfogási technológiával történő alkalmazás. Emiatt egy új projekt első vizsgálati szempontjai között szerepel, hogy a kezelendő termékek vákuumkorongokkal biztonságosan megfoghatók-e. A tárgyak alakjának, helyzetének vagy egymáshoz viszonyított elrendezésének változatosságát már nagyon jól tudja kezelni a képfeldolgozó rendszer.”
– Kordás Imre, az XXL Mechanika Kft. gépésztervező- és projektmérnöke.
MM: Hogyan kezdődik egy ilyen projekt az integrátor számára?
K.I.: Amikor egy vállalat megkeres bennünket egy automatizálási feladattal, először felmérjük a helyszínt és a kezelendő termékeket, illetve lehetőség szerint azt is, hogy a jövőben milyen további termékek kerülhetnek a rendszerbe. Megvizsgáljuk, hogy a Robot Pick AI alkalmas-e az adott feladatra, és milyen robot-, megfogó- és anyagmozgatási megoldással lehet optimálisan kialakítani a cellát.
Mi mindig teljes rendszerben gondolkodunk. Nemcsak azt nézzük meg, hogyan integrálható maga a Robot Pick AI, hanem azt is, hogyan érkeznek a termékek a robothoz, hogyan történik az azonosításuk, majd miként kerülnek tovább a folyamat következő állomására. Így a koncepció része lehet a szállítópálya, a ládák mozgatása, a raktári automatizálás és számos további technológia.
MM: Mennyire bonyolult a Robot Pick AI betanítása?
K.I.: Ez az egyik legnagyobb előnye a rendszernek: nagyon egyszerű. Alapvetően azt kell meghatározni az első munkánál, hogy a kamera képén mely területen keresse a felvehető tárgyakat, valamint milyen megfogó áll rendelkezésre. Ha például egy láda mindig ugyanarra a pozícióra érkezik a szállítópályán, akkor megadjuk a láda geometriáját és azt a területet, amelyen belül a rendszer dolgozhat. Ugyanakkor amit klasszikusan betanítás alatt szoktak az ügyfelek érteni, azaz, hogy mondjuk jön egy új termék a portfóliójukba, az gyakorlatilag semmilyen betanítást nem igényel ennél a megoldásnál. Akár minden egyes megfogásnál más tárgy kerülhet a robot elé. A szoftver a rendelkezésére álló kép alapján keresi meg azt a pontot és orientációt, ahol az adott megfogóval biztonságosan felvehető a termék.
MM: Ehhez a robotot sem kell minden új terméknél újraprogramozni?
K.I.: Nem. A robot alapvetően ismétlődő mozgásokat végez. A változó elem az, hogy a ládából pontosan honnan és milyen térbeli orientációban kell felvennie a következő tárgyat. Ezt a Robot Pick AI határozza meg, és egy hat koordinátából álló végpontot ad át a robot számára. Így a megfogó nemcsak függőlegesen érkezhet a tárgyra, hanem a termék helyzetének megfelelően különböző irányokba megdöntve is. Ha új termék jelenik meg, sok esetben elegendő eldönteni, hogy a rendelkezésre álló megfogók közül melyik alkalmas hozzá. Ehhez nem kell belenyúlni sem a PLC-programba, sem új robotprogramot írni. Ez különösen fontos azokban a raktárakban, ahol gyakran változik a termékpaletta.
MM: Többféle megfogóval is működhet ugyanaz a robot?
K.I.: Természetesen. A robot automatikus szerszámcserélő segítségével meg tudja változtatni a saját megfogóját. A Robot Pick AI-ban pedig felhasználóbarát módon definiálhatók az egyes szerszámok geometriai jellemzői. Egyetlen vákuumkorong esetében viszonylag egyszerű a helyzet, de összetettebb megfogóknál több vákuumkorong is lehet egymástól eltérő távolságban vagy akár aszimmetrikusan elhelyezve. A szoftver ezt a geometriát figyelembe véve keresi meg a terméken azt a területet és orientációt, amelyre az adott megfogó megfelelően ráilleszthető.
MM: Mekkora számítási teljesítményt igényel mindez?
K.I.: A szoftver ipari PC-n fut, és a képfeldolgozás miatt a grafikus teljesítménynek jelentős szerepe van. A grafikus hardver teljesítménye a feldolgozás sebességére is hatással van. Ettől eltekintve azonban maga a rendszer hardveroldalról meglehetősen kompakt.
MM: Az üzemeltetőnek milyen szintű tudásra van szüksége?
K.I.: A felhasználói felületet úgy alakították ki, hogy a szükséges paraméterek egyszerűen módosíthatók legyenek. Egy technikus egy új termék megjelenésekor például kipróbálhatja, melyik meglévő megfogóval kezelhető megfelelően. A rendszer többször is megkísérelheti a felvételt, és beállítható, hány sikertelen próbálkozás után váltson más megoldásra.
Termékcsoportoknál ez még egyszerűbb lehet. Ha például egy adott palackhoz már rendelkezünk megfelelő megfogóval, akkor jó eséllyel egy nagyon hasonló méretű és kialakítású másik palackhoz is használható lesz. A rendszer rugalmasságának éppen az az egyik lényeges eleme, hogy nem kell minden új terméknél új betanítást indítani.
MM: Hogyan nézne ki mindez egy konkrét robotcellában?
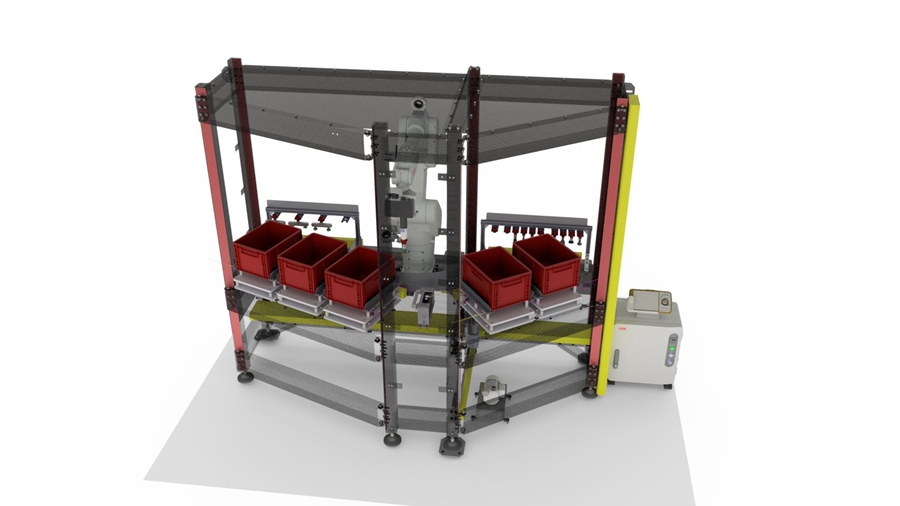
K.I.: Egy általunk kidolgozott modellben a központi robot több ládából válogatja össze a rendeléshez szükséges termékeket, miközben további robotok cserélik körülötte a különböző árucikkeket tartalmazó ládákat. Az egyikben lehet például ásványvíz, a másikban csokoládé, a harmadikban joghurt. A rendszer a konkrét rendelés alapján ezekből állítja össze a kívánt kombinációt.
A központi robot 3D kamerával készít képet az aktuális ládáról. A Robot Pick AI meghatározza, hol található megfelelő megfogási pont, függetlenül attól, hogy például egy palack elgurult vagy egy másik termék ferdén fekszik. A robot ezután felveszi a terméket, majd egy másik kamerával a letétel előtt ismét ellenőrizhető annak helyzete. Ha például a termék az adott orientációban nem férne el a rendelési ládában, a robot a behelyezés előtt elforgathatja. Ebben a koncepcióban a teljes ciklust tekintve percenként körülbelül hat-hét termék kivétele és áthelyezése valósítható meg, de ez akár ezerkétszáz/óra is lehet. Miközben a központi robot dolgozik, a kiszolgáló robotok már előkészíthetik a következő szükséges termékeket tartalmazó ládákat.
MM: A vállalatokat természetesen a megtérülés is érdekli. Hogyan lehet ezt kiszámítani?
K.I.: Ez mindig az adott alkalmazástól függ. Meg kell vizsgálni, hány műszakban működik a rendszer, milyen élőmunkát válthat ki, illetve milyen teljesítményt várunk tőle. Egy robotizált rendszer akár folyamatosan, 24/7 üzemben is működtethető. Három műszak esetén tehát már jelentős lehet az a munkaerő-ráfordítás, amely más, nagyobb hozzáadott értékű feladatra csoportosítható át. A megtérülésnek azonban nem csak közvetlen munkaerőköltség-oldala van. Egy logisztikai központban egyre fontosabb mérőszám a reakcióidő. Ha egy éjszaka beérkező rendelést a rendszer azonnal elkezd feldolgozni, és az áru reggel hat órakor már szállítható, az komoly működési előnyt jelenthet egy olyan rendszerhez képest, ahol a rendelés feldolgozására csak később kerül sor.
MM: Milyen szerepet vállal ebben az XXL Mechanika?
K.I.: Az XXL Mechanika egy, több mint harminc éve működő mérnökiroda. Az utóbbi időszakban egyre több raktárautomatizálási projekttel foglalkozunk, de jelen vagyunk többek között az autóiparban, a gyógyszeriparban és az élelmiszeriparban is, emellett egyedi célgépes megoldásokat is készítünk. A cég a Siemens Robot Pick AI magyarországi rendszerintegrátora.
Kulcsrakész rendszerekben gondolkodunk. A munka a megrendelői igények és a helyszín felmérésével kezdődik, ezt követi a teljes rendszer egyedi megtervezése, majd a gyártás, a kivitelezés és az átadás koordinálása. A gyártásban és a szerelésben külső partnerekkel is együtt dolgozunk, de a projekt és a helyszíni szerelés szakmai irányítását mi végezzük. Így nem egyszerűen egy robotot vagy egy szoftvert integrálunk, hanem az adott logisztikai vagy termelési feladatra komplett automatizálási megoldást alakítunk ki.
www.siemens.hu, www.xxlmechanika.hu
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Napi szintű adatgyűjtés a gyártásban: hogyan lesz mérésből minőség?
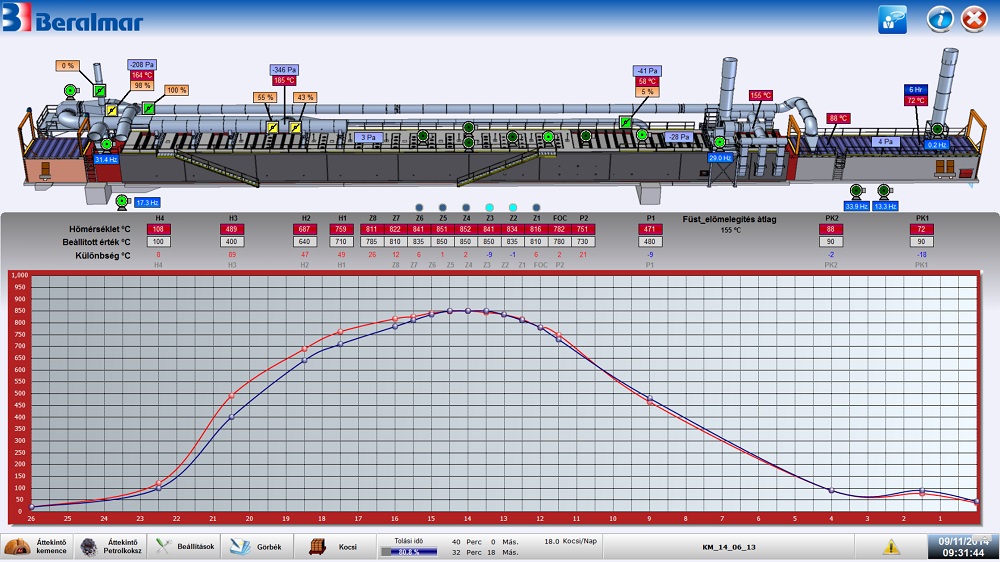
Az ipari termelésben egyre nagyobb szerepet kap az adatvezérelt gondolkodás: nem elég egyszer beállítani egy gépet, majd bízni abban, hogy a kimenet hosszú távon is megfelelő marad. A valóban kiszámítható minőség ma már folyamatos méréshez és az adatok visszacsatolásához kötődik – ez a szemlélet a hagyományos, kézzel foghatóbb iparágakban, például a téglagyártásban is egyre inkább meghatározó.
Miért nem elég az egyszeri minőségellenőrzés?
A hagyományos gyártásfelfogás szerint a minőségellenőrzés a folyamat végén, a kész terméken történik: mintát vesznek, megvizsgálják, és ha megfelel, mehet tovább. Ez a modell azonban egy alapvető problémát hordoz magában: ha a hiba már a gyártási folyamat közepén bekövetkezik, azt csak jóval később, sok legyártott tétel után veszik észre – ezalatt pedig akár nagy mennyiségű, nem megfelelő minőségű termék is keletkezhet.
Az adatvezérelt, folyamatos mérésen alapuló megközelítés ezzel szemben nem a folyamat végén, hanem annak minden szakaszában gyűjt adatot, így a technológiai eltérések sokkal korábban felismerhetők és korrigálhatók.
A Bakonytherm minőségbiztosítási rendszere az MSZ EN ISO 9001:2015 szabvány szerint működik.
Hogyan néz ki ez a gyakorlatban egy téglagyárban?
Jó példa erre a hazai téglaipar egyik szereplője, a Pápateszéri Téglagyár, amely a Bakonytherm falazóblokk termékeket állítja elő. Az itt alkalmazott gyakorlat szerint minden munkaállomáson naponta mérik az áthaladó termékek jellemzőit, és ez alapján finomhangolják a technológiai beállításokat.
Ez a modell lényegében egy elosztott, folyamatos érzékelési rendszerként működik: a gyártási folyamat egyes pontjain rendszeresen visszamérik a termék paramétereit (méret, szilárdság, egyéb minőségi jellemzők), és az eltéréseket nem utólag, hanem a folyamat közben kezelik.
Milyen adatokat érdemes mérni egy gyártási folyamatban?
Egy jól működő, adatvezérelt minőségbiztosítási rendszerben jellemzően az alábbi típusú adatokat érdemes rendszeresen gyűjteni és kiértékelni:
- Méretbeli paraméterek – a késztermék geometriai pontossága, amely közvetlenül befolyásolja a felhasználhatóságot.
- Anyagjellemzők – szilárdsági és egyéb fizikai tulajdonságok, amelyek a termék teljesítményét határozzák meg.
- Folyamatparaméterek – például hőmérséklet, nedvességtartalom, amelyek a gyártási lépések (formázás, szárítás, égetés) közben alakulnak, és közvetlenül hatnak a végtermékre.
- Trendadatok – nem csak az egyes mérési pontok, hanem az időbeli tendenciák is fontosak, hiszen egy lassan romló paraméter korai figyelmeztető jel lehet, mielőtt még hibás termék keletkezne.
Az adatvezérelt minőségbiztosítás előnyei
A folyamatos mérésen alapuló megközelítés több szempontból is előnyösebb az egyszeri, utólagos ellenőrzéshez képest:
- Korábbi hibafelismerés – a technológiai eltérések a folyamat közben, nem a végén derülnek ki.
- Kiszámíthatóbb minőség – a folyamatos visszacsatolás miatt a termékek tétele-tételre kisebb szórást mutatnak.
- Kevesebb selejt – a korai beavatkozás csökkenti a hibás termékek arányát.
- Dokumentált, visszakereshető folyamat – a rendszeresen gyűjtött adatok alapján utólag is nyomon követhető, mikor és milyen technológiai beállítás mellett készült egy adott tétel.
Miért fontos ez az iparon kívülről nézve is?
Az adatvezérelt gyártás nem csak mérnöki érdekesség – a végfelhasználó számára is közvetlen hozadéka van. Egy olyan gyártási rendszer, amely folyamatosan méri és korrigálja önmagát, kiszámíthatóbb, egységesebb minőségű terméket állít elő, mint egy csak utólag ellenőrzött folyamat. Ez az elv a téglagyártásban is azt jelenti, hogy a falazóblokkok minősége nem az adott naptól vagy tételtől függ, hanem egy folyamatosan fenntartott rendszer eredménye.
Ez a szemlélet áll a mögött a szakmai tanúsítás mögött is, amelyet a Bakonytherm termékei elnyertek: a Prémium Magyar Építőanyag (PMÉ) védjegy kifejezetten a folyamatos, dokumentált minőségbiztosítási gyakorlatot is vizsgálja, nem csupán egy pillanatnyi állapotot.
Összegzés
A napi szintű, folyamatos adatgyűjtés és technológiai visszacsatolás olyan szemléletváltást jelent az ipari termelésben, amely messze túlmutat az egyszerű minőségellenőrzésen. A hagyományosnak tűnő téglagyártásban is jól látható ez a fejlődés: a mérési pontok sűrűsödése és az adatok folyamatos kiértékelése végső soron kiszámíthatóbb, megbízhatóbb terméket eredményez.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!
Ipar
Lehet izgalmas egy gyereknek a mesterséges intelligencia vagy egy gyártósor?
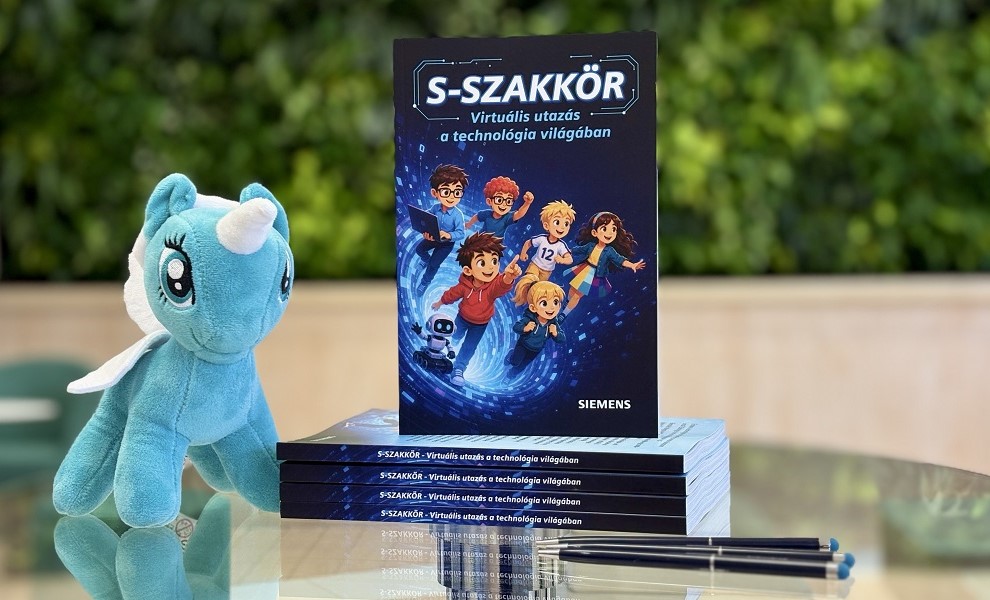
Ingyenes mesekönyvvel hozzák közelebb a mérnöki világot.
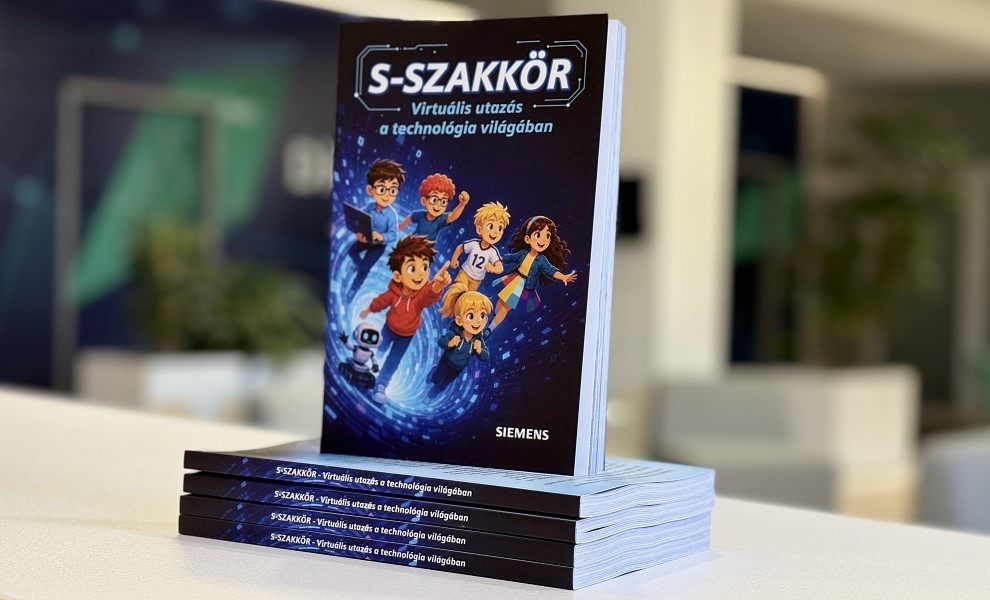
Robotok, mesterséges intelligencia, virtuális valóság, fenntartható ipar és egy csapat kíváncsi iskolás. Az S-Szakkör – Virtuális utazás a technológia világában című, Fodor-Nemes Erzsébet által írt, a Siemens Zrt. munkatársai által megálmodott, ingyenesen elérhető mesekönyv egy kalandregényen keresztül mutatja meg a fiataloknak, hogy a technológia nem valami távoli és érthetetlen dolog: ott van körülöttünk, és a jövőjét egyszer akár ők maguk is alakíthatják.
Bence számára kezdetben sem az iskola, sem mérnök édesapjának munkája nem tűnik különösebben izgalmasnak. Egy váratlan virtuális kaland azonban mindent megváltoztat: olyan világba csöppen, ahol mérnökök, szoftverek és technológiai megoldások valódi problémákra keresnek válaszokat – a tiszta víztől egészen a fenntarthatóbb ipari működésig.
Barátaival hamarosan megalapítják az S-Szakkört, és innentől felpörögnek az események. Robotokat irányítanak, megismerkednek a mesterséges intelligencia és a virtuális ikrek világával, gyártósorokat fedeznek fel, fenntarthatósági problémákat oldanak meg, miközben kalandjaik Közép-Amerikától egészen az Északi-sarkig vezetik őket.
Amikor a mérnökből szuperhős lesz
Az S-Szakkör egyik legerősebb gondolata, hogy a mérnöki munka korántsem csak számokról, monitorokról és bonyolult gépekről szól. Bence fokozatosan fedezi fel, hogy a technológia mögött olyan emberek állnak, akiknek a munkája a mindennapi életet teheti könnyebbé.
A könyv pedig mindezt úgy mutatja meg, hogy közben nem akar tankönyv lenni. A kalandokat rövid „Tudtad-e?” blokkok és játékos kérdések egészítik ki, amelyek gyermeknyelven tesznek érthetővé olyan fogalmakat, mint a szoftver, a virtuális valóság, a robotika, az automatizálás vagy éppen a karbonlábnyom.
A gyerkőcök még robotokkal irányított eperszüretbe is belekóstolnak: egy virtuális rendszeren keresztül átveszik az eperszedő robotok vezérlését, miközben észrevétlenül azt is megtanulják, mire használhatók a valóságban a robotok és az automatizált folyamatok.
De még a Mikulás műhelyébe is megérkezik a XXI. század: a történet egyik játékos részében a manók automatizált raktárral, programokkal és mesterséges intelligenciával próbálnak megbirkózni az egyre összetettebb karácsonyi logisztikával.
Amikor a tudás közös ügy lesz
A regény ugyanakkor nemcsak gépekről szól. Rendkívül fontos benne a gyermeki kíváncsiság, a kreativitás, az együttműködés és a problémamegoldás. Bencéék különböző dolgokban tehetségesek, és éppen akkor jutnak a legtovább, amikor megtanulnak közösségként gondolkodni, egymás ötleteit is elfogadni. A fenntarthatóság sem különálló leckeként jelenik meg: a víztisztítástól az energiafelhasználáson és a modern gyártáson át a karbonlábnyomig újra és újra felmerül a kérdés, hogyan segíthet a technológia úgy fejlődni, hogy közben a környezetünkre is jobban vigyázunk. A könyv saját összefoglalója is az ipar, az emberek jólléte és a környezetvédelem együttes megvalósulását emeli ki.
Fodor-Nemes Erzsébet fantáziavilága találkozott a technológiával
Fodor-Nemes Erzsébet egész életében írt verseket és prózát, első publikálásra szánt meseregényének története pedig 2019-ben indult el; az ebből kibontakozó Boszorkalandok világát végül több mint 10 kötetet átfogó történetfolyammá egészítette ki, melyből nyomtatásban eddig két kötet látott napvilágot. Az S-Szakkör pedig már a szerző negyedik megjelent műve. Saját alkotói hitvallása szerint olyan történetek létrehozására törekszik, amelyek a kaland és fantázia mellett ösztönöznek, bátorítanak, tanítanak és valódi értékeket közvetítenek a fiataloknak.
Az S-Szakkörben ez a mesélői szemlélet találkozik a technológia izgalmas világával: a robotok, a mesterséges intelligencia vagy a fenntarthatóság nem száraz fogalmakként, hanem egy gyerekek számára átélhető, élményszerű történetként jelennek meg.
A kalandok végére pedig Bence is egészen másképp néz arra a világra, amelyet korábban unalmasnak tartott: már el tudja képzelni, hogy egyszer édesapjához hasonló pályát válasszon.
„Az S-Szakkör nem azt akarja megmondani a gyermekeknek, hogy ők is legyenek mérnökök. Arra biztatja őket, hogy kérdezzenek, legyenek kíváncsiak, merjenek kísérletezni, gondolkodjanak közösen és azon, hogyan tehetnék jobbá a körülöttük lévő világot”
– mondta el Arató Márk, a Siemens Zrt. kommunikációs vezetője.
Mert ahogy a könyv egyik legfontosabb gondolata fogalmaz: „A jövő feltalálói ugyanis ma még gyerekek.”
A könyv ingyenesen letölthető innen: https://blog.siemens.com/2026/08/nem-minden-mese-tunderekrol-szol-van-amelyik-a-jovo-mernokeirol/, valamint térítésmentes fizikai példány is igényelhető.
A kiadvány megvalósulását a HM könyvek csapata támogatta.
További friss híreket talál az IoTmagazin főoldalán! Csatlakozzon hozzánk a Facebookon is!


Népszerű

Az LG kibővített AI-otthon ökoszisztémával érkezett az IFA 2026-ra

Sztrádára fel: a biztonságos autópályás közlekedés írott és íratlan szabályai

A Xiaomi Auto 2027-től Európában is kapható lesz

A következő válságot még nem látjuk, de az AI már keresheti a nyomait

Ingyenes mérnöki mentorprogram indul a középiskolásoknak


Bevált smart home megoldások – 10 praktikus példa a modern otthonhoz

Az átvilágítás első szakasza vezetési és kontrollhiányosságokat tárt fel az MKIK Tőkealap-kezelő Zrt.-nél

A szupererő, ami mindannyiunkban ott rejlik

A paksi energiakrízis tanulsága: a napenergia mellől hiányoznak a tárolók és a rugalmas hálózat

Hét év alatt harmadszor nyerte el a Schneider Electric kommunikációs megbízását a DeepInsight




Technokrata.hu
A Nobel-díjas Francis Halzennel közös kutatást is segíti a HUN-REN Cloud
A Festo bővíti a VTUX szelepszigeteit
Beköltözik az ősz az otthonokba – így illeszkedhet a Samsung The Frame tévé a modern lakótérbe
Kezd fogyni a lelkesedés az Otthon Startért – A CSOK Plusznál még nagyobb a mínusz
Intuitívabb felhasználói élmény az okosotthonban
Miért maradt fontos a PHP a modern vállalati szoftverfejlesztésben?
A használt elektromos autók piacán is erősödik a kereslet
Rugalmas, digitalizált hálózattal profitálhatunk igazán a szélenergia-fejlesztésekből
A HONOR bemutatta új csúcsmodelljét, a filmipari megoldásokkal felszerelt Magic9 Pro Max okostelefont
Második életciklus, mérhető előnyök: körforgásos gazdálkodás az intralogisztikában
Műszaki-Magazin.hu
GTE meghívó – 46. Balatoni Ankét
Akár ötödével is csökkentheti az épületek energiafogyasztását az MI
InnoTrans rekordok
A Nobel-díjas Francis Halzennel közös kutatást is segíti a HUN-REN Cloud
A Festo bővíti a VTUX szelepszigeteit
RFID modulok és olvasók az ELATEC-től
Új vágásszélesség a 315-ös rendszerhez
Második életciklus, mérhető előnyök: körforgásos gazdálkodás az intralogisztikában
Az energia, mint az új építőanyag: már a tervezésnél eldől, mennyire lesz hatékony egy épület
Költségnyomás és AI a CFO-k napirendjén
-

 Mozgásban2 hét ago
Mobilitás mindenkinek: a Hankook a jövő biztonságos és fenntartható közlekedésén dolgozik
-
Okoseszközök2 hét ago
Mit tudnak az új Google Pixel mobiltelefonok és okosórák?
-
Egészség2 hét ago
Az egészségesebb életmód átírja a vásárlási szokásokat
-
Ipar2 hét ago
A Siemens és a P&G világszerte kiterjeszti az AI-alapú minőségellenőrzést
-
Ipar2 hét ago
Globális pénzügyi vezetői pozícióval erősíti budapesti központjának stratégiai szerepét a Schneider Electric
-
Gazdaság2 hét ago
Soha nem látott vámreform az EU-ban: kihirdették az új uniós vámkódexet
-
Gazdaság2 hét ago
A Hankook Tire nyerte a fődíjat a magyarországi koreai vállalatok számára megrendezett 2. CSR-díjátadón
-
Gazdaság2 hét ago
Rékasi Csaba lesz a Schneider Electric új projekt- végrehajtási vezetője


